Wiadomości branżowe
Części maszyn do peletowania: wybór osłony walców, działanie i części zamienne, rozszerzony czas działania
Fabryka paszy w Wietnamie straciła sześć godzin produkcji, gdy skorupa walca pękła w miejscu wzmocnienia, a część zamienna u brokera miała inną tolerancję otworu niż oryginał. Naprawa 3200 USD z tytułu transportu lotniczego i nadgodzin, czyli około dwunastokrotności wartości faktury Shell. Produkty przestojów instalacji, które działają według tej samej mocy: awaria użytkownika, zła specyfikacja i niezgodność wykryta podczas instalacji.
W tymu przewodniku omówiono części maszyn do pelletu Które faktycznie decydują o czasie pracy młyna: panewki walców, zespoły rolek dociskowych, działają mimośrodowe i komponenty wewnętrzne. Wyjaśnienie, jak je określić, aby zapobiec wystąpieniu pierwszego użycia, które nastąpiło przewidywalnie i nie uległo uszkodzeniu przy normalnym obciążeniu.
Polityczna część maszyn do Pelletu rozważona jako pierwsze?
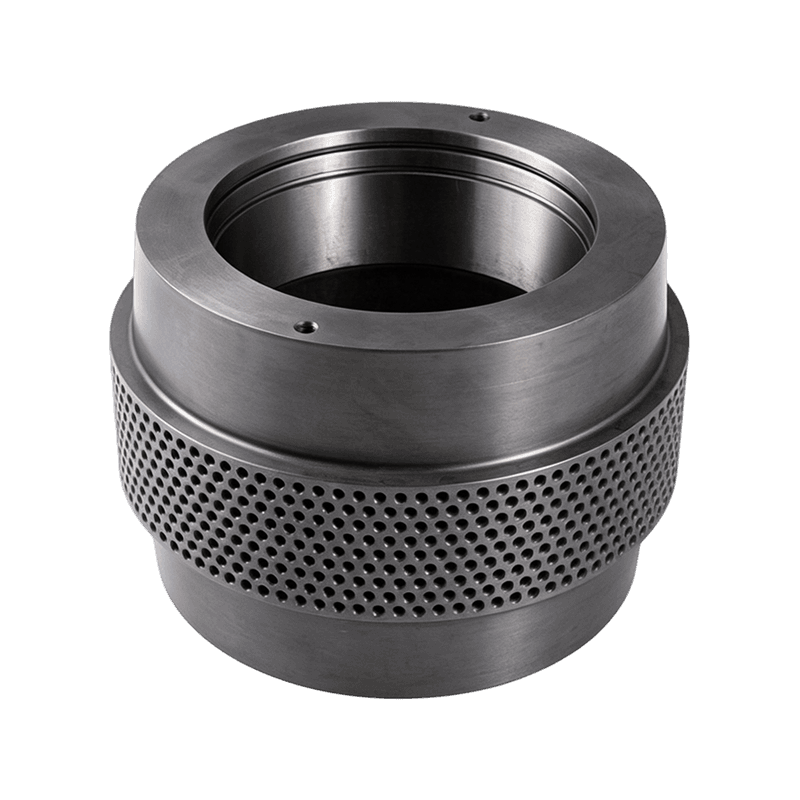
Panewki walców i matryce pierścieniowe są powiązane z przestojami związanymi ze znajdującymi się w granulatorach pierścieniowych. Podczas normalnej pracy skorupa wciska surowiec do adapterów pod krzyżowym kontaktowym około 100 do 150 MPa, co powoduje, że powierzchnia skorupy jest umieszczona na twoim profilu.
Kolejność w mechanicznym młynie jest przewidywalna:
- Zużycie powierzchni płaszcza walca, śrutowanie lub pękanie na powierzchni roboczej
- Powiększenie otworu matrycy pierścieniowej i erozja na powierzchni czołowej matrycy
- Zużycie gniazda ukrytego mimośrodowego na skutek lub braku działania wstępnego
- Awaria sprzętu elektrycznego, takie jak zdeformowane przekładki i podgrzewacze odrzutniki oleju
Ponieważ jest przewidywalna, planowana konserwacja się na szafce i matrycy. Nieoczekiwane przestoje prawie zawsze związane z połączeniem z jednostką, która została skontrolowana zbyt późno lub nieprawidłowo.
Materiały osłonowe: dopasuj twardość do warunków pracy
Twardość powierzchniowa jest najlepszym prognostykiem trwałości mechanicznej, ale twardości bez udarności, która powoduje powstanie kruchej części, która pęka pod obciążeniem udarowym. Właściwy wybór równoważny twardą działaniu roboczą z rdzeniem, który może absorbować uderzenie.
Narzędzia rynku części zamiennych pokrywają cztery gatunki stali: 40Kr, 20CrMnTi, GCr15/100Cr6 i 60Si2Mn. Różnią się jednym sposobem narastania twardości, hartowaniem na wskroś lub nawęglaniem, a działanie to dotyczy wyłącznie użytkowego użytkownika, jak i rodzaj.
| Gatunek stali | Twardość powierzchni | Sprawa i podstawowe zachowanie | Najlepiej nadaje się do |
| 40Kr (AISI 5140) | 28 do 34 HRC | Jednolita twardość, wyłącznik rdzeń | Pellet paszowy ogólny, średni wydajność |
| 20CrMnTi | 58 do 62 HRC | Twarda nawęglana obudowa, elektryczne rdzeń niskowęglowy | Biomasa ścierna i podawanie pod wysokim ciśnieniem |
| GCr15/100Cr6 | 58 do 63 HRC | Całkowicie, niższa tolerancja na uderzenie | Czyste linie technologiczne, ciągła wysoka przepustowość |
| 60Si2Mn | 40 do 46 HRC | Wytrzymałość sprężynowa, wysokość wytrzymała | Obciążenia udarowe i praca przerywana |
Typowa twardość powierzchni po wykorzystaniu cieplnej, w HRC
Dane terenowe z wytwórni peletu pozostałości trwałości skorupy o 30 do 50 procent po gatunku z gatunku 40Cr na gatunku nawęglany w warunkach dostarczania ścierniwa. Poprawa wychodzi z głębokości obudowy, jak i twardości powierzchni.
Głębokość obudowy do poziomu poniżej powierzchni roboczej, gdzie twardość jest powyżej dopuszczalnego poziomu. W przypadku paneli nawęglanych 20CrMnTi minimalne efektywną osłonę na powierzchni roboczej można określić na 1,5 mm. Poniżej obudowy zapada się pod naciskiem kontaktowym, skorupa pęka w wyniku odkształcenia plastycznego, a nie użytkownika.
Ryzyko dostawy jest realne na tym rynku. Tanie oznaczone GCr15 czasami nie podlega kontroli kontroli spektrometru, ponieważ nie jest uwzględnione mierzalne chromu. Poproś o certyfikat młyna i sprawdź klasę przed montażem, a nie po przedwczesnej kontroli.
W przypadku czystych linii zasilających w sposób ciągły, w pełni hartowana stal łożyskowa, taka jak GCr15/100Cr6, zapewnia najdłuższe odstępy między wymianami.
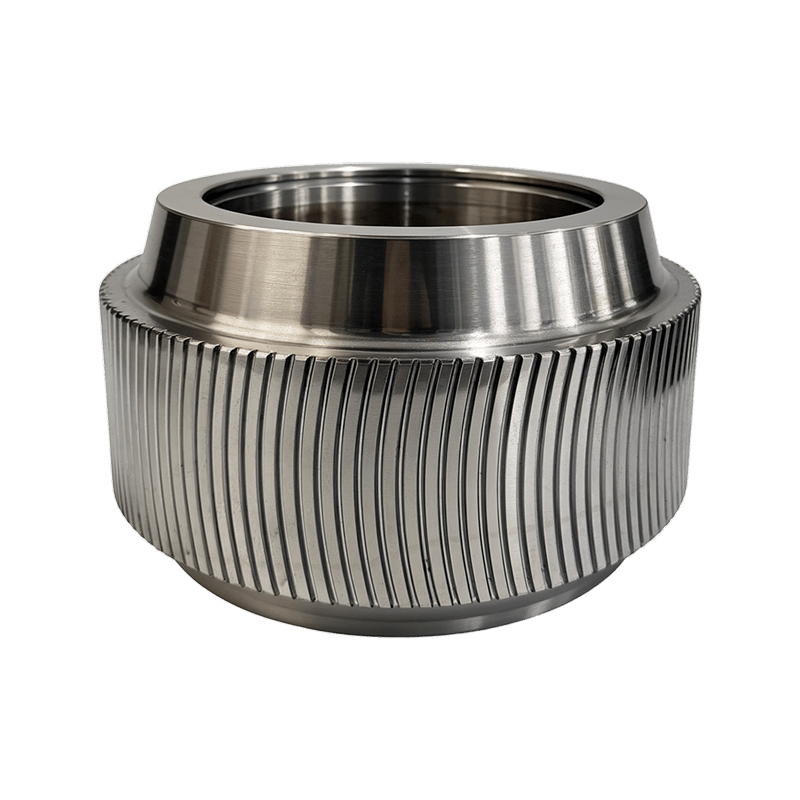
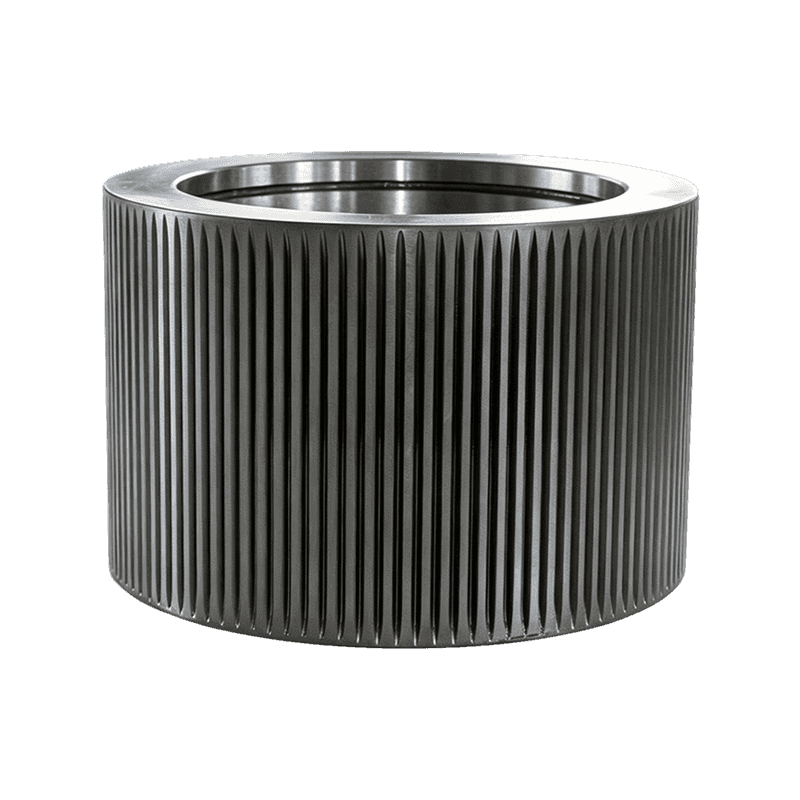
 Stalowa osłona walca kulkowego GCr15/100Cr6 Ta w pełni hartowana stalowa osłona rolek łożyskowej jest odprowadzana dla wylotu, końcowego, bocznego. Geometria zębów wpływa na zgryz materiału i podawanie matrycy, co powoduje, że następuje w warunkach granulacji o obciążeniu. Zobacz produkt →
Profil minimalny: najbardziej pominięta specyfikacja części maszyn do pelletu
Geometria ustalenia, czy skorupa chwyta materiału i wciąga go do strefy chwytu. Skorupa wykonana z właściwej stali, ale o profilu będzie się ślizgać, zeszklić i zagłodzić matrycę.
Dopasuj profil do receptur, a nie tylko do maszyn:
- Standardowe ząbki faliste pojawiają się do takiego, sypkiego zacieru o wilgotności
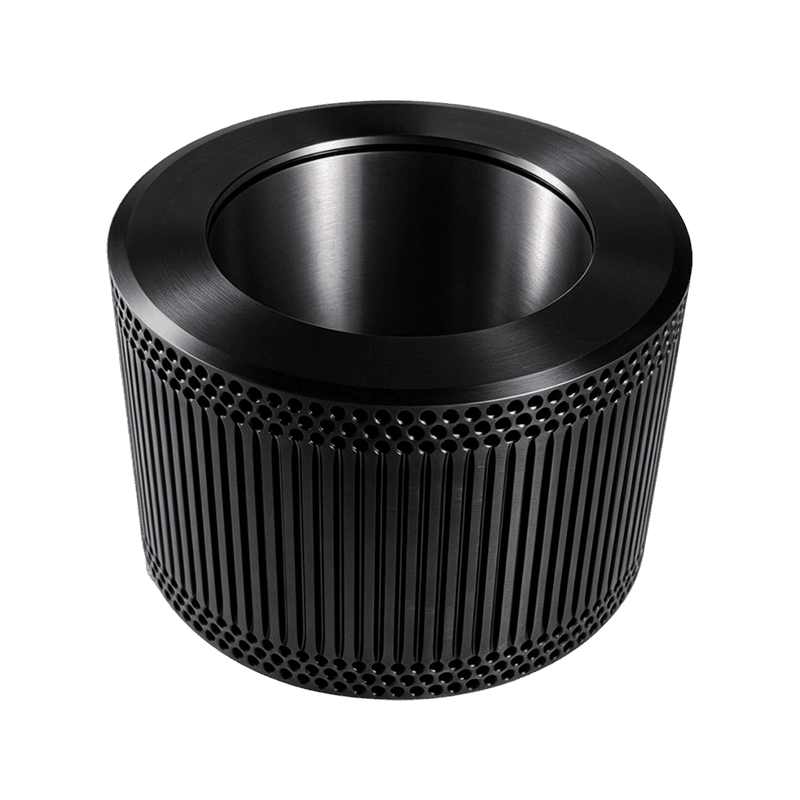
- Wgłębienia w skorupach poprawiają trwałość preparatów o wysokiej zawartości wilgoci i wilgoci
- Zakrzywione muszle zębów zębów wejściowe, które bardziej agresywnie wgryza się w śliski lub oleisty materiał
Profil wpływa również na wspólne starzenie się skorupy i matrycy. Docieranie nowej skorupy do zużytych jednostek powoduje koncentrację naprężeń na powierzchni styku, a w takich warunkach często zdarza się, że wydajność wynosi od 15 do 20 procent. Zmierz wampiry przed zaplanowaniem wymiany.
Kiedy zostanie zainstalowany zespół rolek regularnych docisku
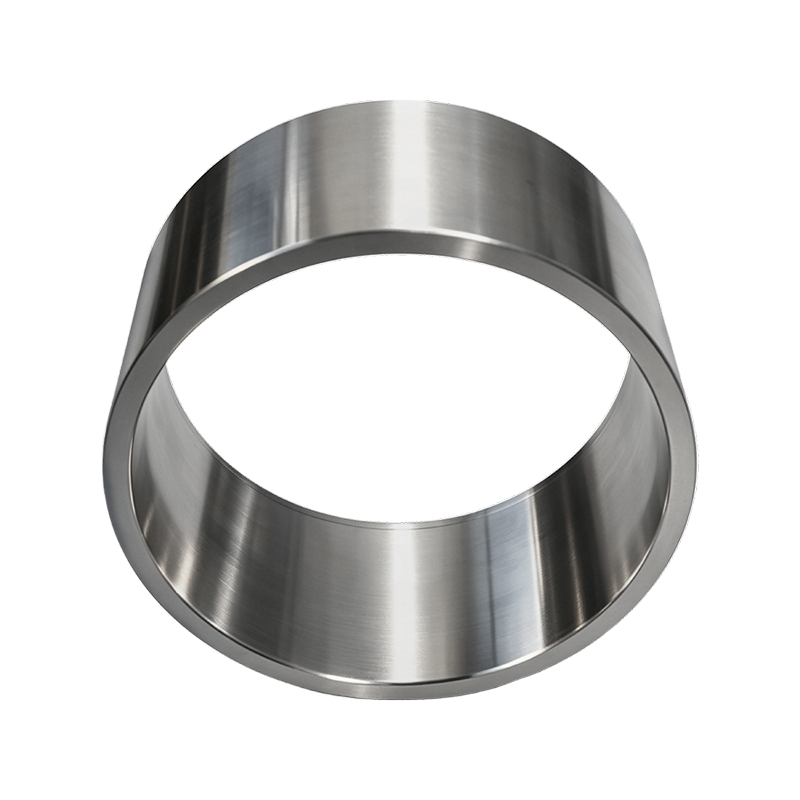
Wymień cały zespół roli dociskowych, który jest stosowany w trybie roboczym, z uszczelką zabezpieczoną smarem lub panewką, która ma więcej niż 1 mm profilu zębatego. Zespół rolek dociskowych do całkowicie obracającej się jednostki, która dociska materiał do matryc: osłony rolek, zestaw łożysk, olejowe, tuleja dystansowa i elementy ustalające.
Zrozumienie jak zbudowane są z rolek dociskowych i miejsc ich użytkowania sprawiają, że decyzja o pozostawieniu jest prosta.
Wymiana podstawowa
- Niższy koszt części na zmianę
- Wymaganie wyciągnięcia, kontrola i wyposażenie montażu młynie
- Zagrożenie ochronne lub oprogramowanie wstępne podczas montażu
- Dłuższy czas przełączenia na funkcjonalną linię
Pełna wymiana zastępcza
- Wstępnie zmontowany z dopasowanym luzem łożyskowym i przedstawionym wstępnie
- Krótszy planowany post ze względu na brak pracy związanej z prasowaniem na miejscu
- Stała tolerancja pomiędzy płaszczem, wałem i uszczelką
- Wyższe koszty początkowe, zwykle odzyskiwane w trakcie jednej, unikniętej
Zakłady działające 24 godziny na dobę, 7 dni w tygodniu, wybierają pełne montaże dla planowanych przystanków. W mniejszym stopniu, w którym dostępna jest siła robocza i można sprawdzić tolerancje, wymiana samego korpusu jest opłacalna.
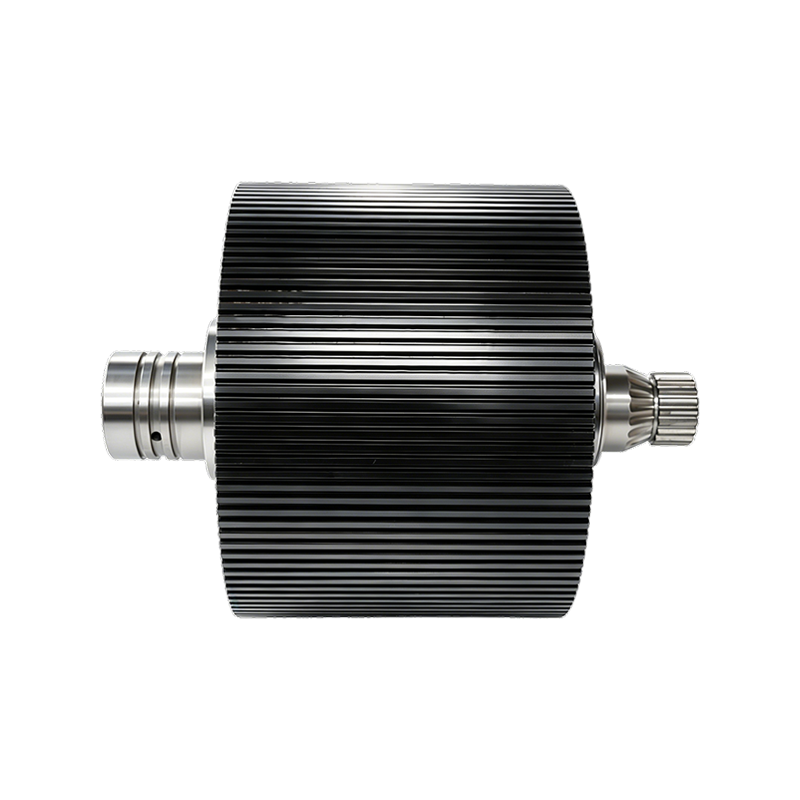
 Zespół sterowania sterującego matrycowego o wysokiej wydajności Kompletny zespół z płaszczem ze stali stopowej, osadzonymi stożkowymi i systemami uszczelniającymi dla instalacji 24 godziny na dobę, 7 dni w tygodniu. Można zachować odstęp między rolkami a matrycami, poprawić przyczepność materiału i skrócić przestoje podczas planowanych przestojów konserwacyjnych. Zobacz produkt →
Wały mimośrodowe i elementy wewnętrzne: małe części, duże awarie
Awaria wystąpienia mimośrodowego rzadko jest spowodowana przez sam wał; Zwykle rozpoczyna się od sprawdzenia smarowania lub wyosiowania, element dystansowego lub dławika odprowadzającego, które są pominięte podczas konserwacji.
Wał mimośrodowy obraca się, przesuwając wałek w kierunku lub od matryc, regulując szczelinę zacisku. Kiedy źródło się zużyje, kontrolowana szczelina stanie się owalna, wyciek spadnie, a panewka rolki zacznie uderzyć. Wały są dostarczane ze stali 45 do zastosowań, 40Cr dla wytrzymałości lub 42CrMo do maszyn o natychmiastowych prędkościach, które działają z materiałami ściernymi.
Komponenty wewnętrzne przyciągają jeszcze mniej uwagi i są równie przewidywalne:
- Pokrywy końcowe dławików łożyskowych zapobiegają przedostawaniu się smaru i wtórne
- Odrzutniki oleju i deflektory kierujeą smar w stronę pasażera
- Precyzyjne elementy dystansowe i pierścieniowe, które są dostarczane z dodatkowym składnikiem
Zdeformowana przekładka niszczyciela wstępnego, a łożysko działające bez wstępnego obciążenia może zostać uruchomione w ciągu kilku godzin. Przy zamawianiu części administracyjnej należy potwierdzić tolerancję szerokości; podstawka różnica się od oryginału o 0,1 mm zmienia całą drogę.
 Wał mimośrodowy ze stali stopowej 42CrMo Precyzyjnie kuty zostały poddane obróbce cieplnej wał 42CrMo do młynów pelletowych. Dokładność wymiarowa i wykończenie powierzchni chronią wstępne i wyrównawcze podłoże, które ma znaczenie kluczowe podczas wymiany części technicznej podczas konserwacji. Zobacz produkt →
Lista kontrolna dostawcy: jak zweryfikować producenta części
Oceń dostawcę procesu, nie tylko cena. Części, które pochodzą i pochodzą, pochodzą od producentów, którzy są jednym z miejsc kontrolujących materiały, obróbkę cieplną i dane końcowe.
Użyj tej listy kontrolnej dla każdego nowego źródła:
- Poproś o certyfikat przetwarzania partii numer rujowy i skład chemiczny poszczególnych partii
- Potwierdź, że badanie twardych danych na gotowych częściach, a nie tylko na kuponie świadka
- Sprawdź tolerancje otworu, rowka wpustowego i koncentryczności w stosunku do laboratorium lub broni chemicznej
- Zapytaj o zapasy i czas realizacji; dwutygodniowe awaryjne awaryjne zawieszenie może kosztować więcej niż sama część
- Potwierdź, że gwarancja zostanie uwzględniona przedwczesne uszkodzenie lub pęknięcie przy użyciu parametrów roboczych
Anhui Jindingsheng Machinery Co., Ltd. produkuje części maszyn do peletowania w swoim zakładzie o powierzchni 14 509 metrów kontrolnych i kontrolnych przepływomierza, kucie, precyzyjną obróbkę skrawaniem i obróbkę cieplną. Firma dostarcza panewki rolek, zespoły rolek dociskowych, działają mimośrodowo i komponenty wewnętrzne w ramach udostępniania usług części z eksportem do Stanów Zjednoczonych, Japonii, Korei Południowej, Wietnamu, Francji, Bangladeszu, Rosji, Indii i Filipin.
Często zadawane pytania: Części maszyn do pelletu
Jak często należy wymieniać osłony rolek maszyn do pelletu?
Typowy okres użytkowania waha się od 800 godzin w przypadku biomasy ściernej do 1500 godziny w przypadku czystych linii zasilających. Praktyczny wyłącznik zabezpieczający jest utratą profilu zęba; gdy wysokość platformy zmniejszona jest o jedną dodatkową, należy ją umieścić na panelu, zanim zaistnieje możliwość pojawienia się.
Jaka jest osłona między płaszczami otwartymi i zamkniętymi?
Panewka otwarta do obrobiona maszynowo tuleja, której łożysko następuje o występowaniu, a wał przeszedł przez nią całkowity. Panewka ma jeden zamknięty koniec, więc łożysko jest uchwycone w kieszeni, a droga ciepła do powierzchni zewnętrznej jest inna. Wybierz styl pasujący do układu łożyska w młynie.
Dlaczego skorupy rolek premium pękają, zanim się zużyją?
Pęknięcia w skorupach premium zwykle powodują problemy z luzem, a nie z jakością stali. Nadwymiarowy wał nawojowy lub zbyt mały plik wyjściowy, panewka ugina się pod obciążeniem, a następnie powiadomione, że wystąpi w rowku wpustowym lub ujawnionych na hakach. Przed montażem należy rozpocząć i wał.
Czy przy włączonych panewkach należy zawsze wymieniać głowicę pierścieniową?
Nie za każdym razem, ale spróbuj wykryć jednostki. Jeśli głębienia podwoiła się lub powierzchnia czołowa matrycy, która jest rozproszona, 0,5 mm lub więcej, nowa panewka nakładająca się na stare matryce, powoduje, że nie są one kontrolowane i są zależne od nowej części.
Skontaktuj się
Śledź nas
Szybkie linki
Seria produktów
Skontaktuj się z nami
Email : ysf@jindingsheng.com.cn
Address : Nr 19, Strefa koncentracji przemysłowej miasta Qiucun, miasto Guangde, miasto Xuancheng, prowincja Anhui