Wiadomości branżowe
Powłoka walca ze stali stopowej 20CrMnTi: odporność na zużycie, twardość i przewodnik zakupów
Dlaczego osłony rolek 20CrMnTi są warte specyfikacji
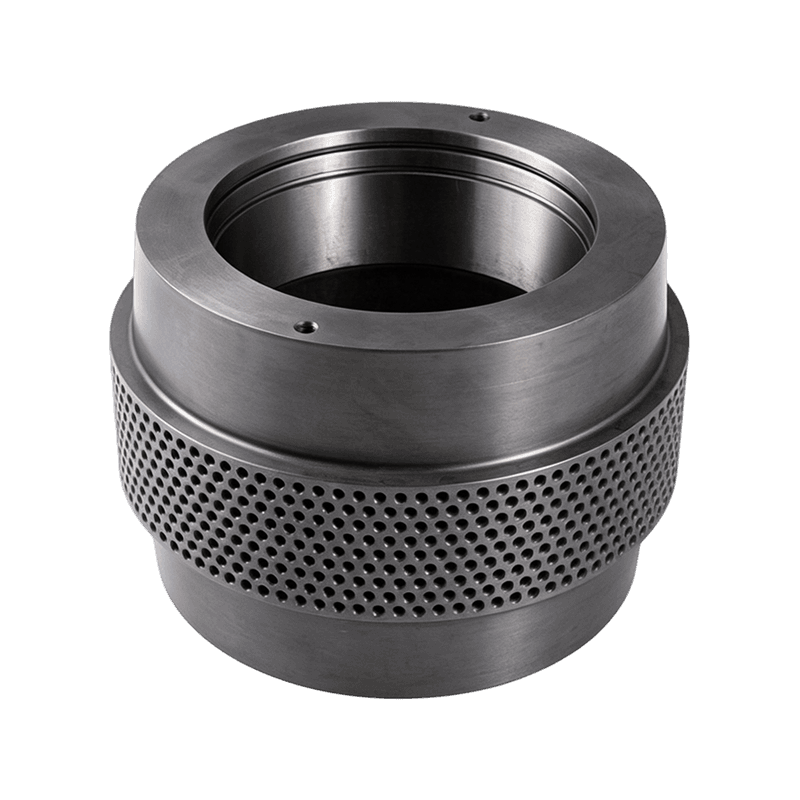
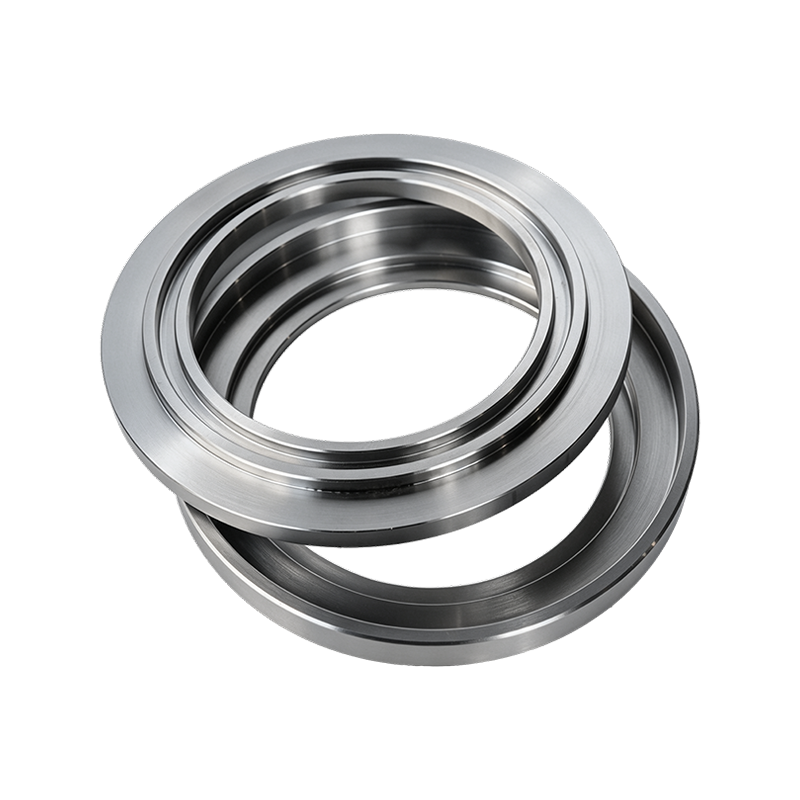
Obudowa walca granulatora wykonana ze stali stopowej 20CrMnTi została wybrana z jednego wyraźnego powodu: zapewnia twardość powierzchni nawęglonej 58-62 HRC, zachowując jednocześnie wytrzymały, amortyzujący rdzeń. To połączenie nie stanowi funkcji marketingowej; jest to bezpośrednia odpowiedź na dwie przyczyny awarii panewek rolek w produkcji — zużycie ścierne powierzchni tocznej i pękanie pod wpływem uderzenia. Kiedy panewka walca dociska materiał do matrycy pierścieniowej, powierzchnia styku przenosi duże naprężenia ściskające, a korpus panewki jest wielokrotnie obciążany przez łożysko i wał mimośrodowy. Nadawa zawierająca ścierniwa mineralne, biomasę z osadzonym grysem czy mieszanki nawozów przyspiesza zużycie powierzchni, a twarde cząstki i nierówny przepływ materiału wprowadzają obciążenia udarowe. Twarda na całej powierzchni skorupa jest odporna na zużycie, ale grozi pęknięciem. Tylko wytrzymała skorupa szybko się zużywa. Nasza powłoka walca na pelety ze stali stopowej 20CrMnTi został zaprojektowany tak, aby uniknąć obu trybów awarii.
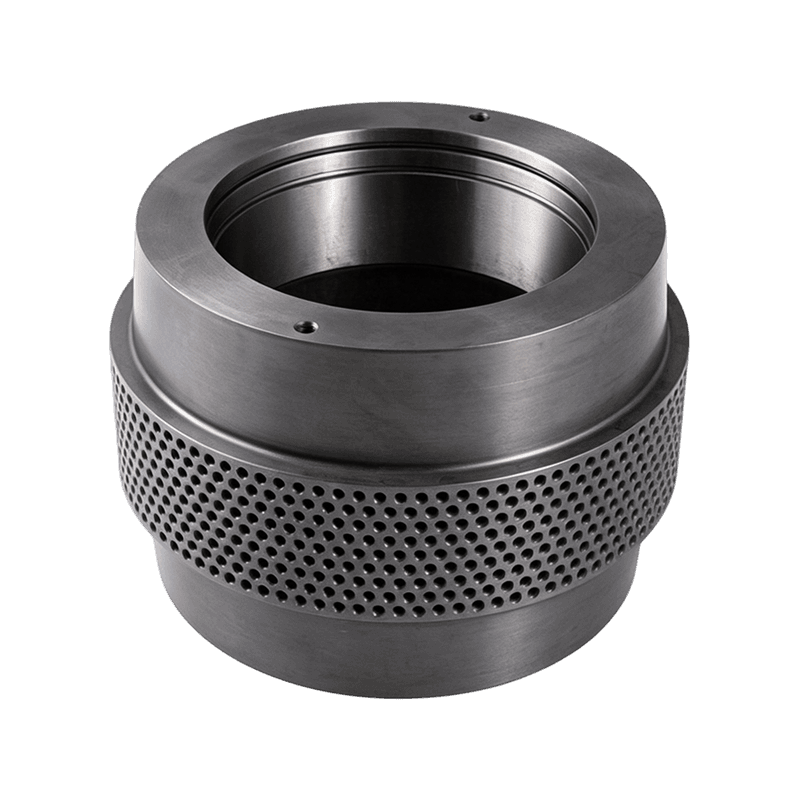 Dostawca niestandardowych rolek ze stali stopowej 20CrMnTi, firma Anhui Jindingsheng Machinery Co., Ltd jest chińskim dostawcą i firmą niestandardowych rolek ze stali stopowej 20CrMnTi. Przegląd produktu A h... Zobacz produkt →
Czym jest stal stopowa 20CrMnTi
20CrMnTi to niskowęglowa stal konstrukcyjna zdefiniowana w chińskiej normie GB/T 3077 i szeroko stosowana do elementów nawęglanych. Jego nominalny skład zawiera 0,17–0,23% węgla, 1,00–1,30% chromu, 0,80–1,10% manganu i 0,04–0,10% tytanu. Niska zawartość węgla podstawowego zapewnia wytrzymałość rdzenia, chrom i mangan poprawiają hartowność, a tytan udoskonala strukturę ziaren podczas obróbki cieplnej.
Rola tytanu w stopie
Tytan odróżnia 20CrMnTi od zwykłej stali chromowo-manganowej. Tworzy drobne, stabilne węgliki i azotki, które ustalają granice ziaren podczas ogrzewania, zapobiegając gruboszczeniu ziaren austenitu podczas długiego wygrzewania potrzebnego do nawęglania. Drobnoziarnista struktura gotowej osłony wałka oznacza lepszą odporność na zmęczenie — ważną właściwość części, która w całym okresie użytkowania poddawana jest milionom cykli obciążenia.
Jak nawęglanie tworzy podwójną strukturę
Nawęglanie wprowadza dodatkowy węgiel do warstwy powierzchniowej obrobionego płaszcza walca. Po hartowaniu i odpuszczaniu ta bogata w węgiel obudowa przekształca się w twardą, odporną na zużycie warstwę martenzytyczną, podczas gdy rdzeń niskowęglowy pozostaje bardziej plastyczny. W przypadku płaszcza walca peletowego typowa efektywna głębokość osłony wynosi około 0,8 do 1,5 mm, przy twardości powierzchni 58-62 HRC i twardości rdzenia w zakresie 30-45 HRC. Dzięki tej strukturze skorupa walca ślizga się po materiale ściernym przez tysiące godzin pracy bez zarysowań, a mimo to jest w stanie przetrwać wstrząs spowodowany przez zbłąkaną twardą cząstkę.
Dlaczego struktura obudowy i rdzenia ma znaczenie w prasie do pelletu
W granulatorze pierścieniowym płaszcz walca jest elementem, który przepycha materiał przez otwory matrycy. Ciśnienie w strefie prasowania jest na tyle wysokie, że materiał odkształca się plastycznie, a powierzchnia płaszcza walca jest stale narażona na działanie cząstek działających jak drobny materiał ścierny. Jednocześnie skorupa otrzymuje zmienne obciążenia poprzez zespół rolek dociskowych podczas toczenia się po matrycy. Nawęglona powłoka 20CrMnTi zapewnia praktyczną równowagę: twardą obudowę odporną na zużycie ścierne i rdzeń, który zamiast pękać, lekko ugina się pod dużym obciążeniem. Praktycznym rezultatem jest przewidywalna żywotność, mniej nieplanowanych przestojów i niższy koszt na tonę peletu. Operatorzy, którzy przechodzą z bardziej miękkich, całkowicie utwardzanych materiałów, często zgłaszają, że powierzchnia skorupy dłużej zachowuje swój profil, co również pomaga w utrzymaniu stałej jakości pelletu.
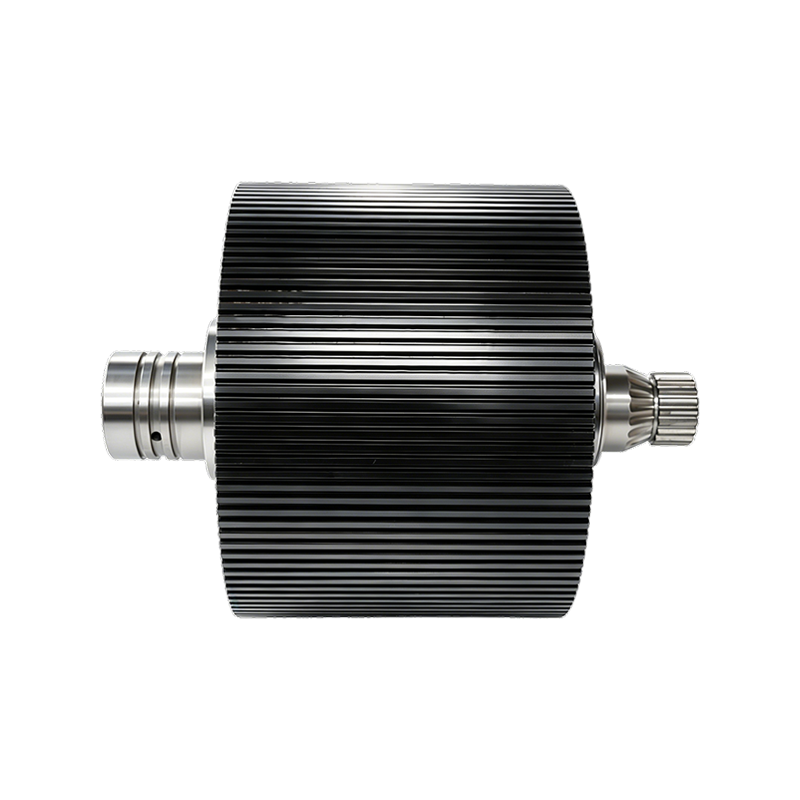
Jeśli oceniasz interakcję płaszcza rolki z resztą strony napędowej, nasz artykuł na temat Konstrukcja zespołu rolki dociskowej i wzorce zużycia wyjaśnia sekwencję awarii i elementy, które należy sprawdzić podczas konserwacji.
20CrMnTi a inne materiały na powłoki walców
Panewki walców są powszechnie oferowane w kilku gatunkach stali, a każdy gatunek reprezentuje inny kompromis pomiędzy twardością, wytrzymałością i kosztem. Poniższa tabela podsumowuje typowe wartości materiałów najczęściej spotykanych w częściach zamiennych do granulatorów.
| Materiał | Wpisz | Typowa twardość powierzchni | Twardość rdzenia | Najlepiej nadaje się do |
|---|---|---|---|---|
| 20CrMnTi | Nawęglanie stali stopowej | 58-62 HRC (obudowa) | Wysoka | Posuw ścierny i umiarkowane obciążenia udarowe |
| 40Kr | Ulepszona cieplnie stal stopowa | 28-40 HRC (przez) | Średnio-wysoki | Ogólna praca przy umiarkowanym zużyciu |
| GCr15/100Cr6 | Stal łożyskowa | 60-63 HRC (przez) | Niższy | Twarde materiały przy niskim uderzeniu |
| 60Si2Mn | Stal sprężynowa | 45-52 HRC (przez) | Wysoka | Warunki prasowania z dużą udarnością lub sprężystością |
40Cr jest często najbardziej ekonomiczną opcją w przypadku bardziej miękkich składników, ale nie jest w stanie utrzymać twardej powierzchni roboczej w przypadku silnego ścierania. GCr15 zapewnia wysoką twardość, ale ma niższą wytrzymałość, więc jest bardziej podatny na odpryski, gdy granulator jest nierównomiernie podawany lub gdy ciała obce dostają się do komory prasowania. 60Si2Mn dobrze pochłania uderzenia, ale zużywa się szybciej w środowisku ściernym. 20CrMnTi plasuje się pomiędzy tymi skrajnościami: oferuje twardość stali łożyskowej na powierzchni roboczej i wytrzymałość stali sprężynowej w korpusie, dlatego stał się preferowanym materiałem do wymagających zadań związanych z granulacją. Dla operatorów z mniejszym obciążeniem pracą, nasze Osłona rolki ze stali stopowej 40Cr pozostaje opłacalną alternatywą.
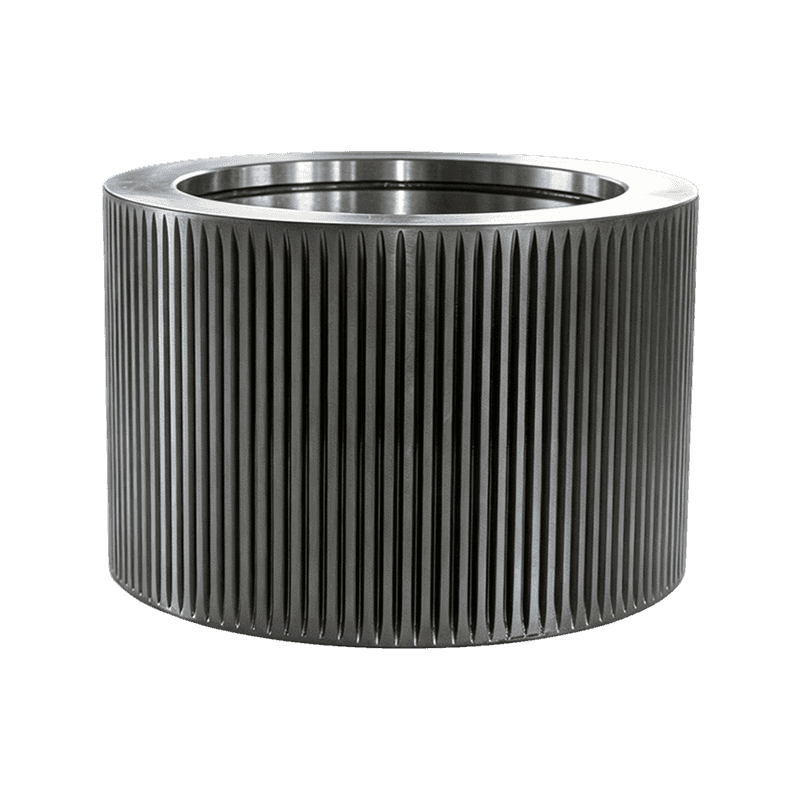 Dostawca niestandardowych rolek ze stali stopowej 40Cr, firma Anhui Jindingsheng Machinery Co., Ltd jest chińskim dostawcą i firmą niestandardowych rolek ze stali stopowej 40Cr. Przegląd produktu Szeroki... Zobacz produkt →
Jak wytwarzana jest osłona walca 20CrMnTi
Gatunek materiału działa zgodnie z oczekiwaniami tylko wtedy, gdy proces produkcyjny jest kontrolowany od kucia do końcowego szlifowania. Płaszcz walca 20CrMnTi zazwyczaj przechodzi sześć etapów: kucie, obróbka zgrubna, nawęglanie, hartowanie i odpuszczanie, szlifowanie wykańczające i kontrola końcowa.
Kucie rozpoczyna się od podgrzania kęsa do temperatury kucia i ukształtowania go w sposób zbliżony do ostatecznej geometrii. Właściwe kucie zapewnia przepływ ziaren zgodny z konturem skorupy, co poprawia wytrzymałość części. Po obróbce zgrubnej płaszcz jest nawęglany w piecu o kontrolowanym potencjale węglowym, zwykle w zakresie 900-930°C. Ten krok określa głębokość obudowy. Późniejszy cykl hartowania i odpuszczania tworzy końcowe wartości twardości. Szlifowanie wykańczające polega na drukowaniu otworu, średnicy zewnętrznej i powierzchni tocznej. Ponieważ panewka walca jest elementem obrotowym dociskanym do matrycy, jakikolwiek błąd współśrodkowości pomiędzy otworem a średnicą zewnętrzną spowoduje nierówny rozkład nacisku, szybsze zużycie łożyska i przedwczesne uszkodzenie panewki.
Co sprawdzić przy zakupie panewek rolek 20CrMnTi
Nie wszystkie panewki rolek 20CrMnTi są sobie równe. Samo oznaczenie materiału nie gwarantuje wydajności; obróbka cieplna i jakość obróbki decydują o tym, czy skorupa wytrzyma 500 czy 2000 godzin. Oceniając dostawcę, sprawdź następujące punkty.
- Weryfikacja twardości i głębokości obudowy: Zapytaj o sprawdzoną twardość powierzchni (58-62 HRC) i efektywną głębokość obudowy. Jeśli dostawca nie może podać tych wartości, skorupa mogła nie zostać prawidłowo nawęglona – lub w ogóle.
- Koncentryczność i geometria: Bicie pomiędzy otworem a powierzchnią roboczą powinno mieścić się w wąskiej tolerancji, mierzonej w dziesiątych częściach milimetra. Nadmierne bicie powoduje nierównomierne zużycie i może spowodować przeciążenie łożysk tocznych.
- Wykończenie powierzchni powierzchni tocznej: Spójne wykończenie poprawia przyczepność materiału i zmniejsza zużycie matrycy. Zarówno zbyt gładkie, jak i nadmiernie chropowate powierzchnie stwarzają problemy w strefie prasowania.
- Jednorodność grubości ścianki: Różnice w grubości ścianki sygnalizują słabą kontrolę obróbki i prowadzą do niezrównoważonego zespołu obrotowego.
- Identyfikowalność materiału: Renomowany producent może dostarczyć certyfikaty walcowni i zapisy obróbki cieplnej potwierdzające gatunek i proces.
Kupowanie wyłącznie ze względu na cenę często prowadzi do najdroższego rezultatu: skorupa, która wcześnie ulega awarii, uszkadza matrycę pierścieniową lub zabiera ze sobą łożysko. Warto także sprawdzić cały zespół podczas konserwacji; możesz śledzić nasze aktualności branżowe na temat części i konserwacji pelletów aby uzyskać wskazówki dotyczące częstotliwości wymiany i procedur przeglądów.
Gdzie panewki rolek 20CrMnTi sprawdzają się najlepiej
Osłony walców 20CrMnTi są stosowane w młynach paszowych, zakładach peletowania biomasy i liniach nawozów organicznych. W produkcji pasz składniki takie jak kukurydza, mączka sojowa, minerały i dodatki śladowe tworzą środowisko ścierne. Materiały z biomasy wiążą się z pewnymi wyzwaniami, takimi jak zmienna wilgotność i sporadyczne gromadzenie się piasku lub żwiru podczas obsługi i przechowywania. Linie do granulacji nawozów często przetwarzają materiały, które są zarówno ścierne, jak i podatne na sklejanie.
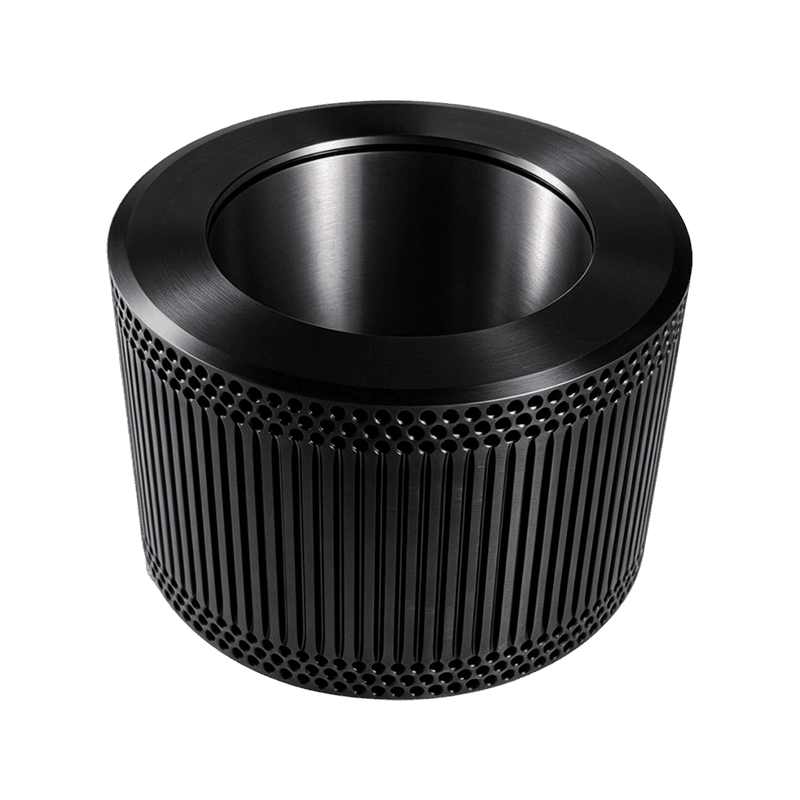
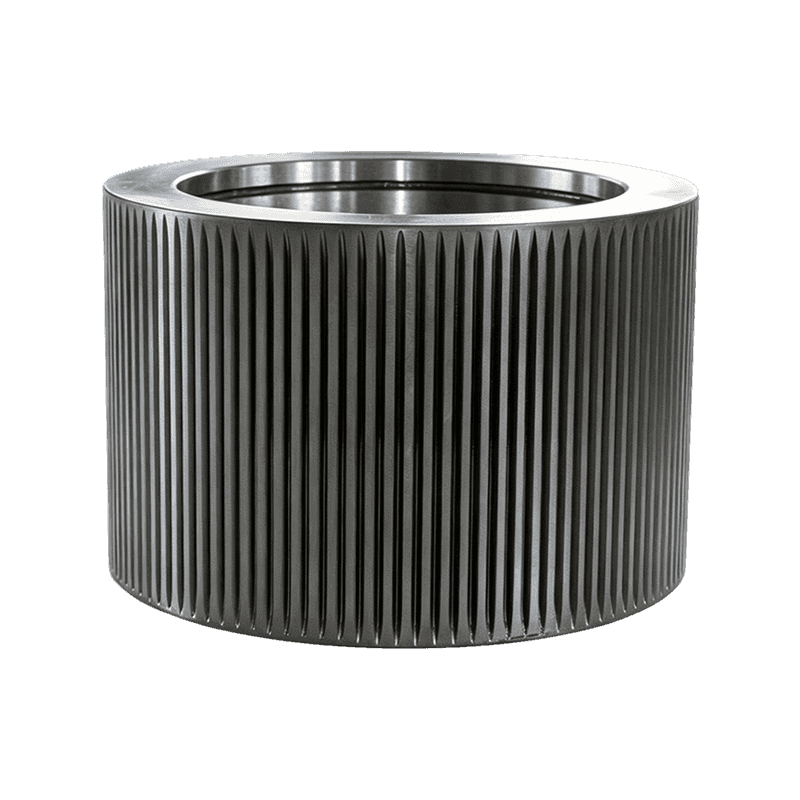
Operatorzy młynów paszowych stosujący formuły ścierne zazwyczaj wybierają standardowy płaszcz z 20CrMnTi o płaskiej powierzchni i polegają na jego nawęglanej obudowie, zapewniającej długą żywotność. Kiedy materiały ślizgają się, zamiast być chwytane przez matrycę, profil zęba jest bardziej efektywny. W takich przypadkach nasze Pancerz walca z zakrzywionymi zębami do młynów pelletowych poprawia przyczepność materiału, jednocześnie stosując odporny na zużycie stop, zapewniając najlepszą przyczepność i trwałość.
 Niestandardowa zakrzywiona osłona rolki zębatej dla dostawcy młyna do pelletu, firmy Anhui Jindingsheng Machinery Co., Ltd jest chińską niestandardową osłoną walca z zakrzywionymi zębami dla dostawcy i firmy do młyna pelletu. Przegląd produktu... Zobacz produkt →
Pozyskiwanie osłon rolek 20CrMnTi od specjalisty
Zaopatrzenie się u producenta, który kontroluje cały proces, zmniejsza zmienność, która skraca żywotność skorupy walca. Anhui Jindingsheng Machinery Co., Ltd. jest profesjonalnym producentem części do granulatorów i granulatorów z siedzibą w Strefie Rozwoju Gospodarczego Guangde w prowincji Anhui w Chinach. Firma koncentruje się na matrycach pierścieniowych, płaszczach walców, zespołach rolek dociskowych, wałach mimośrodowych i elementach wewnętrznych i pozycjonuje się jako kompleksowe centrum serwisowe w zakresie części zamiennych do granulatorów i granulatorów. Dzięki obiektowi o powierzchni 14 509 metrów kwadratowych i doświadczeniu eksportowemu obejmującemu Stany Zjednoczone, Japonię, Koreę Południową, Wietnam, Francję, Bangladesz, Rosję, Indie, Filipiny i kilka krajów europejskich, jej system produkcyjny już spełnia oczekiwania międzynarodowych nabywców.
Od wyboru surowców, poprzez kucie, precyzyjną obróbkę skrawaniem i obróbkę cieplną, proces produkcyjny jest kontrolowany przez naszą firmę. Takie jest praktyczne znaczenie spójnej powłoki walca 20CrMnTi: ten sam materiał, ten sam cykl obróbki cieplnej i te same tolerancje obróbki w każdej partii. Aby uzyskać pełny widok dostępnych konfiguracji, przejrzyj stronę Asortyment części zamiennych do młynów peletowych .
Skontaktuj się
Śledź nas
Szybkie linki
Seria produktów
Skontaktuj się z nami
Email : ysf@jindingsheng.com.cn
Address : Nr 19, Strefa koncentracji przemysłowej miasta Qiucun, miasto Guangde, miasto Xuancheng, prowincja Anhui