Wiadomości branżowe
Poradnik zakupu osłony rolek ze stali łożyskowej 100Cr6: twardość, zużycie, dopasowanie
Co decyduje o żywotności powłoki walca pelletowego
Większość panewek walców pelletowych wymienia się nie dlatego, że się zepsuły, ale dlatego, że się zużyły — a zanim zużycie stanie się widoczne, na matrycy pierścieniowej często pojawiają się również zarysowania. Ta sekwencja jest powodem, dla którego materiał skorupy jest pojedyncza najważniejsza specyfikacja kontrolę sprawuje kupujący. Stal łożyskowa 100Cr6, odpowiednik GCr15 w chińskim systemie norm, jest punktem odniesienia dla dostaw materiału ściernego i usług związanych z biomasą. Zapewnia najwyższą twardość powierzchni i odporność na zmęczenie kontaktowe wśród stali zwykle stosowanych na panewki rolek. Z punktu widzenia produkcji oznacza to więcej ton na skorupę, mniej nieplanowanych przestojów i mniejsze ryzyko, że zużyta skorupa uszkodzi matrycę, zanim ktokolwiek zauważy.
W tym przewodniku wyjaśniono, czym jest 100Cr6, jak przetwarzana jest skorupa tego gatunku, cztery główne tryby awarii, na które jest odporny, z jakim profilem zęba należy go sparować, jak dopasować go do matrycy pierścieniowej oraz jak wygląda praktyczna procedura konserwacji.
Czym jest stal łożyskowa 100Cr6 i jak jest przetwarzana
Skład i obróbka cieplna
100Cr6 to europejskie oznaczenie wysokowęglowej chromowej stali łożyskowej; ten sam gatunek jest produkowany w Chinach co GCr15. Jego nominalny skład to około 0,95–1,05% węgla, 1,30–1,65% chromu, 0,25–0,45% manganu i 0,15–0,35% krzemu. Chrom jest decydującym pierwiastkiem, ponieważ tworzy drobne, twarde węgliki, które nadają stali odporność na ścieranie i zmęczenie podczas toczenia.
Pancerz walca w tym gatunku przebiega według określonej ścieżki technologicznej: kucie w celu udoskonalenia struktury wlewka, wyżarzanie sferoidyzujące w celu zapewnienia stali nadającej się do obróbki mechanicznej, toczenie i nacinanie zębów, następnie hartowanie na wskroś i odpuszczanie. Prawidłowo przetworzona skorupa osiąga około 58–62 HRC . Ten poziom twardości odróżnia panewkę ze stali łożyskowej od panewki ze stali konstrukcyjnej w codziennej eksploatacji.
Porównanie 100Cr6 z innymi materiałami powłoki wałka
Na rynku dostępne są cztery popularne materiały powłoki, a każdy z nich inaczej równoważy twardość, wytrzymałość i koszt. Poniższa tabela podsumowuje praktyczne kompromisy.
| Materiał | Typowa twardość | Odporność na zużycie | Wytrzymałość | Najlepiej nadaje się do |
|---|---|---|---|---|
| Stal stopowa 40Cr | 28–42 HRC (hartowane i odpuszczane) | Umiarkowane | Dobrze | Lekki i średni zamiennik, wrażliwy na koszty |
| Stal stopowa 20CrMnTi | Obudowa nawęglana 58–62 HRC, rdzeń bardziej miękki | Dobrze on the case | Znakomicie | Praca z dużymi obciążeniami udarowymi i obciążeniami udarowymi |
| Stal sprężynowa 60Si2Mn | 45–52 HRC | Średnio-wysoki | Bardzo dobrze | Warunki o dużym obciążeniu i powrót elastyczny |
| Stal łożyskowa 100Cr6 / GCr15 | 58–62 HRC | Najwyższy | Umiarkowane | Wsad ścierny, biomasa, produkcja wielkoseryjna |
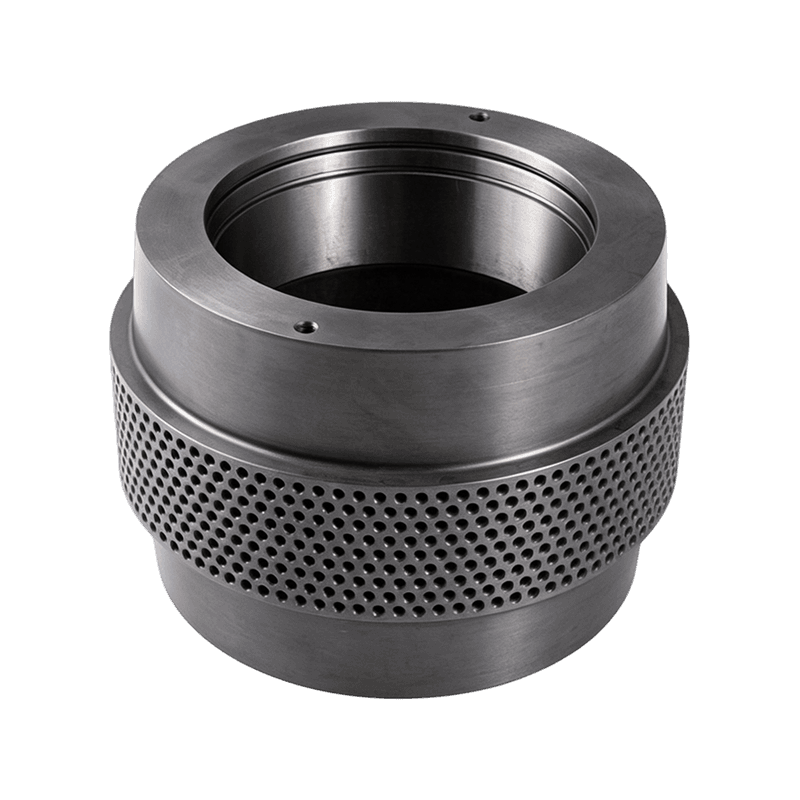
Przeczytaj tabelę jako kompromis. 100Cr6 wygrywa pod względem odporności na zużycie i zmęczenie, czyli rodzajów awarii dominujących w normalnym procesie granulowania. Jeśli walcownia regularnie zużywa metal obcy lub przetwarza bardzo gruby materiał, dodatkowa wytrzymałość 20CrMnTi lub 60Si2Mn może uzasadnić ich krótszą trwałość. W przypadku typowych linii paszowych i biomasy: a Pancerz walca pelletowego ze stali łożyskowej GCr15/100Cr6 produkowane z kontrolowanych surowców, a obróbka cieplna jest najsilniejszym punktem wyjścia.
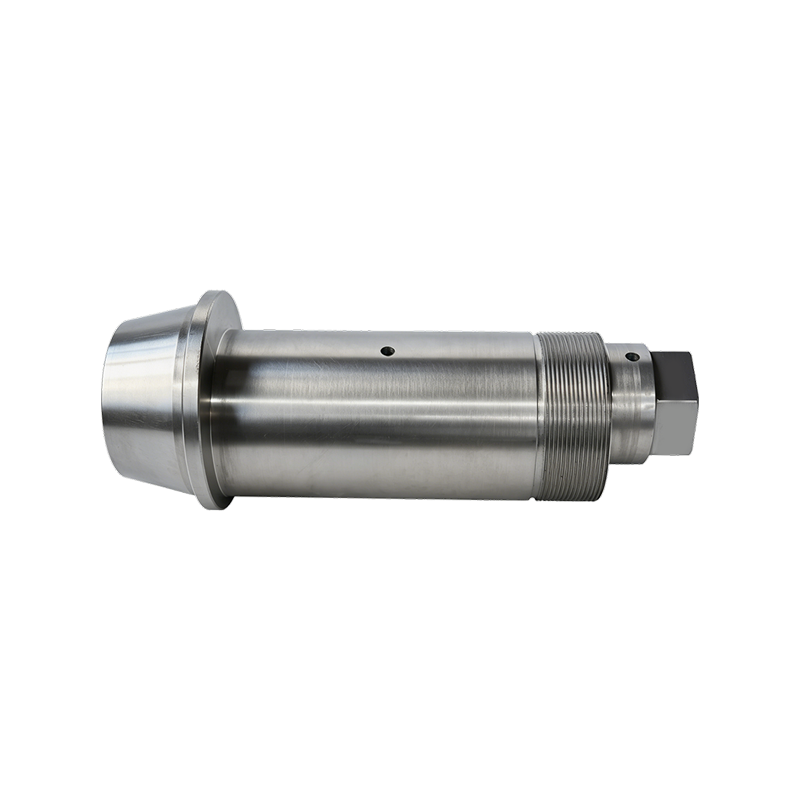
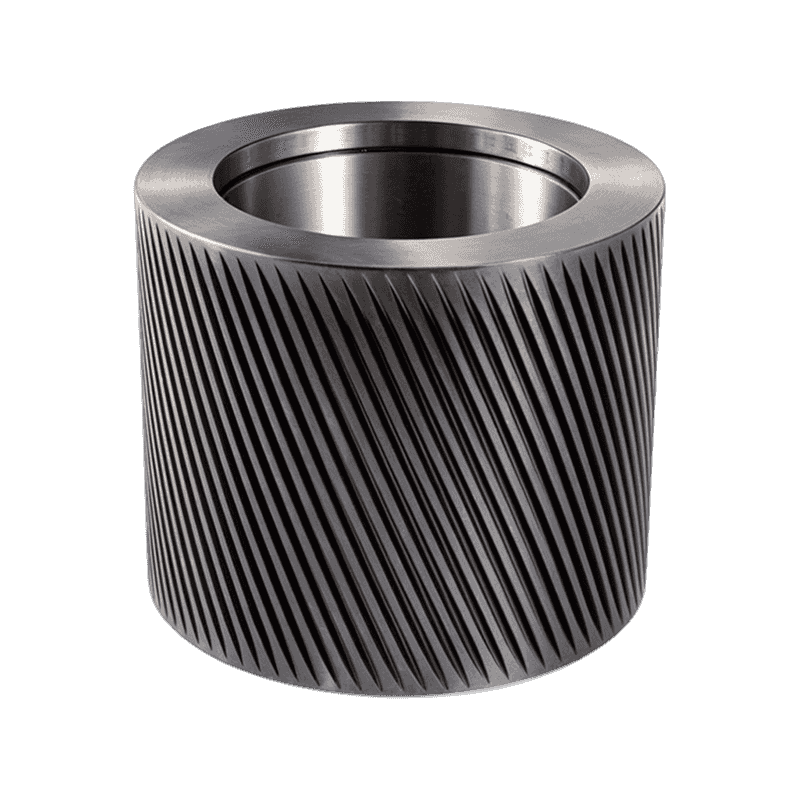 Niestandardowa stal łożyskowa GCr15 / 100Cr6 Dostawca osłon rolek na pelety, firma Anhui Jindingsheng Machinery Co., Ltd jest chińskim dostawcą i firmą niestandardowych łożysk ze stali łożyskowej GCr15/100Cr6. Przegląd produktów... Zobacz produkt →
Cztery sposoby umierania skorupy rolki
Pancerze rolek zawodzą na cztery rozpoznawalne sposoby. Zidentyfikowanie tego, z kim walczysz, znacznie ułatwia podjęcie istotnej decyzji.
- Zużycie ścierne — żwir, piasek i drobne cząstki mineralne działają jak papier ścierny; profil zęba stopniowo się spłaszcza, a wydajność spada.
- Kontaktowe odpryski zmęczeniowe — cykliczne ciśnienie pomiędzy płaszczem a matrycą inicjuje podpowierzchniowe mikropęknięcia, które rosną, aż płatki wyrwą się z powierzchni.
- Odkształcenie plastyczne — kawałek obcego metalu, zbyt mocno dokręcona szczelina walca lub zablokowany młyn ściska powierzchnię powyżej jej granicy plastyczności.
- Kruche pęknięcie — Ostre uderzenie lub skorupa zamontowana poza tolerancją powoduje koncentrację naprężeń, aż skorupa pęknie.
Dla pierwszych dwóch zaprojektowano 100Cr6. Gatunek ten został pierwotnie opracowany do łożysk tocznych, które poddawane są takim samym powtarzalnym naprężeniom kontaktowym, jakie panewka walca widzi na matrycy. Wysoka twardość jest odporna na ścieranie, a czysta, jednolita struktura węglika opóźnia odpryskiwanie. Stal jest mniej odporna na uderzenia niż twardsze gatunki konstrukcyjne, dlatego też trzymanie ciał obcych z dala od walcarki ma większe znaczenie w przypadku stali łożyskowej.
Profil zęba: łączenie powierzchni skorupy z materiałem
Gładkie, z wgłębieniami lub faliste
Powierzchnia skorupy musi chwytać materiał, rozkładać obciążenie i wpychać materiał do otworów matrycy. Standardowe wzory obejmują różne zadania.
- Gładka — odpowiednia dla sypkich, sypkich formuł, które łatwo się kompresują; podatne na poślizg w przypadku materiałów oleistych lub włóknistych.
- Wgłębienia — małe wgłębienia poprawiają zgryz i pomagają utrzymać śliską mieszankę na powierzchni rolki.
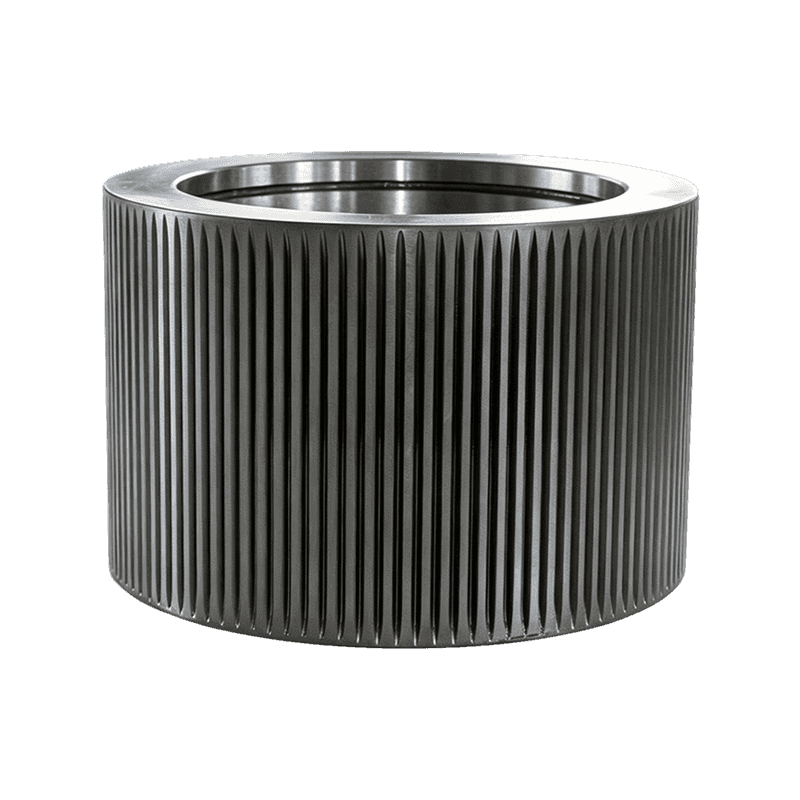
- Prosto faliste — agresywne rowki zapewniają mocny chwyt włóknistego i gruboziarnistego materiału.
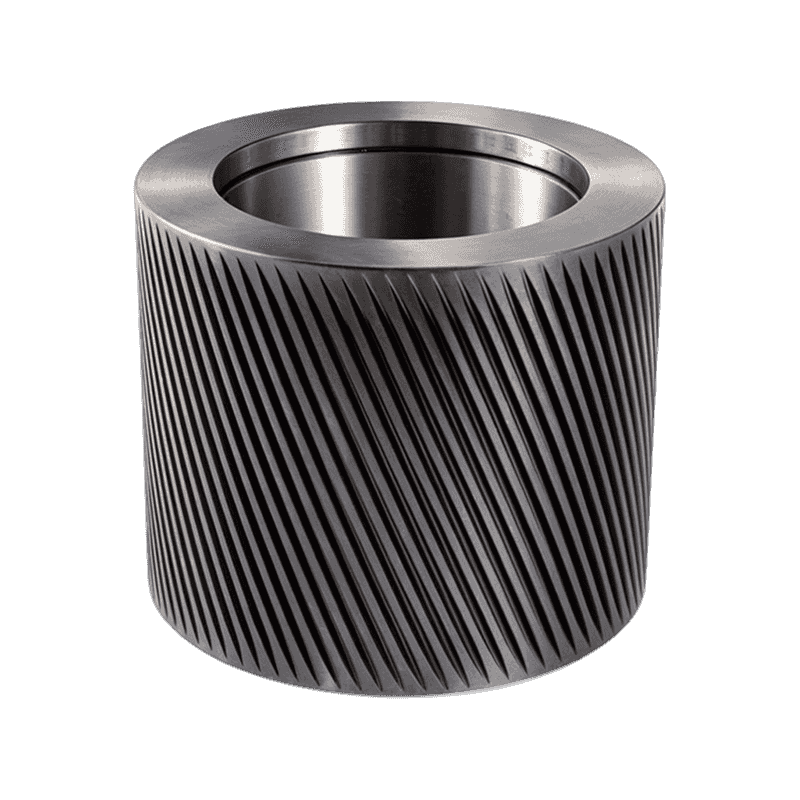
- Zakrzywione faliste — ustawione pod kątem zęby poprawiają samopodawanie i wygładzają szczyty momentu obrotowego.
Dlaczego zakrzywione zęby i stal łożyskowa dobrze ze sobą współpracują
Do młynów do biomasy, pasz wysokowłóknistych i młynów o dużej średnicy, panewki rolek z zakrzywionymi zębami są często preferowane, ponieważ ustawione pod kątem rowki w sposób ciągły wciągają materiał do chwytu, zamiast pozwalać na przesuwanie się po nim rolki. W połączeniu z panewką ze stali łożyskowej o twardości 58–62 HRC zęby te pozostają ostre znacznie dłużej niż zęby wycięte z bardziej miękkiego stopu. Jeśli przedwczesne stępienie zębów wpływa na wydajność, projekt zakrzywionego zęba zasługuje na porównanie z obecnym rozmiarem matrycy i formułą podawania.
 Niestandardowa zakrzywiona osłona rolki zębatej dla dostawcy młyna do pelletu, firmy Anhui Jindingsheng Machinery Co., Ltd jest chińską niestandardową osłoną walca z zakrzywionymi zębami dla dostawcy i firmy do młyna pelletu. Przegląd produktu... Zobacz produkt →
Wybór: dopasowanie, dopasowanie twardości i kontrola dostawcy
Pasuje od rolki do matrycy
Płaszcz walca i matryca pierścieniowa zużywają się jako para. Zewnętrzna średnica płaszcza musi odpowiadać średnicy wewnętrznej matrycy i zaprojektowanej szczelinie roboczej. Kiedy wymieniasz jedną rolkę z dwóch lub trzech na tej samej matrycy, nowa skorupa musi odpowiadać średnicy pozostałych skorup, tak aby wszystkie rolki równomiernie rozkładały obciążenie. Otwór i rowek wpustowy również zasługują na sprawdzenie: skorupa luźno osadzona na piaście będzie się wycierać, przegrzewać i ostatecznie pękać wokół wpustu.
Twardość powłoki a twardość matrycy
Dopasowanie twardości działa w obie strony. Skorupa znacznie twardsza od matrycy przyspieszy zużycie matrycy i skróci żywotność droższego elementu. Skorupa znacznie bardziej miękka niż matryca będzie się szybko zużywać i zmieniać profil roboczy matrycy. W przypadku większości młynów paszowych i biomasy praktycznym wyborem jest twardość płaszcza zbliżona lub nieco niższa od twardości matrycy, przy czym szczelina walców jest kontrolowana w ramach codziennej pracy.
Kontrola procesu dostawcy
Dwie skorupy wykonane z tego samego gatunku stali mogą działać bardzo różnie, w zależności od sposobu ich wykonania. Przed złożeniem zamówienia potwierdź, że dostawca może kontrolować cztery rzeczy:
- Identyfikowalność surowca – certyfikat huty dla gatunku 100Cr6/GCr15.
- Jakość kucia — struktura wewnętrzna wolna od pęknięć i segregacji.
- Obróbka cieplna — stała twardość w całej skorupie, potwierdzona badaniami.
- Tolerancja obróbki — koncentryczność otworu, geometria zęba i wykończenie powierzchni zgodne ze specyfikacją.
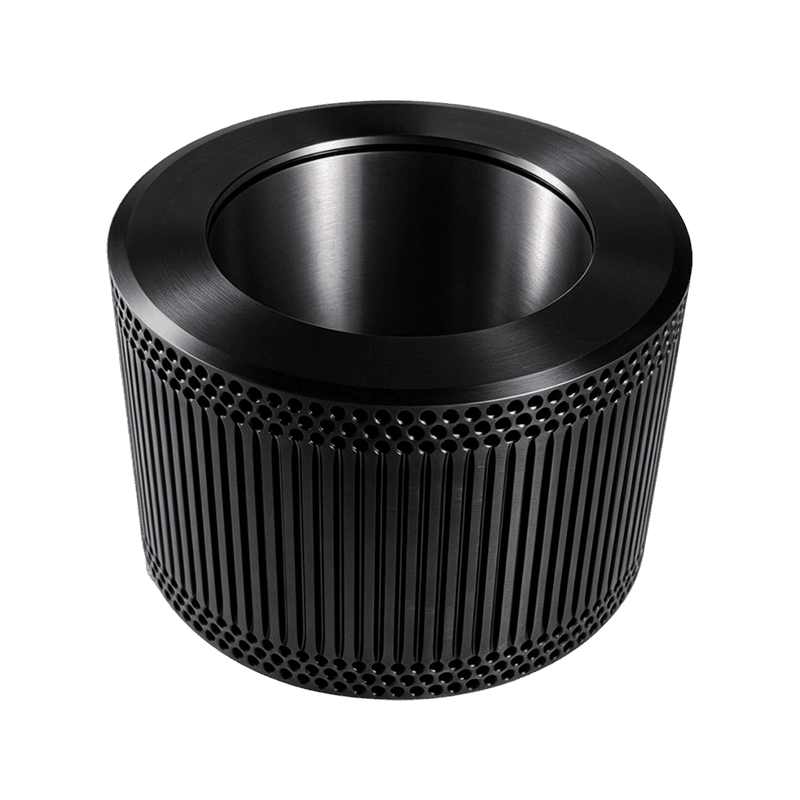
Te cztery punkty często oddzielają obudowę, która pracuje 2000 godzin, od tej, która pracuje na tej samej linii przez 6000 godzin, dlatego doświadczeni nabywcy szukają producenta, który kontroluje cały proces. W przypadku operacji, które chcą wyeliminować zgadywanie dotyczące dopasowywania, niektórzy dostawcy oferują: zestaw matryc pierścieniowych i wałków o wysokiej wydajności który od początku utrzymuje dwie części zużywające się w jednej linii.
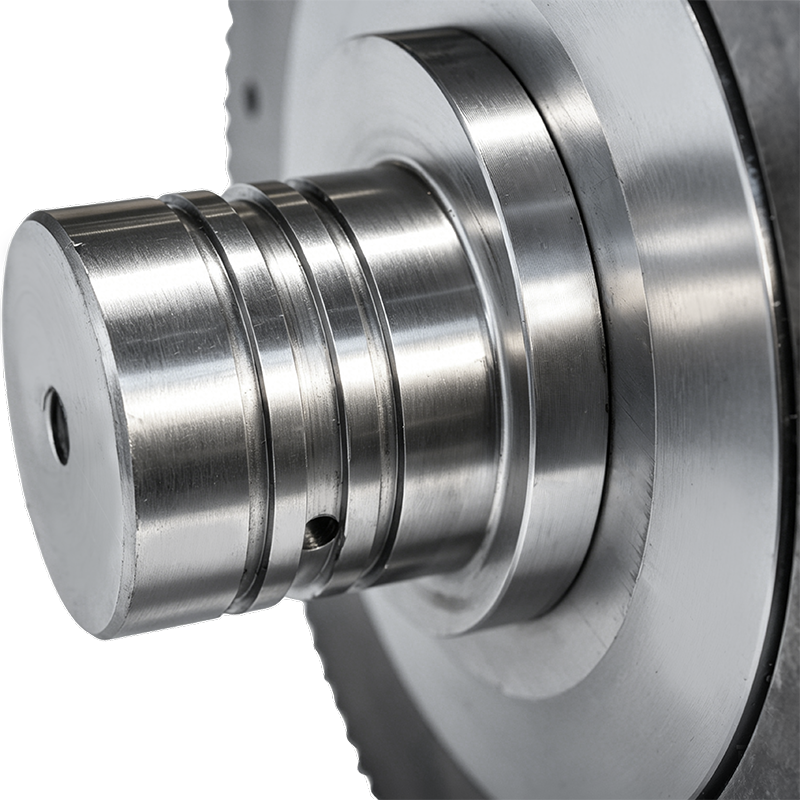 Niestandardowe części zamienne do młyna pelletowego o wysokiej wydajności Zespół pierścieniowej osłony wałka matrycowego Anhui Jindingsheng Machinery Co., Ltd jest chińskim dostawcą części zamiennych do młyna pelletowego o wysokiej wydajności. Zobacz produkt →
Konserwacja: wydobycie jak największej ilości ton z powłoki 100Cr6
Najlepsza powłoka nadal wymaga zarządzania. Prosta procedura pozwala wykryć problemy, zanim dotrą do matrycy.
- Zapisz wymiary początkowe każdej nowej skorupy, w tym średnicę zewnętrzną i wysokość zęba.
- Sprawdzaj w regularnych odstępach czasu, co tydzień lub po ustalonym tonażu, pod kątem odprysków, pęknięć włoskowatych i nierównomiernego zużycia na twarzy.
- Wymień panewkę, zanim profil zęba ulegnie pogorszeniu do poziomu, w którym nie będzie już możliwe utrzymanie szczeliny między rolkami.
- Utrzymuj odstęp rolek w granicach zaleceń producenta matrycy; zbyt ciasne zwiększa temperaturę i obciążenie, zbyt luźne powoduje poślizg i niższą moc wyjściową.
- Wykorzystaj wymianę panewki jako okazję do sprawdzenia łożysk, uszczelek i odrzutników oleju, gdy walec jest otwarty.
Jeśli chcesz uzyskać pełny obraz zużycia zespołu rolek i elementów, które należy sprawdzić przed zakupem zamiennika, skorzystaj z naszego poradnika przewodnik po zużyciu i wymianie zespołu rolki dociskowej obejmuje szczegóły konstrukcyjne i typowe punkty awarii. Zachowanie materiału zależy również od projektu linii i formuły podawania, dlatego należy postępować zgodnie z nimi wiadomości branżowe dotyczące konserwacji płaszcza walca i matrycy pomaga przy ocenie nowego dostawcy lub nowej receptury.
Wniosek: określ 100Cr6, a następnie sprawdź szczegóły
Stal łożyskowa 100Cr6 to właściwa podstawa dla większości panewek walców peletowych do podawania materiału ściernego, biomasy i produkcji wielkoseryjnej. Jego twardość i odporność na zmęczenie przekładają się na dłuższe okresy między wymianami i niższy koszt za tonę . Ale sam materiał nie gwarantuje wydajności. Profil zęba musi pasować do materiału, skorupa musi odpowiadać średnicy i twardości matrycy, a producent musi rzeczywiście kontrolować proces kucia, obróbki cieplnej i obróbki.
Dostawca oferujący pełna gama płaszczy walców peletowych i elementów młyna ułatwia zachowanie spójności tych szczegółów przy każdej wymianie. Jeśli Twoim głównym zarzutem jest trwałość zużycia, określ 100Cr6, sprawdź proces i śledź wyniki na własnej linii.
Skontaktuj się
Śledź nas
Szybkie linki
Seria produktów
Skontaktuj się z nami
Email : ysf@jindingsheng.com.cn
Address : Nr 19, Strefa koncentracji przemysłowej miasta Qiucun, miasto Guangde, miasto Xuancheng, prowincja Anhui