Dlaczego zespół rolki dociskowej zasługuje na szczególną uwagę
Dwie linie pelletu biegną obok siebie z tą samą matrycą pierścieniową i tym samym surowcem. Jeden wytwarza gęste, jednolite granulki przez tygodnie; drugi zaczyna wytwarzać więcej drobnych cząstek, wibrować i pobierać nierówny prąd. Kiedy druga linia jest otwarta, zwykle winowajcą jest zespół rolki dociskowej: zużyta panewka, luźne łożysko lub uszkodzona uszczelka, przez którą kurz przedostaje się do smaru.
Krótka wersja jest taka, że zespół rolki dociskowej otrzymuje większe obciążenie i ścieranie niż jakakolwiek inna część komory prasy. Decyduje o tym, jak równomiernie złoże materiału jest ściskane i jak długo wytrzyma matryca pierścieniowa. Traktowanie go jako precyzyjnego komponentu, a nie zwykłej części zamiennej, to najszybszy sposób na ograniczenie nieplanowanych przestojów.
Jedno wyjaśnienie zanim przejdziemy dalej. Termin zespół rolki dociskowej pojawia się również w maszynach do przetwarzania i powlekania z zasilaniem zwojowym, gdzie zwykle oznacza wałek dociskowy lub wałek podający. W artykule tym rozumie się przemysł granulacyjny: zespół walców, który tłoczy paszę, biomasę lub nawóz przez otwory matrycy pierścieniowej.
Co robi zespół rolki dociskowej w młynie do pelletu
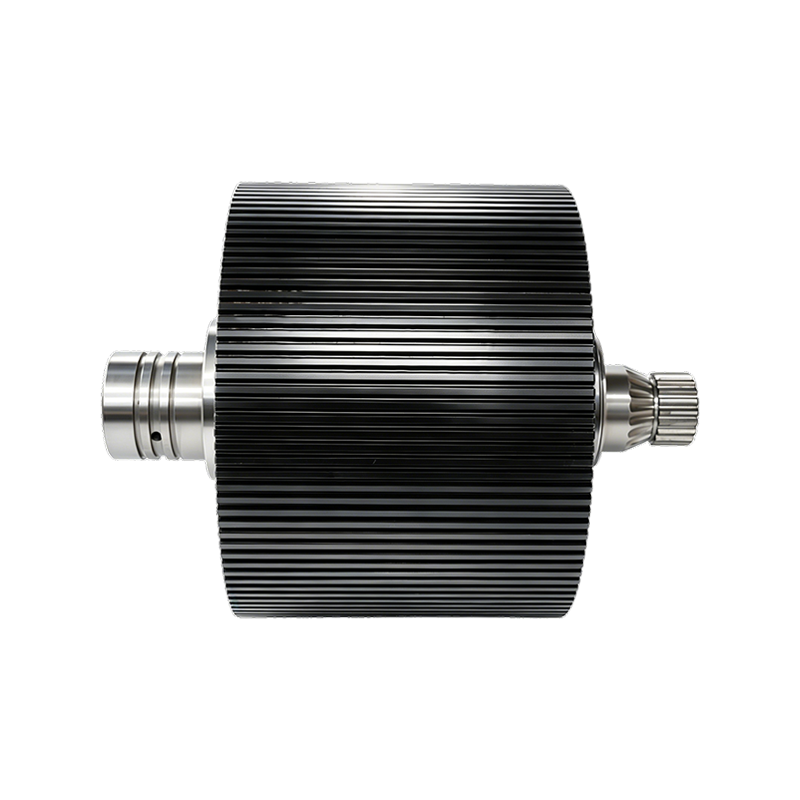
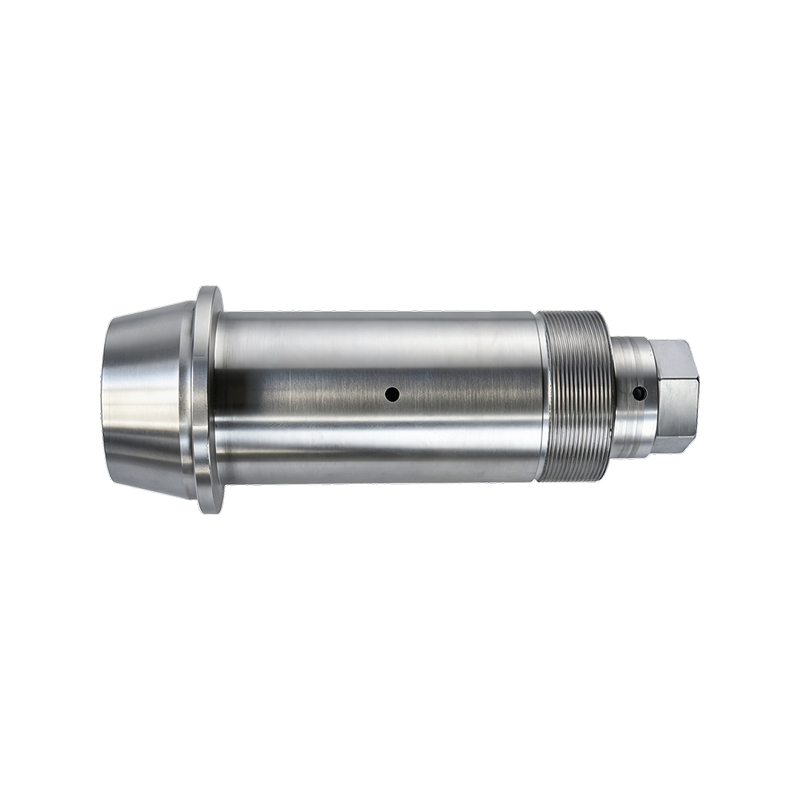
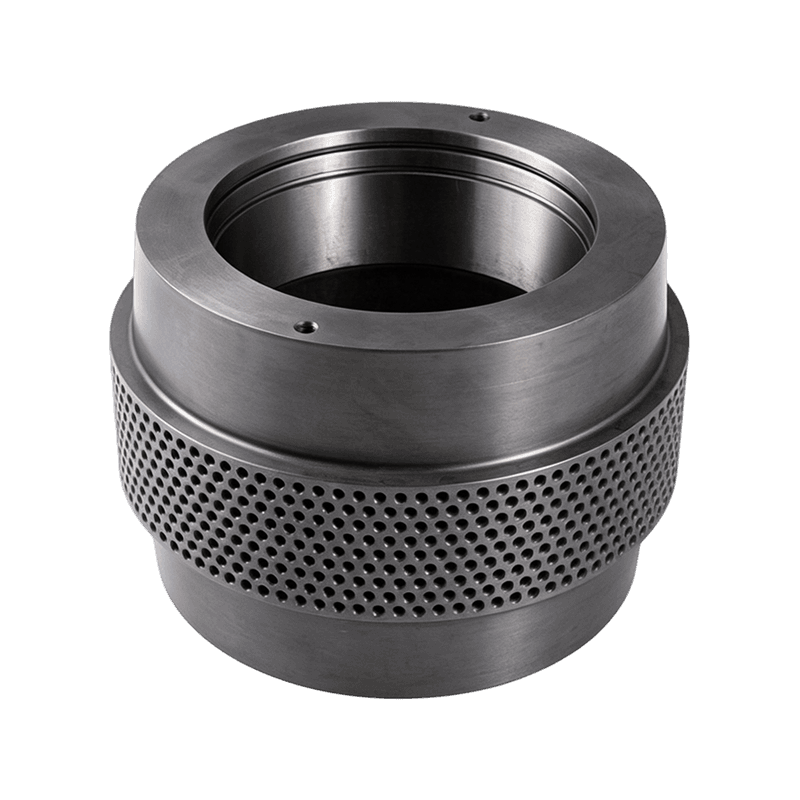
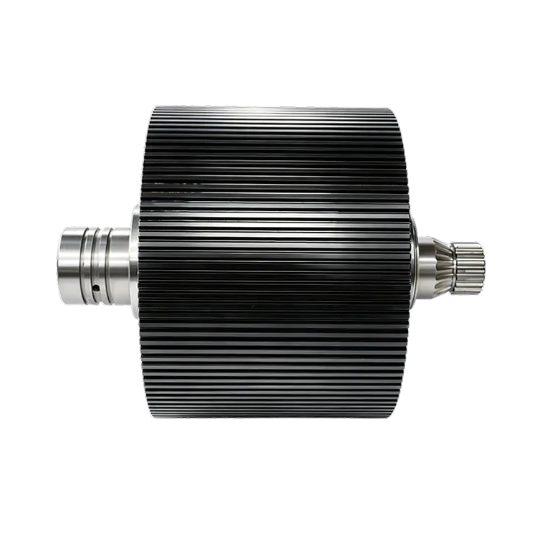
W typowym granulatorze pierścieniowym matryca obraca się wokół rolek. Każdy zespół rolek dociskowych jest osadzony na mimośrodowym wale, a układ hydrauliczny, pneumatyczny lub mechaniczny popycha wałek na zewnątrz w stronę wewnętrznej powierzchni matrycy. Tarcie pomiędzy matrycą, materiałem i skorupą powoduje obrót rolki, materiał jest wciskany w otwory matrycy, a nieruchomy nóż przecina wyłaniające się peletki.
Kluczową kwestią jest to, że cała siła docisku maszyny przechodzi przez ten zespół. Dlatego stan montażu zmienia pellet niemal natychmiast.
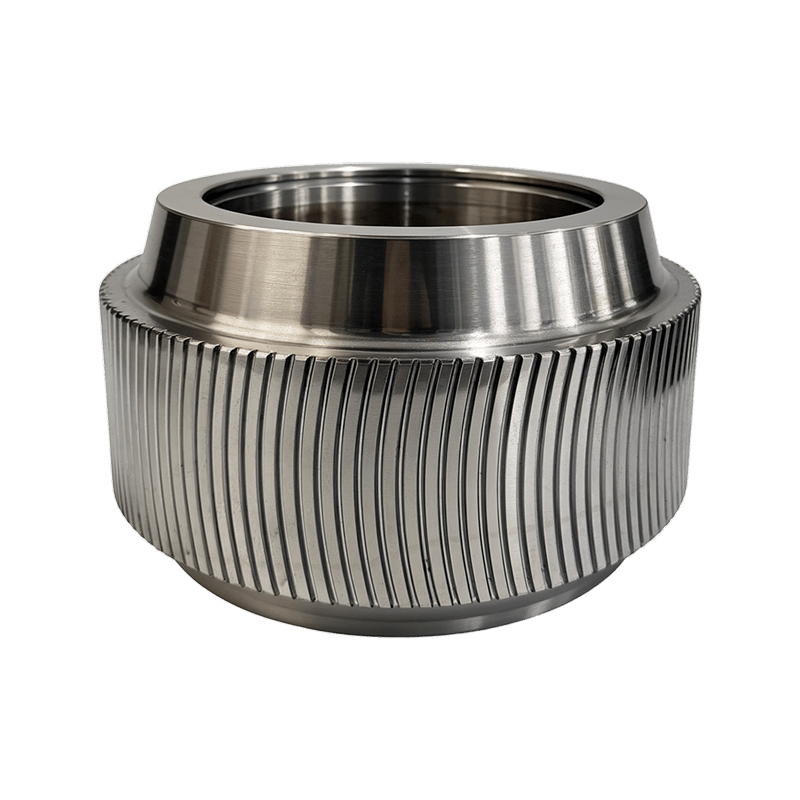
Powłoka rolki jest powierzchnią roboczą
Powłoka to usuwalna warstwa zewnętrzna, która styka się z łóżkiem materiału. Pochłania zużycie ścierne surowca, zmęczenie przy każdym obrocie i ciepło powstałe w wyniku ciągłego ściskania. Jego średnica zewnętrzna i szerokość są dopasowane do matrycy pierścieniowej, a twardość powierzchni jest głównym czynnikiem wpływającym na żywotność.
Łożyska, uszczelki i wał mimośrodowy wykonują pozostałą pracę
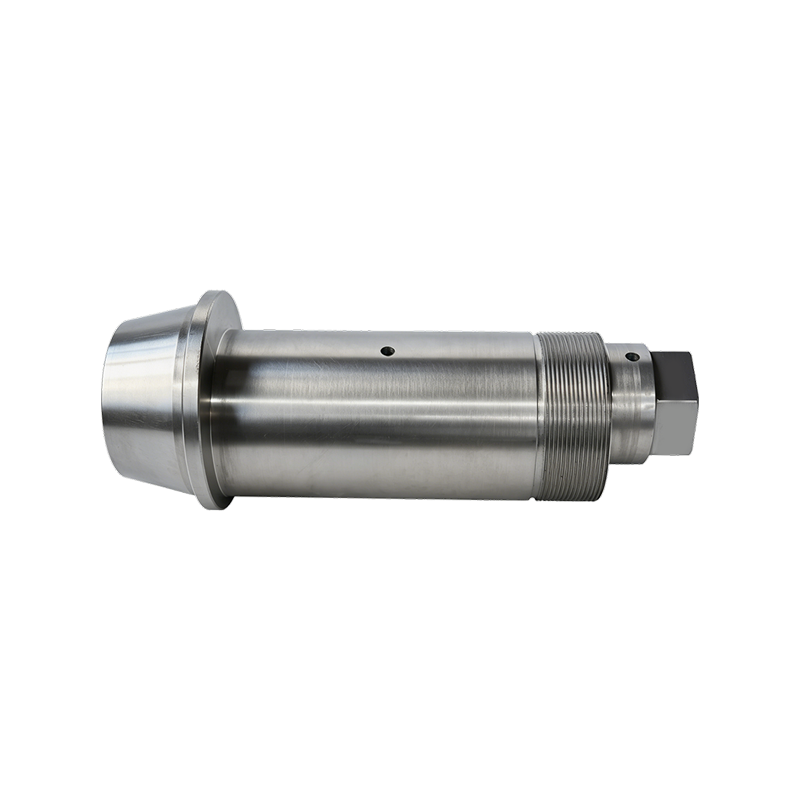
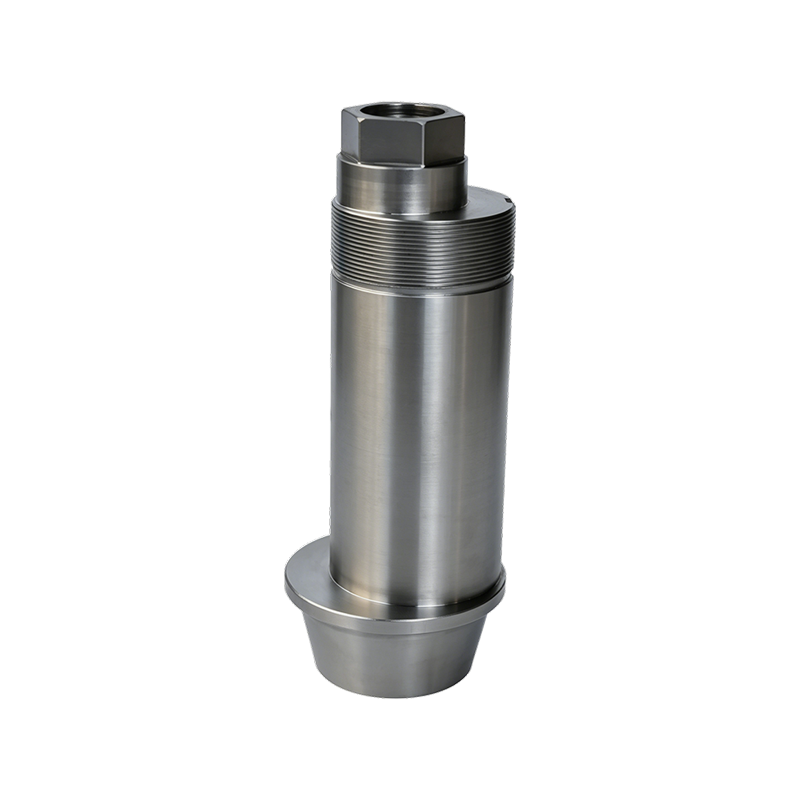
Za panewką łożyska wałeczkowe przenoszą obciążenie promieniowe, uszczelki zatrzymują drobne cząstki i wilgoć z dala od łożyska, a wał mimośrodowy umożliwia regulację położenia wałka względem matrycy. Usterka którejkolwiek z tych części jest trudna do zauważenia z zewnątrz, jednak skraca żywotność całego zespołu, a obudowa nadal wygląda akceptowalnie.
Główne elementy zespołu rolki dociskowej
Typowy zespół składa się z panewki rolki, jednego lub dwóch łożysk, wału mimośrodowego, uszczelek olejowych i elementów ustalających. Każdy element ma określone zadanie i każdy zawodzi w inny sposób. Porównanie ich obok siebie ułatwia rutynową kontrolę.
| Komponent | Funkcja podstawowa | Najczęstsza awaria |
|---|---|---|
| Skorupa rolkowa | Dociska łoże materiału do matrycy pierścieniowej | Zużycie płaskie, zużycie stopniowe, pękanie powierzchni |
| Łożyska toczne | Przenoś obciążenie promieniowe, gdy skorupa się obraca | Przegrzanie, wżery, odpryski |
| Wał mimośrodowy | Podtrzymuje zespół i reguluje odstęp między rolką a matrycą | Zmęczenie, zginanie, uszkodzone rowki wpustowe |
| Uszczelki olejowe | Utrzymuj tłuszcz i blokuj kurz i wilgoć | Wyciek, rozdarte wargi, zanieczyszczenie |
| Łączniki i elementy dystansowe | Utrzymaj napięcie wstępne łożyska i luz roboczy | Poluzowanie, korozja |
Oznaki uszkodzenia zespołu rolki dociskowej
Pierwsze ostrzeżenia pojawiają się w dwóch miejscach jednocześnie: pellet i maszyna. Jeśli gęstość pelletu staje się nierówna, drobinki rosną, a młyn wibruje lub pobiera nierówny prąd, sprawdź zespół walców, zanim zaczniesz obwiniać matrycę pierścieniową.
- Nierówna twardość pelletu lub rosnący udział miału
- Wibracje lub stukanie z komory prasy
- Płaski lub schodkowy wzór zużycia na płaszczu rolki
- Obudowa łożyska nagrzewająca się w dotyku
- Przyciemniony smar lub smar zawierający cząstki metalu
Zużycie powłoki objawia się przede wszystkim jakością pelletu
Zużycie powłoki rzadko jest równomierne. Skorupa, która utraciła swój pierwotny profil, nie może równomiernie ściskać materiału, dlatego ciśnienie spada tam, gdzie zużycie jest największe, a następnie następuje gęstość peletu. Gdy zużycie dotrze do utwardzonej warstwy, dłuższa praca powoduje jedynie marnowanie energii i ryzyko uszkodzenia matrycy.
Awaria łożyska i uszczelnienia kończy się zatarciem zespołu
Kiedy uszczelka ulegnie uszkodzeniu, drobne cząstki mieszają się ze smarem i działają jak pasta ścierna wewnątrz łożyska. Najpierw pojawia się ciepło, potem hałas, potem luz, a następnie zatarte lub obrócone łożysko, które niszczy wał mimośrodowy. Na tym etapie wymiana samego korpusu nie ma większego sensu, gdyż elementy nośne są już uszkodzone.
Co sprawdzić przed zakupem zamiennika
W porównaniu z matrycą pierścieniową, zespół rolek dociskowych jest mniejszym zakupem, ale ma ogromny wpływ na czas sprawności i konsystencję peletu. Poniższe kontrole dotyczą zarówno linii paszowych, biomasowych, jak i nawozowych.
Zacznij od maszyny, a nie od katalogu. Użyj numeru części producenta młyna lub zmierz szerokość rolki, średnicę zewnętrzną i geometrię wału. Montaż musi być dostosowany do wewnętrznej średnicy matrycy pierścieniowej i zakresu regulacji układu mimośrodowego.
Następnie zapytaj o materiał i obróbkę cieplną. Dobre panewki to stal stopowa, hartowana w całości lub nawęglana zgrubnie 58 do 62 HRC . Miękka skorupa szybko się zużywa; zbyt twarda skorupa grozi pęknięciem pod wpływem obciążeń udarowych.
Sprawdź także pakiet łożysk: typ i numer łożyska, metodę napięcia wstępnego i specyfikację smaru. Łożysko, które po prostu pasuje, ale ma niższą wartość znamionową, ulegnie uszkodzeniu na początku ciągłej produkcji.
Potwierdź krytyczne wymiary i tolerancje. Zewnętrzna średnica płaszcza wałka wpływa na odstęp między wałkiem a matrycą, a bicie wpływa na równomierne ściskanie. Zapytaj o zmierzone wartości, a nie o numery katalogowe.
Na koniec spójrz na kontrolę procesu dostawcy. Spójne wyniki wynikają z kontrolowanego surowca, kucia, obróbki cieplnej i obróbki końcowej. Łatwiej zaufać dostawcy zarządzającemu całym łańcuchem niż temu, który montuje tylko zakupione części.
- Szerokość rolki, średnica zewnętrzna i dopasowanie wału
- Gatunek materiału i zakres twardości, zazwyczaj od 58 do 62 HRC
- Typ łożyska, liczba, napięcie wstępne i smar
- Okrągłość, bicie i wykończenie powierzchni
- Kontrola procesu od surowca po obróbkę końcową
Wymiana na poziomie zespołu a tylko obudowa
Wymiana całego zespołu zapewnia wstępnie naprężone łożyska, prawidłowo umieszczone uszczelki i świeżą powierzchnię roboczą za jednym razem. Eliminuje także ryzyko, że ukryte zużycie łożyska lub wału skraca żywotność nowej panewki. Planowany przestój staje się łatwiejszy do przewidzenia, ponieważ jedno zatrzymanie kończy zadanie.
Kupno samej panewki ma sens, jeśli sprawdzono istniejący wał, luz łożyskowy nadal mieści się w granicach specyfikacji, a stary zespół nie wykazywał żadnych oznak przegrzania ani zanieczyszczenia. Przy produkcji ciągłej większość zespołów i tak wybiera pełny montaż, bo różnica w cenie jest niewielka w porównaniu z drugą awarią wewnątrz komory prasy.
Nawyki konserwacyjne wydłużające żywotność zespołu
Pierwszą linią obrony jest dyscyplina smarowania. Postępuj zgodnie z klasą i częstotliwością smaru producenta młyna; Powszechną zasadą w warunkach zapylenia jest ponowne smarowanie rolek co osiem godzin pracy. Nie rozciągaj przerwy tylko dlatego, że maszyna wydaje się cicha.
Podczas codziennych spacerów sprawdzaj luz łożyskowy i temperaturę obudowy. Wczesne wykrycie luzu zapobiega obracaniu się łożyska na wale, co jest jedną z najdroższych przyczyn awarii w strefie prasy. Jeśli młyn wykorzystuje więcej niż jeden wałek, obracaj zespoły, aby zużycie było zrównoważone, a matryca pierścieniowa utrzymywała równomierne obciążenie.
Spraw, aby każda matryca pierścieniowa zmieniła punkt kontrolny. Planowany postój to najtańszy moment na zmierzenie średnicy panewki, sprawdzenie uszczelek i odświeżenie smaru.
Konkluzja
Zespół rolek dociskowych znajduje się w centrum najbardziej wymagającej pracy granulatora. Jego zadanie jest proste, ale jego konstrukcja, zużycie i wymiana mają ogromny wpływ na czas sprawności i jakość peletu. Sprawdź panewkę i osłuchaj łożysko, wymień zespół jako dopasowany układ, a nie kilka pasujących części, i przestrzegaj harmonogramu smarowania. Te trzy nawyki zapewnią większą dyspozycyjność niż prawie jakakolwiek inna procedura konserwacji w młynie.