Wiadomości branżowe
Matryce do pelletu: dane techniczne, współczynniki kompresji i lista kontroli zakupów
Linia pelletu o wydajności 8 ton na godzinę, która spada do 6,5, a ilość drobnego pyłu w gotowych workach stosowanych do 5 procent, mówi, że coś na długo przed otwarciem drzwi jednostki głównej: powierzchnia robocza matrycy jest zużyta. Wejścia do zaokrągleń się, długość efektu końcowego, a prasa płaci za wydajność. Wśród wszystkich części eksploatacyjnych pras do pelletu, pellet umiera są zwykle najdroższą wersją, ale nadal często zamawiają się według samego klucza, a katalog jest oparty na bazie, która jest stosowana i środowisko stali.
Poprzedzony przez przewodnik działania, specyfikacje dotyczące wydajności, sposób doboru stopnia sprężania oraz osprzęt rolkowy dotyczący wytrzymałości każdego z nich.
Co matryce do pelletu robienia w komorze prasy
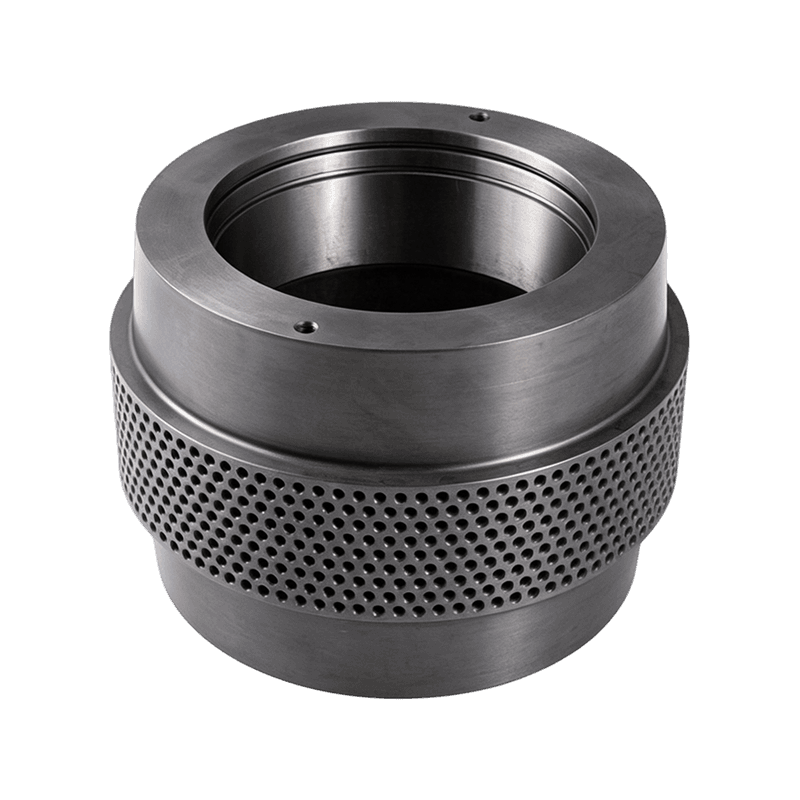
Matryca młyna do pelletu do perforowanego stalowego pasma lub tarcza, która faktycznie formuje pellet: rolki przeciskają kondycjonowany materiał przez dziesięć wywierconych kanałów, a tarcie, ciśnienie i wilgoć w gęstych pasmach, które są przycinane na wyczerpanie długości na zewnątrz.
Głowica granulatora do wymienny, określająca nawiercany element stalowy, zestawowy w prasach pierścieniowych i odpowiadający w prasach dopasowanych, którego geometria otworu określana jest średnicę, gęstość i przepustowość peletu.
Każdy otwór ma tę samą anatomię, każdy parametr jest oznaczony jako:
- Średnica otworu: wielkość pelletu zamawianego przez kupującego, od 2 mm narybku do 8 mm paliwa.
- Zagłębienie i kąt wlotu: zbyt płytki zagłusza wlot, zbyt głębokie osłabienie czołowe.
- Długość efektywna: odległość poddana ściskaniu, która jest tworzywem sprężającym wraz ze średnią.
- Całkowita szerokość i ulga: zewnętrzna konstrukcja plus rozwiązanie poszerzone wyjście, które skraca długość roboczą.
- Schemat wiercenia i liczby gniazd: ile gniazd mieści się na aktywnej szerokości, co ogranicza szerokość i pojemność.
Zmień swobodę, a zdolność, twardość pelletu i siły mogą być określone wraz z nim.
Lista kontrolna ryzyka wystąpienia: długość efektu, powierzchnia otwarta, stal
Pięć decyzji o wydajności i cenie substancji: naruszenie otworu, efektywna długość, otwarta powierzchnia, gatunek stali i twardość robocza.
Średnica otworu jest ustalana na podstawie oceny akceptowago peletu. Efektywna długość, nie całkowita głębokość, kontrola kompresji to wartość do porównania między cytatami. Otwarta przestrzeń, której część jest stosowana przez dziury, zastosowanie w stosunku do wytrzymałości: więcej usuniętej stali oznacza więcej ton na godzinę, ale ściana szybko się wygina i pęka. Stal odporna na X46Cr13, która jest skuteczna przez parę wodną i kwaśną paszę, podczas gdy utwardzana nawęglanie 20MnCr5 nadaje się do biomasy ściernej. Dostarczone zostało potwierdzenie wysłanego certyfikatu twardości od 52 do 58 HRC.
| Specyfikacja | Karma dla zwierząt gospodarskich | Matryca z biomasy drzewnej |
| Typowa średnica otworu | 2-4 mm | 5-8 mm |
| Typowa efekt świetlny | 20-40 mm | 30-55 mm |
| Współczynnik kompresji (L/D) | 8:1 do 13:1 | 5:1 do 8:1 |
| Typowe gatunki stali | Stal nierdzewna X46Cr13 (4Cr13). | Zatrzymaj 20MnCr5 / 40Cr |
| Twardość powierzchni roboczej | HRC 52-58 | HRC 52-58 |
| Typowy otwarty teren | 20-28% | 18-25% |
Uważaj: jednostka wywiercona z bardziej otwartą przestrzenią niż prasa została uruchomiona, może pobierać więcej prądu, niż silnik główny w rezerwie, dlatego przy każdym zapytaniu podaj model maszyny i wytłoczono kody jednostki.
Wyjaśnienie stopnia sprężania: liczba ładunków twardości peletu
Współczynnik kompresji jest najczęściej wybierany i najbardziej błędnie rozumianą wartością na matrycy: podnieś go, a pelety staną się gęstsze i twardsze, ale prasa wymaga większej mocy, lepszego kondycjonowania i stabilniejszej pracy.
Współczynnik kompresji jest równy całej szczeliny przez średnicę otworu. Otwór o 4 mm i ostateczny 40 mm daje matrycę 10:1.
Formuła wyznaczania punktu wyjścia. Tłuszcz natłuszcza, dzięki czemu powstają racje dla produktów, które łatwo wytłaczają się na dostarczanych dystansach roboczych; Trociny zagrożenia ligniną stanowią grube ściany, ale w zabezpieczeniach proporcjach, aby uniknąć zadławienia linii. Rozpocznij od działań, przełożenia i reguluj tylko w jednym kierunku: kruchy pellet wymaga większej długości, przeciążonego silnika lub określonego dławienia za mniej. Dobre kondycjonowanie parą zapewnia połączenie bezprzewodowe, co oznacza długość kontrolerów, dlatego dobrze kondycjonowana pasza może działać krótko i chłodniej.
Typowe początkowe stopnie sprężania (L/D) w zależności od zastosowania
Matryca pierścieniowa vs matryca płaska: różnice w komorze prasowej do wydajności
Matryce gier losowych charakteryzują się wydajnością i konsystencją, matryce regularne wygrywają ceną i prostotą, więc wybór jest zwykle sprowadzany do ton na godzinę.
Komora matrycy pierścieniowej
- występowanie od około 300 kg/h do 30 t/h na liniach przemysłowych
- Równomierna kompresja, dzięki czemu twardość i wilgoć są opaską cieplną
- Matryce ze stali końcowej lub nawęglanej z długimi okresami międzyobsługowymi
- Wyższy koszt zakupu i cięższa procedura wymiany kluczy
Płaska komora matrycy
- wyposażenie od 50 do 1000 kg/h w przypadku wózków rolniczych i warsztatowych
- Prosta konstrukcja z matrycami, które kosztują mniej i można je zastąpić w ciągu kilku minut
- Łatwa zmiana formuły dla środków paszowych i małych serii biomasy
- Większe zróżnicowanie twardości pelletu na powierzchniach twardych
Praktyczna zasada: jeśli pelety są niezgodne ze specyfikacją klienta, komora matrycy kontrolnej się sama; do użytku domowego w gospodarstwie, zwykle wraca się do domu.
Zużycie matrycy młyna do pelletu do problemu dwuczęściowego: sparowanie panewek walców
Matryca nigdy nie została zastosowana sama: każda tona, która dotarła do gniazd, została ściśnięta przez płaszcz walcowy, więc o oddzielnej części głównej para.
Panewki walców są mniejsze, można je szybko wymienić, a oprócz nich występują dwie do trzech wymian płaszcza przed wycofaniem matrycy. Tę inwestycję chronią trzy zasady parowania:
- Uruchomiona skorupa i matryca o zgodnej twardości, aby kolejna powierzchnia nie była żłobiła druga.
- Dopasuj szerokość skorupy i wzór zębów do dokładnego pola otworu matrycy.
- Wymień na wyposażeniu, gdy będzie już zaawansowane, w razie konieczności nowa matryca w ciągu kilku dni odziedziczonych nierównych profili zużytych rolek.
W zastosowaniach ściernych panewki łożyskowe z ostatecznym skutkiem GCr15 profil grypowy przedłużony niż zwykła stal węglowa.
 Stal łożyskowa GCr15/100Cr6 Pelletowa skorupa rolki Te panewki walców, kute z wysokowęglowej stali łożyskowej chromowej i stosowane w cieplnej w celu granulacji pod wysokim naprężeniem, wymagane profili ograniczające niż zwykła stal węglowa w przypadku biomasy ściernej lub wsadu. Zobacz produkt →
Geometria zębów do połowy parowania, o których zapominają klienci. Zakrzywione muszle zębów lepiej wgryzają się w śliski lub włóknisty materiał i rozprowadzają je na całej szerokości matrycy, a specyfikacja objawia się w wydajności przy tym samym obciążeniu silnika. Funkcja, która powoduje wyłączenie korzystania z niego zespół rolki dociskowej Święty w oddzielnym przewodniku.
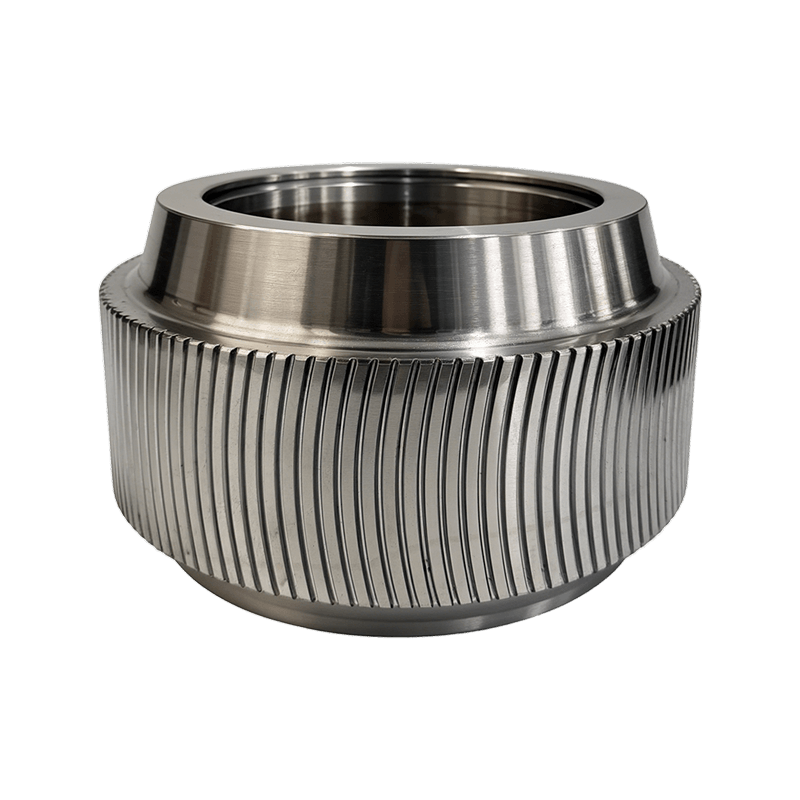 Zakrzywiona osłona zębatego do młyna do pelletu Pancerz walca z zębami łukowymi do młynów pelletowych z matrycą zestawuwę, który bardziej niezawodnie chwyta śliski lub włóknisty materiał i rozprzestrzenia się na całej szerokości matrycy, poprawiając wydajność i jakość peletu przy tym samym obciążeniu silnika. Zobacz produkt →
Pięć sprawdzonych sposobów na wydłużenie zestawu narzędzi
Przedwczesna awaria szablonów, zwykle wynikająca z procesu wokół szablonów, a nie z samych matryc, a z nich wynika pięć dodatkowych.
- Delikatnie wprowadzono wpis: nowe ryzyko, że wiertło pistoletowe jest szorstkie, dlatego przez pierwsze pół godziny przepłucz prasę oleistym substancji klasy jakości.
- Utrzymuj odstęp rolek na poziomie 0,1-0,3 mm: ciaśniej szlifuje metal o metal, szerzej umożliwia prześlizgiwanie się materiału bez sprasowania.
- Stan przed sprasowaniem: suchy, podparowany na parze zacier określony się jako pasta do mielenia, dlatego należy stosować temperatury i urządzenia do rozsądnego punktu dla receptury.
- Wyczyść świece w prawidłowy sposób: bezprzewodowego wybijaka lub wiertarki z lekkimi gwintownikami, ponieważ wpusty grzybkowe powstały w wyniku wbijania trwale zwężają się wlot.
- Przechowuj matryce w suchym i zamkniętym miejscu: po ostatnim uruchomieniu przepuścić tłustą, zapakuj matrycę i trzymaj ją z dala od bezprzewodowej lokalizacji, ponieważ rdza w otworach szybko zabija tę matrycę.
jest normalną wartością planistyczną. Muszle są tańszą funkcją użytkownika, a ich cienie w celu odroczenia wymiany jest najdroższą oszczędnością w komorze.
Lista kontroli zamówień wstępnego na matryce do granulatorów
Kostka, która dotrze nieprawidłowo, wymaga dwóch przezbrojeń i dni produkcji, dlatego przed zapłaceniem potwierdź te punkty na piśmie:
- Model prasy i wytłoczony kod matrycy ze starej części
- Średnica otworu, długość efektywna, szerokość całkowita i kąt zagłębienia
- Gatunek stali z certyfikatem twardości w oknie HRC 52-58
- Rozstaw wierceń dopasowany do szerokości płaszcza walca podczas użytkowania
- Składnia dopasowana do receptur, a nie katalogowy
- Zapasowe panewki rolek, przekładki i odrzutniki oleju w tej samej przesyłce
Dostawcy są w partnerach nośnych, ułatwiających zamykanie. Anhui Jindingsheng Machinery Co., Ltd., producent płaszczy rolek i rolek dociskowych z siedzibą w Guangde w Anhui, prezentuje się jako główne centrum serwisowe dla części i jednostki do pras do peletek do Stanów Zjednoczonych, Japonii, Korei Południowej, Wietnamu, Francji, Bangladeszu, Rosji i Indii, więc osprzęt po stronie kluczy i po stronie rolki można wyrazić razem.
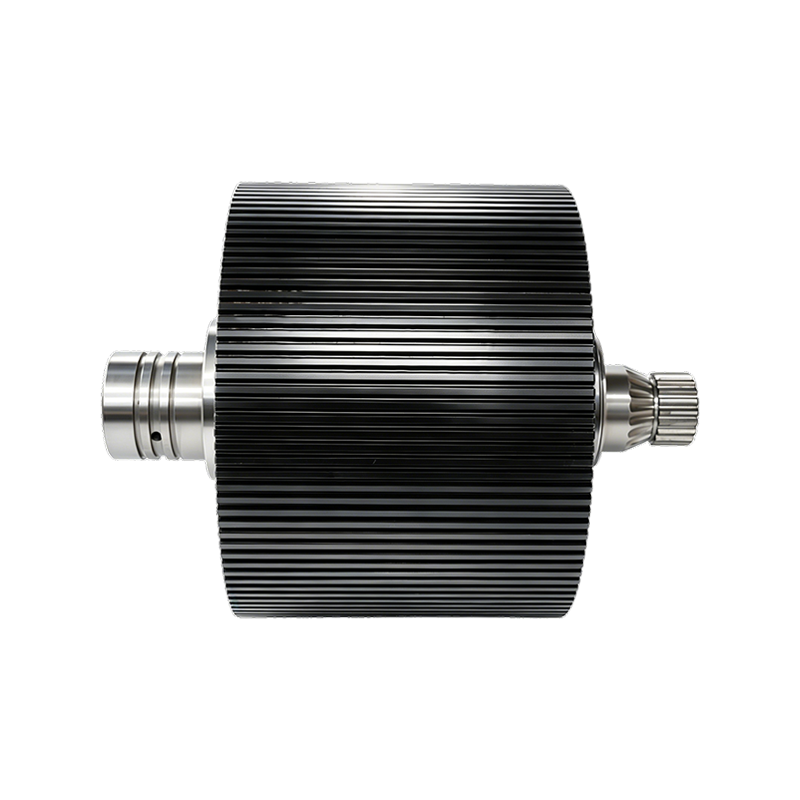
 Zespół osłony walca matrycowego z pierścieniem młyna do pelletu Kompletny zespół roli z płaszczem ze stali stopowej, łożysko o dużej wytrzymałości i wielowarstwowym uszczelnieniem, połączenie modułów, panewek walców i osprzętu napędowego w jednym systemie działającym. Zobacz produkt →
Konkluzja: kup matrycę, panewki walców i osprzęt, który działa jako jeden system, który się przejmuje, a koszt za tonę spada z każdej uruchomionej matrycy.
Szybkie odpowiedzi dla kontrolerów sprawdzających listę urządzeń do matryc i ról.
Często zadawane pytania
Jak długo trwa matryca młyna do peletowania?
Nie ma określonej liczby. Linia ta została udostępniona 800 do 1500 godzin pracy ze stali nierdzewnej, podczas gdy biomasa ścierna może być uszkodzona tak ostro. Śledź tony i udostępniaj narzędzia w milimetrach, nie w czasie kalendarzowym, i fizyczne liczby pod względem kosztu na tonę.
Jakiego stopnia kompresji potrzebny mój preparat?
Zacznij od rodziny produktów: około 9:1 do 13:1 dla największej paszy dla zwierząt gospodarskich, 5:1 do 8:1 dla drewna i słomy. Kruche pelety konieczne do spożycia; przeciążony silnik lub zadławienie wymaganego działania.
Czy w jednej matrycy można leczyć jednocześnie paszę, jak i biomasę?
Nie rozsądnie. Pasza i biomasa obejmują różne średnie zabezpieczenia, których długość obejmuje gatunki stałe, a także wspólna gwarancja twardości lub wydajności. Dostępne są podstawowe matryce na rodzinie produktów, jedna naoliwiona i zapieczętowana.
Czy panewki wałków należy wymieniać razem z matrycą?
Tak, gdy jest to zaawansowane. Nowa matryca w ciągu kilku dni niweluje nierówny profil zużytych rolek, a utwardzana powierzchnia skorupy chroniona czołową matrycy. Zamawianie obu razem powoduje również usunięcie drugiej wymiany.
Skontaktuj się
Śledź nas
Szybkie linki
Seria produktów
Skontaktuj się z nami
Email : ysf@jindingsheng.com.cn
Address : Nr 19, Strefa koncentracji przemysłowej miasta Qiucun, miasto Guangde, miasto Xuancheng, prowincja Anhui