-
 Przegląd produktu Osłona rolki łukowej jest kluczową częścią zużywającą się granulatora p...Zobacz szczegóły
-
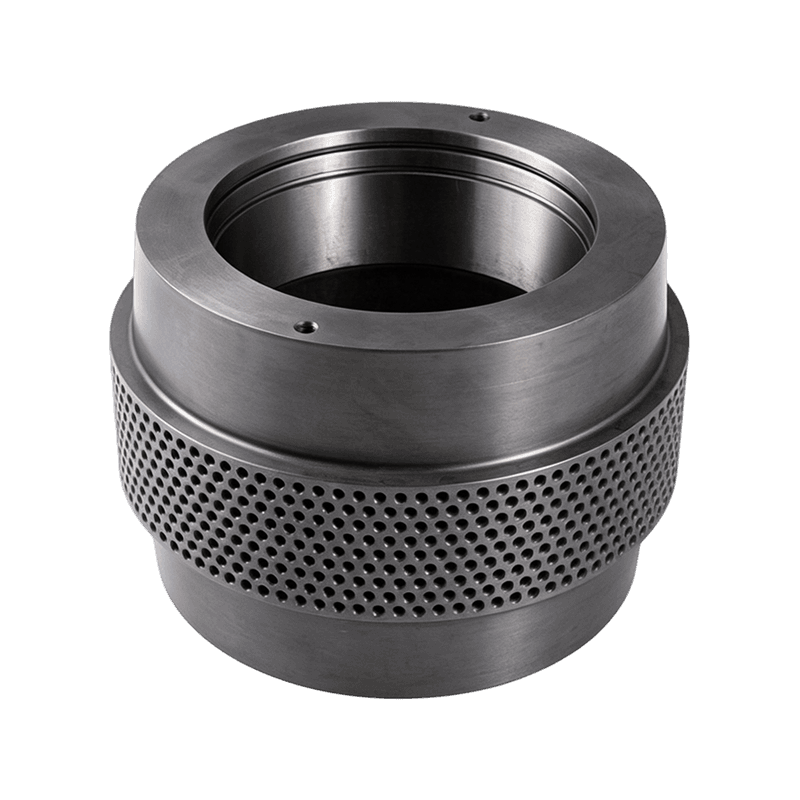
 Przegląd produktu Wytrzymały i odporny na zużycie element rolki dociskowej wykonany z naj...Zobacz szczegóły
-
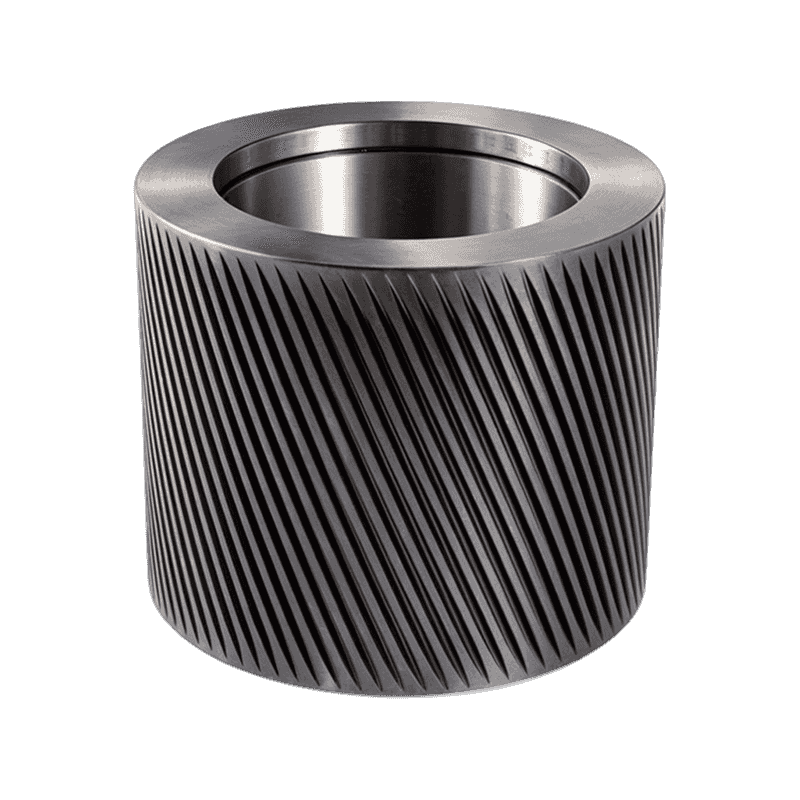
 Przegląd produktu Specjalistyczne, wysokowydajne rolki wykonane ze stali łożyskowej GCr15...Zobacz szczegóły
-
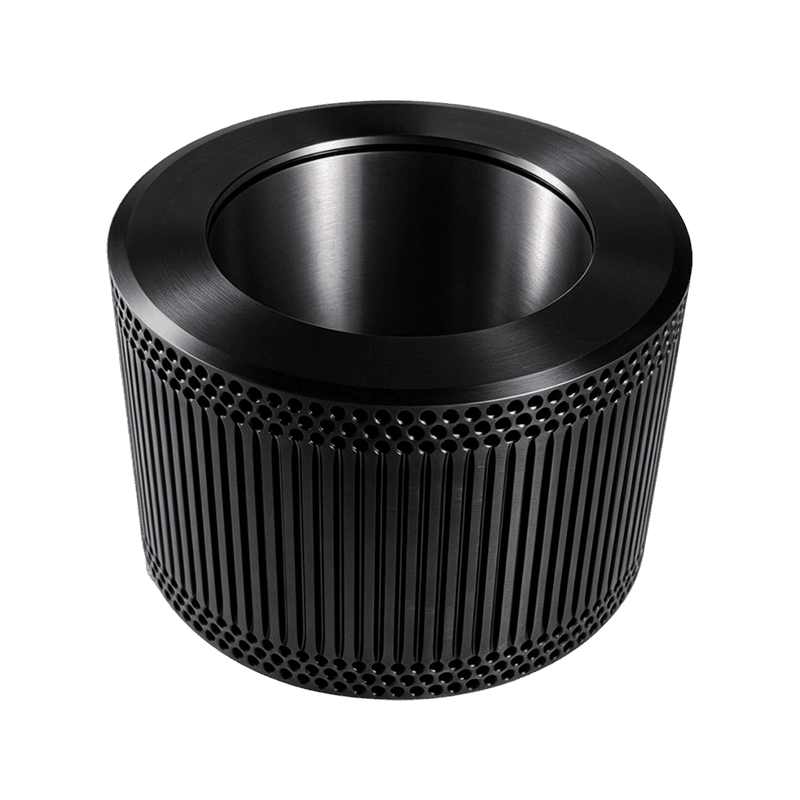
 Przegląd produktu Sprężysta obudowa rolki dociskowej wykonana ze stali sprężynowej 60Si2M...Zobacz szczegóły
-
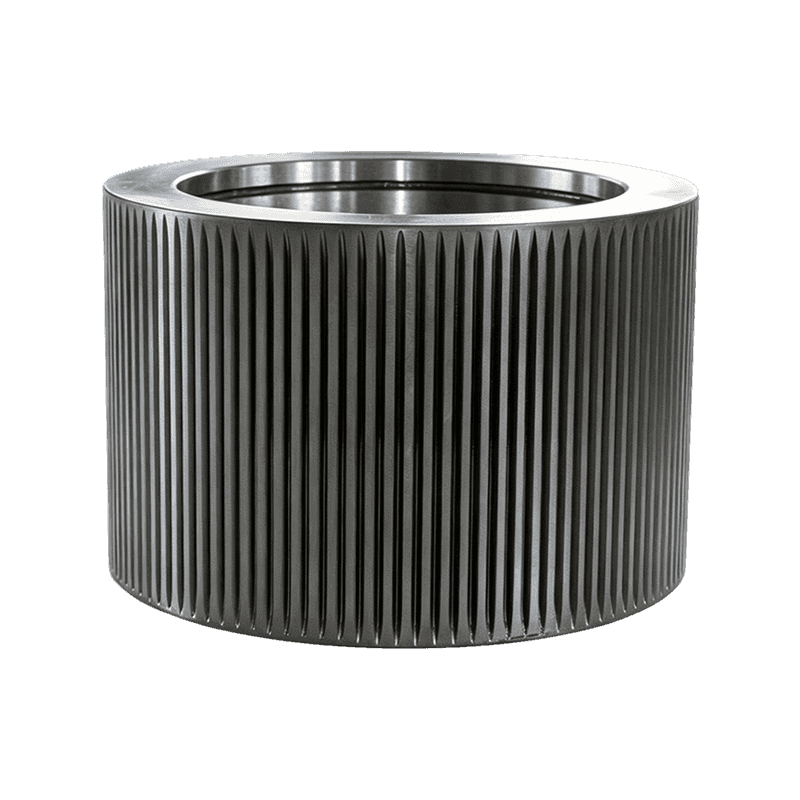
 Przegląd produktu Szeroko stosowany i wszechstronny wałek dociskowy ze stali stopowej, sł...Zobacz szczegóły
-
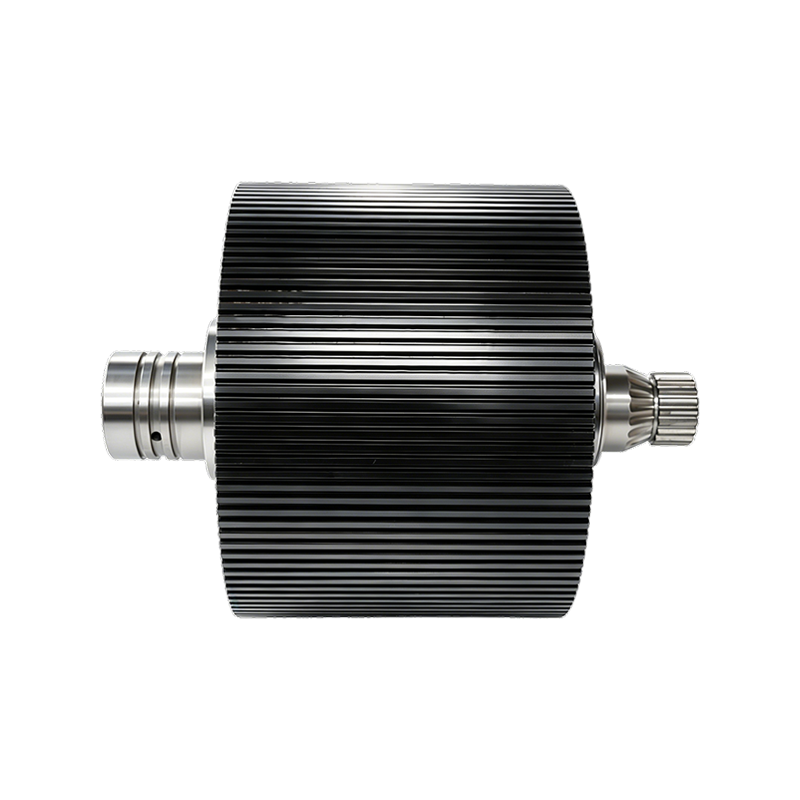
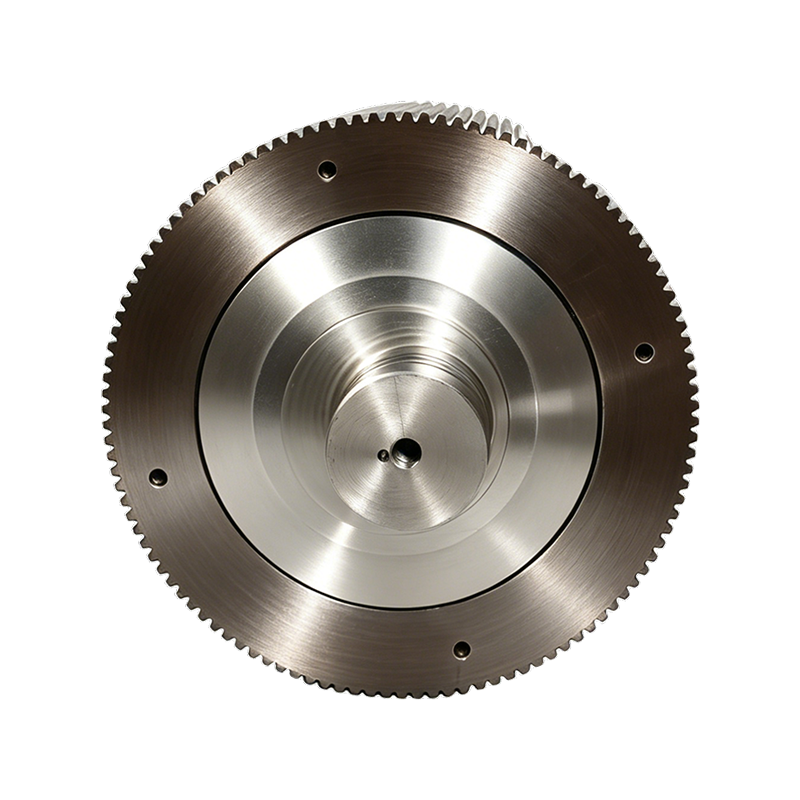
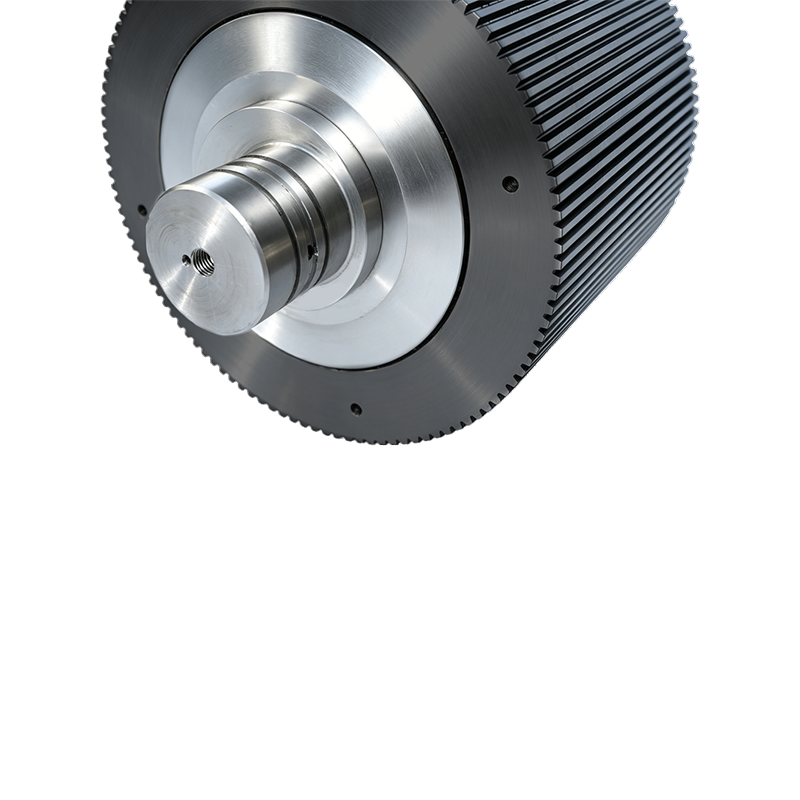
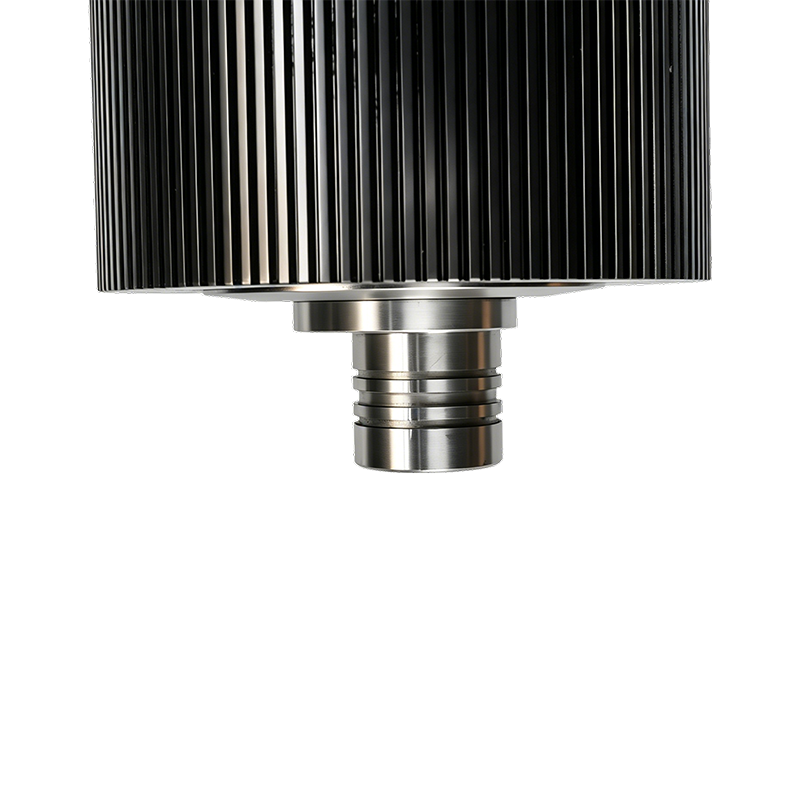
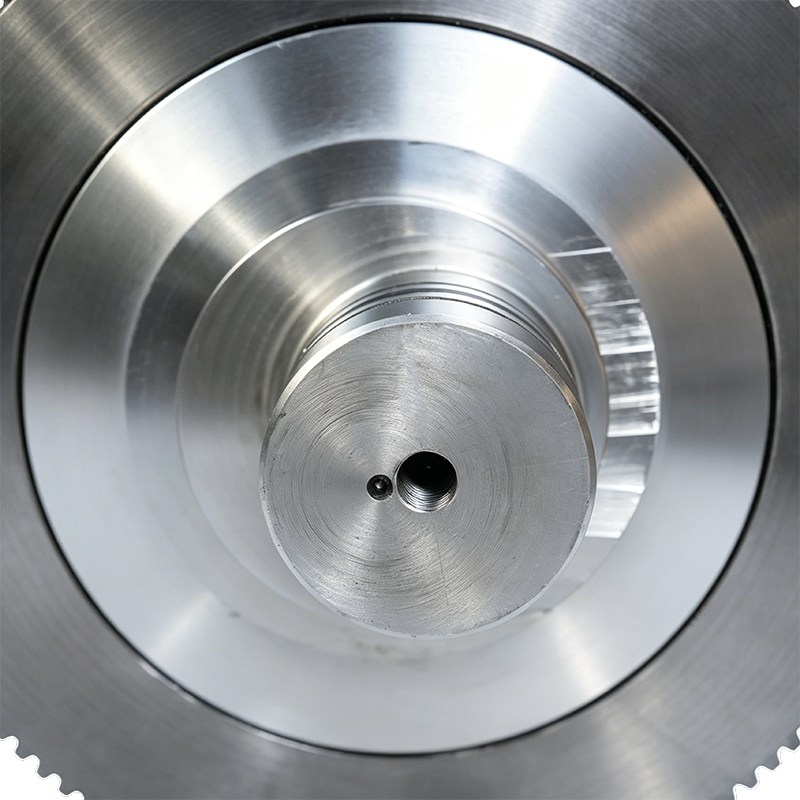
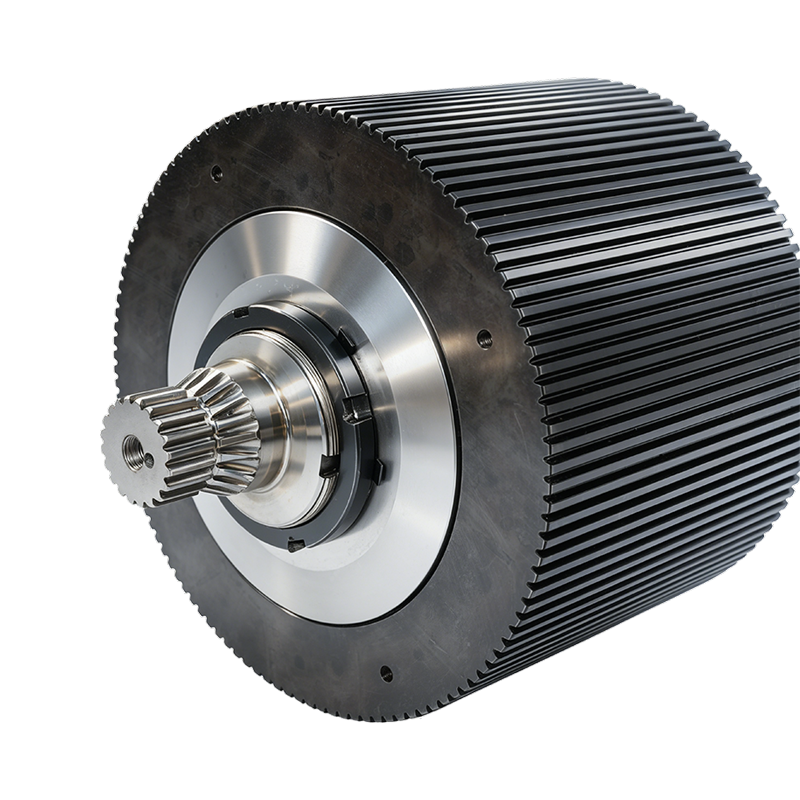
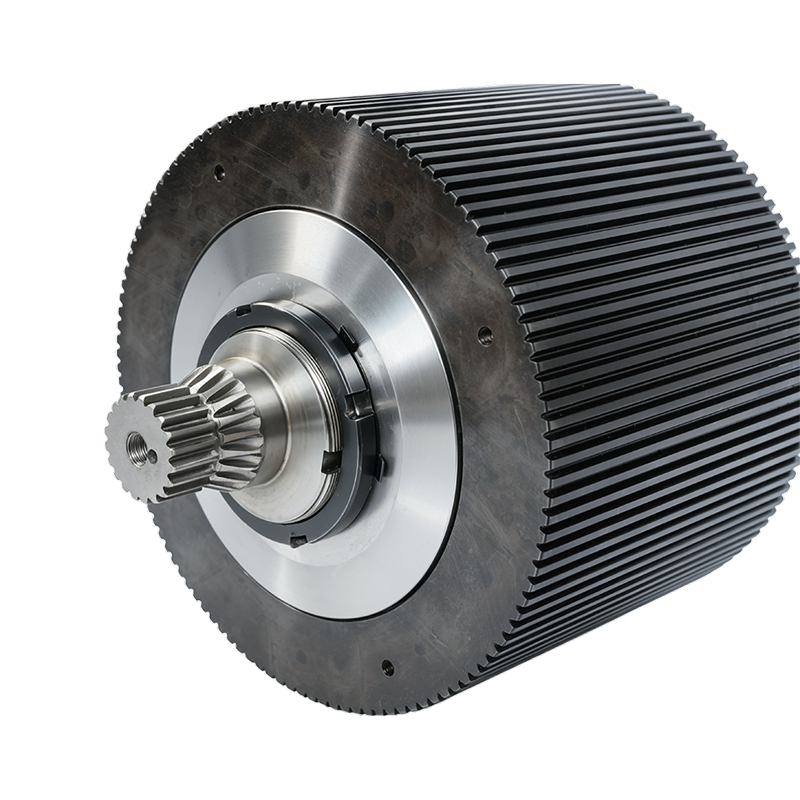
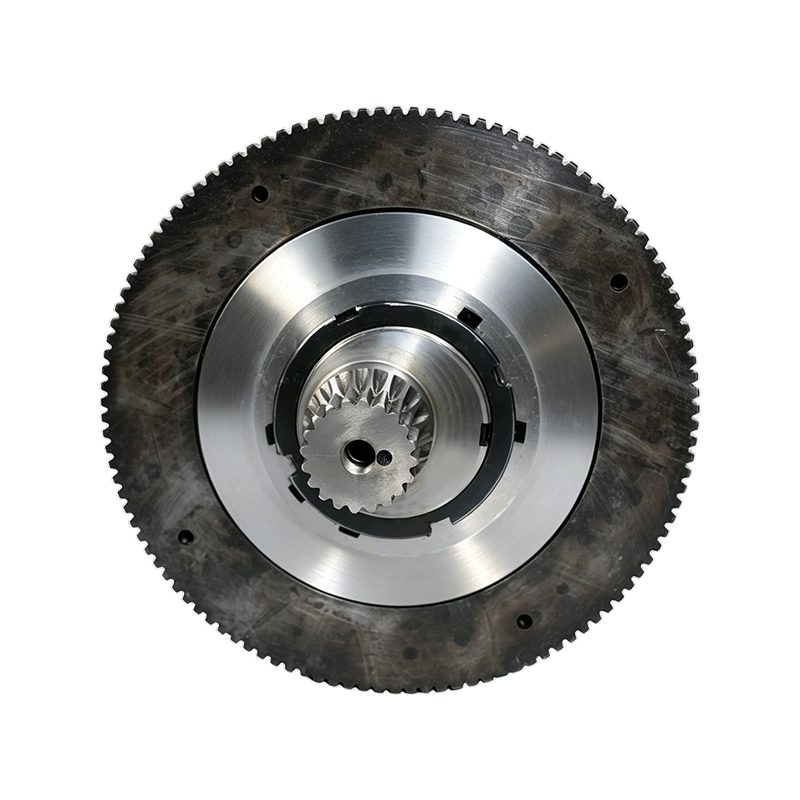
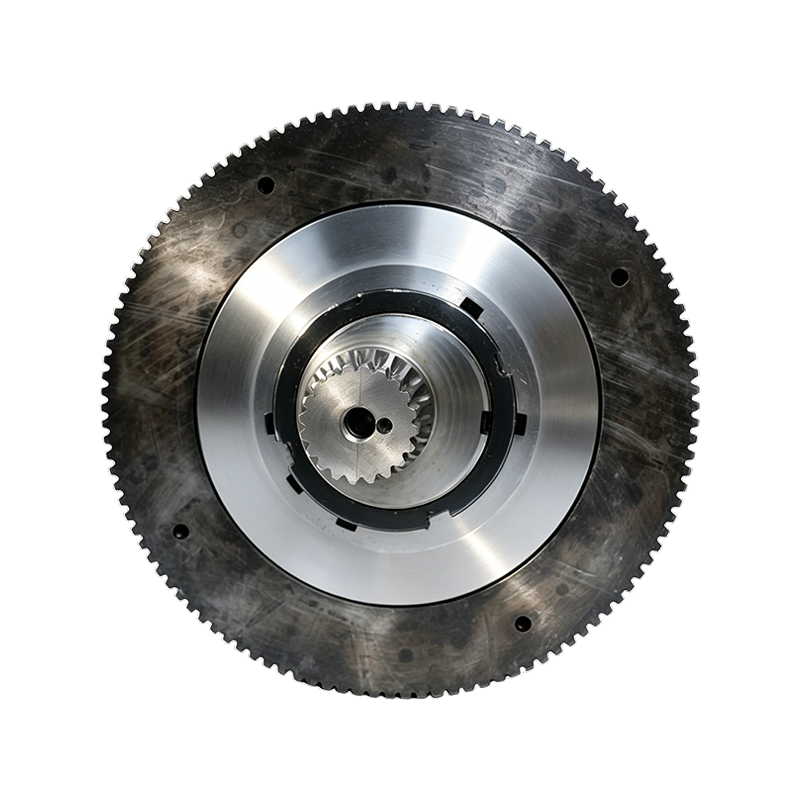
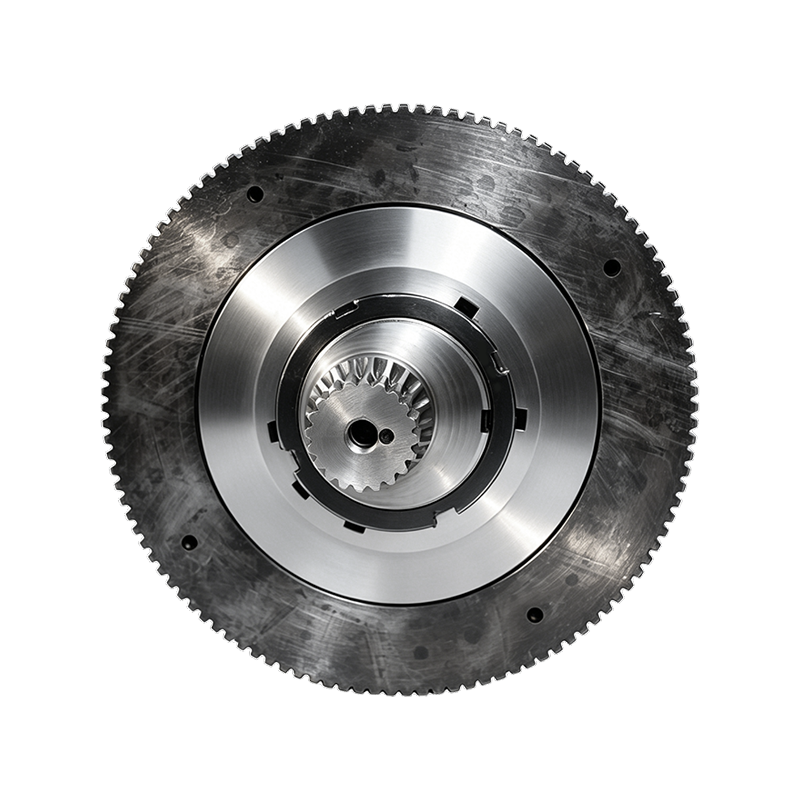
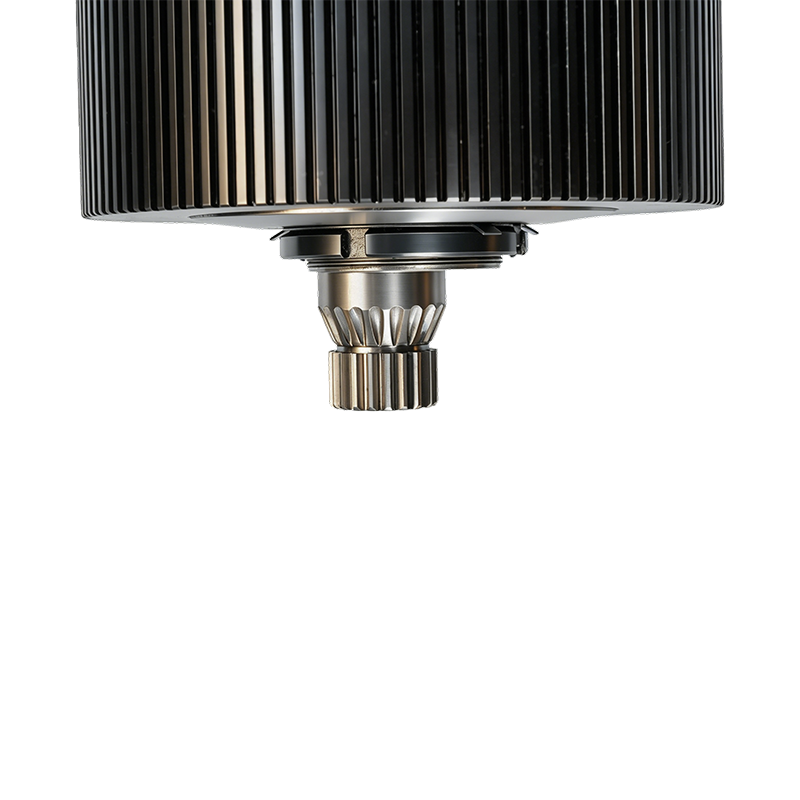
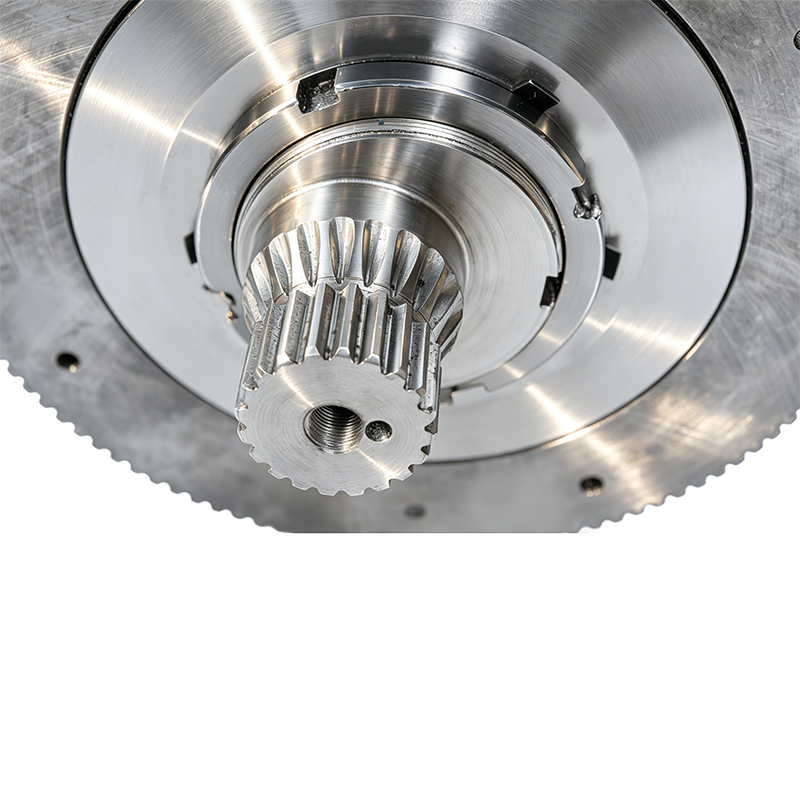
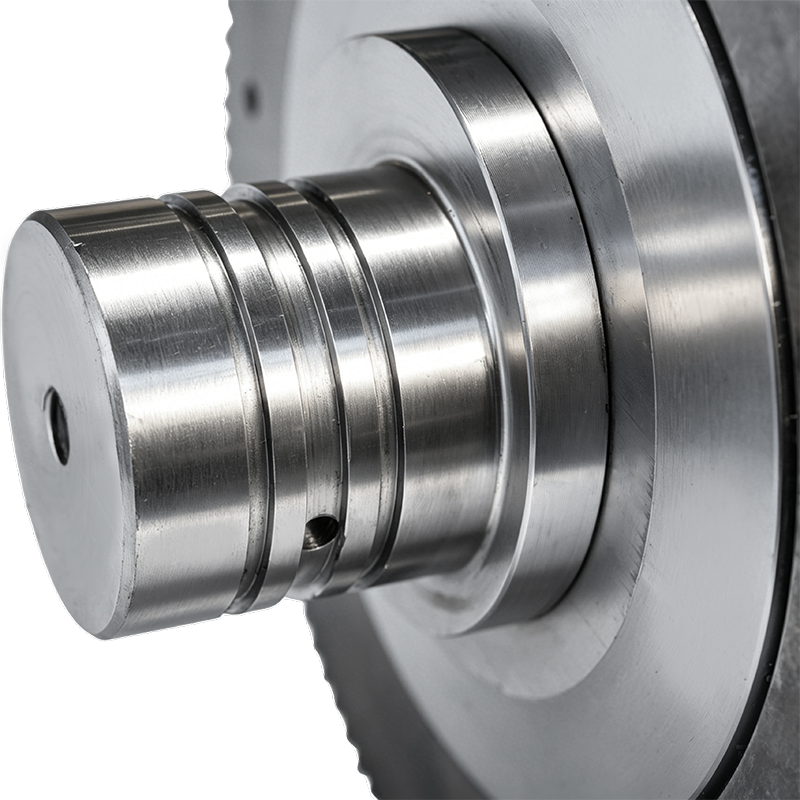 Przegląd produktu Zespół płaszcza walca o wysokiej wydajności jest krytycznym elementem s...Zobacz szczegóły
-
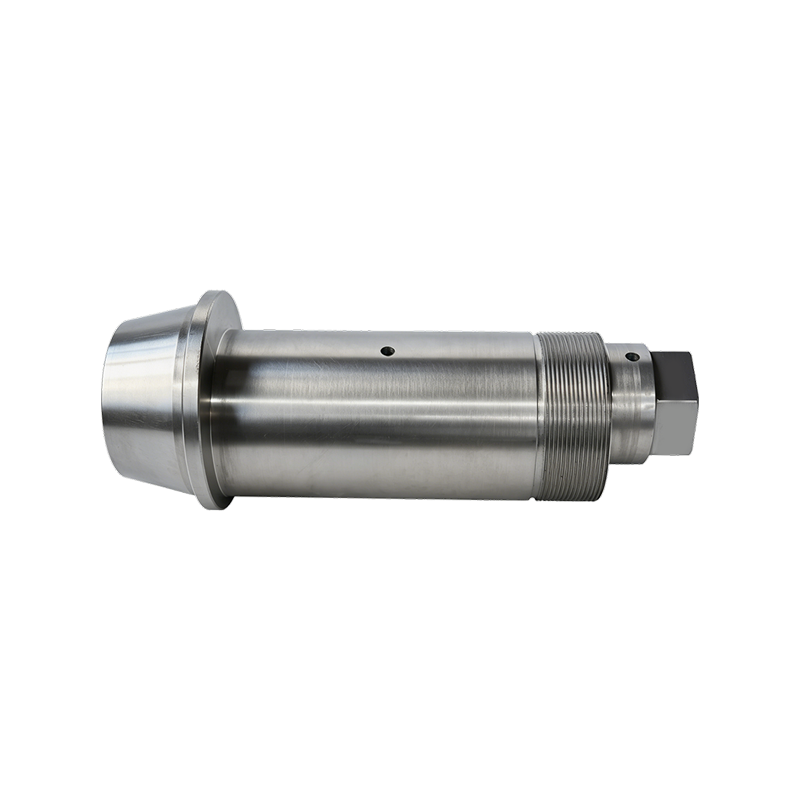
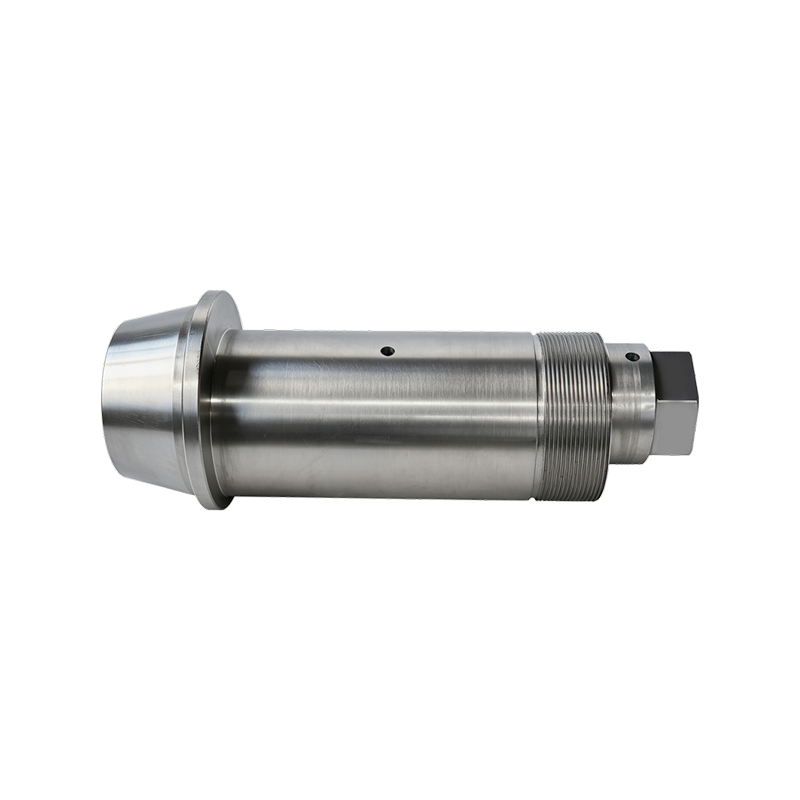
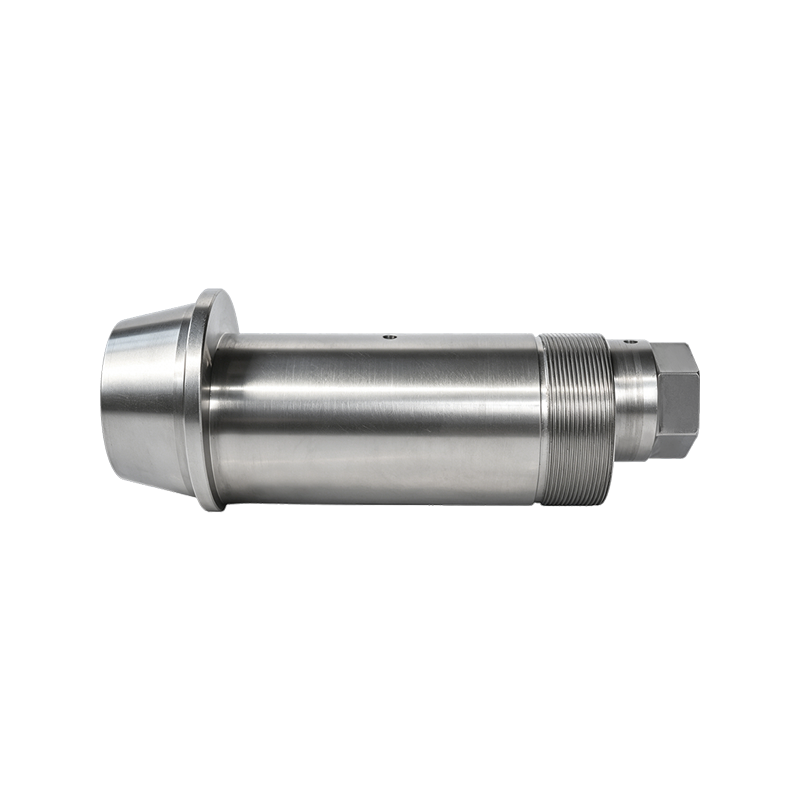 Przegląd produktu: Wał mimośrodowy 42CrMo to element ze stali stopowej o wysokiej wytrzym...Zobacz szczegóły
-
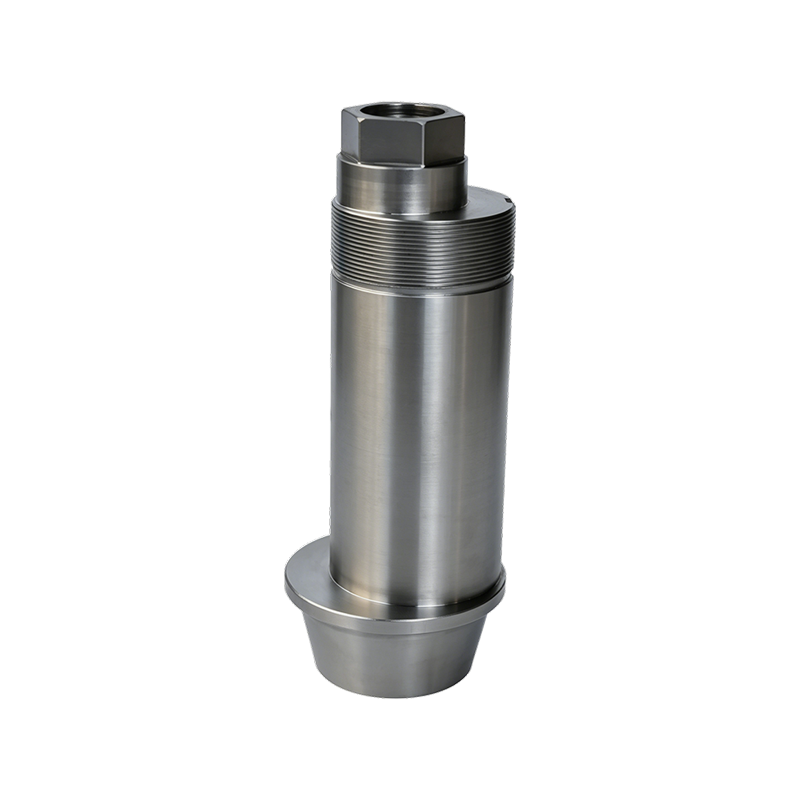
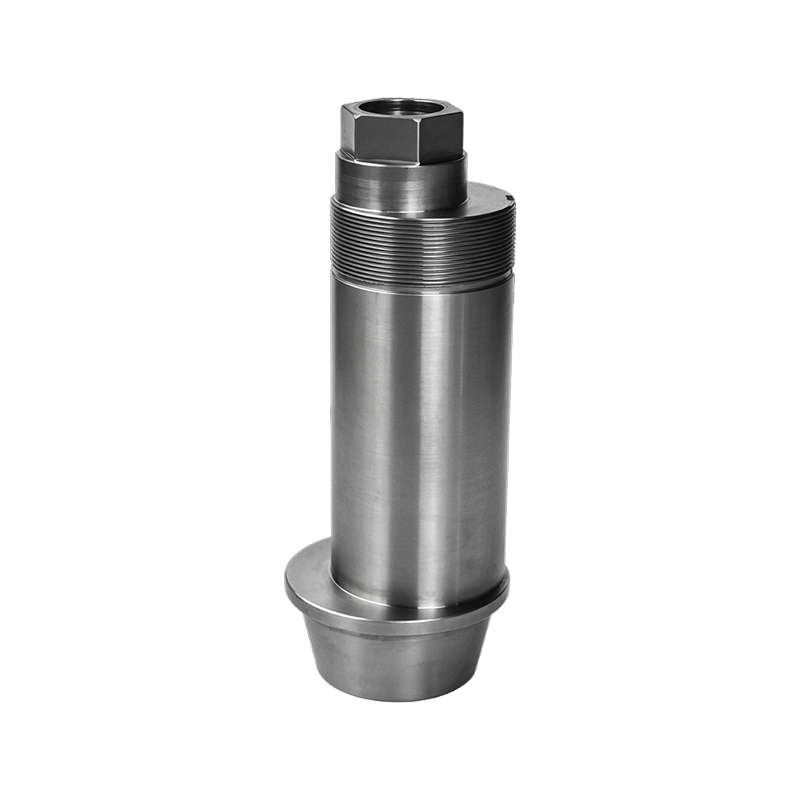
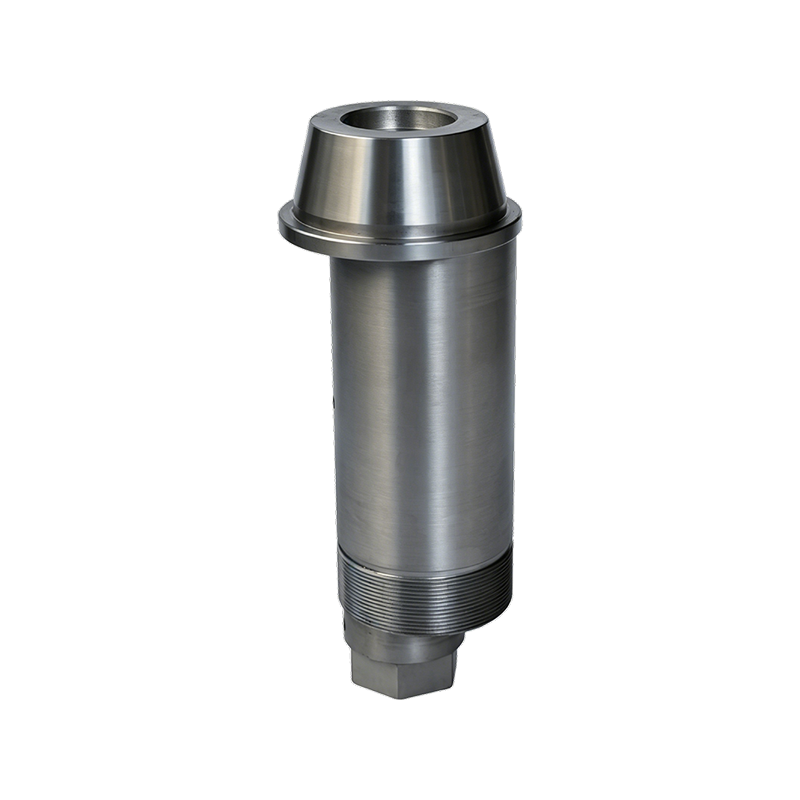
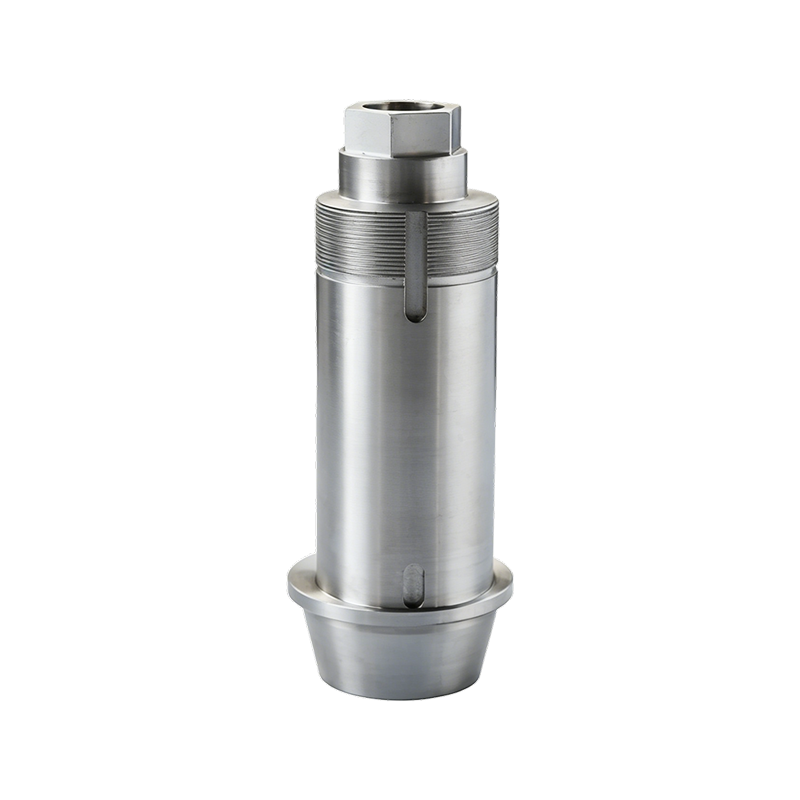
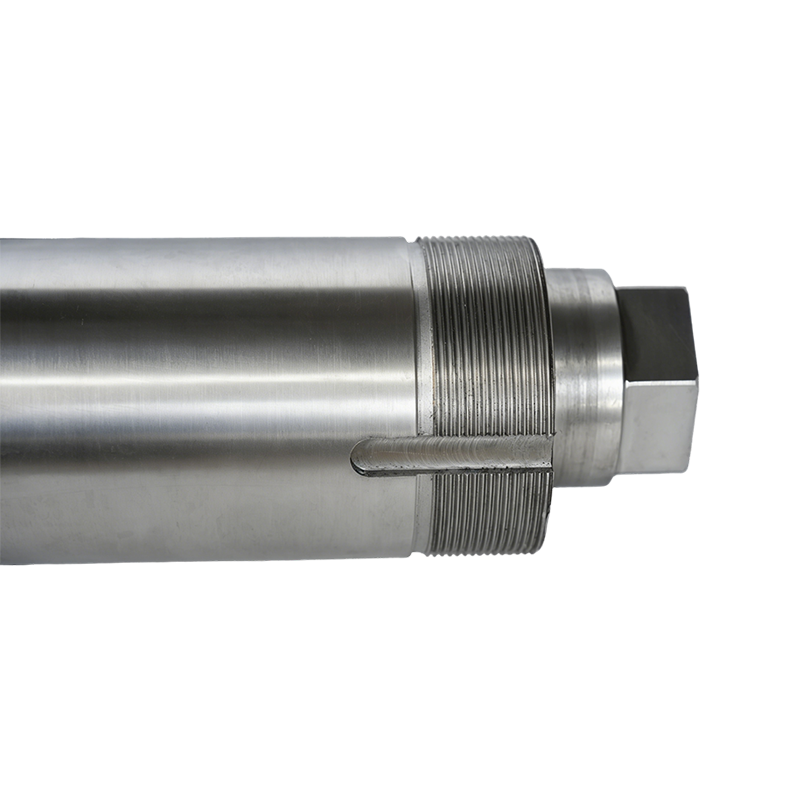
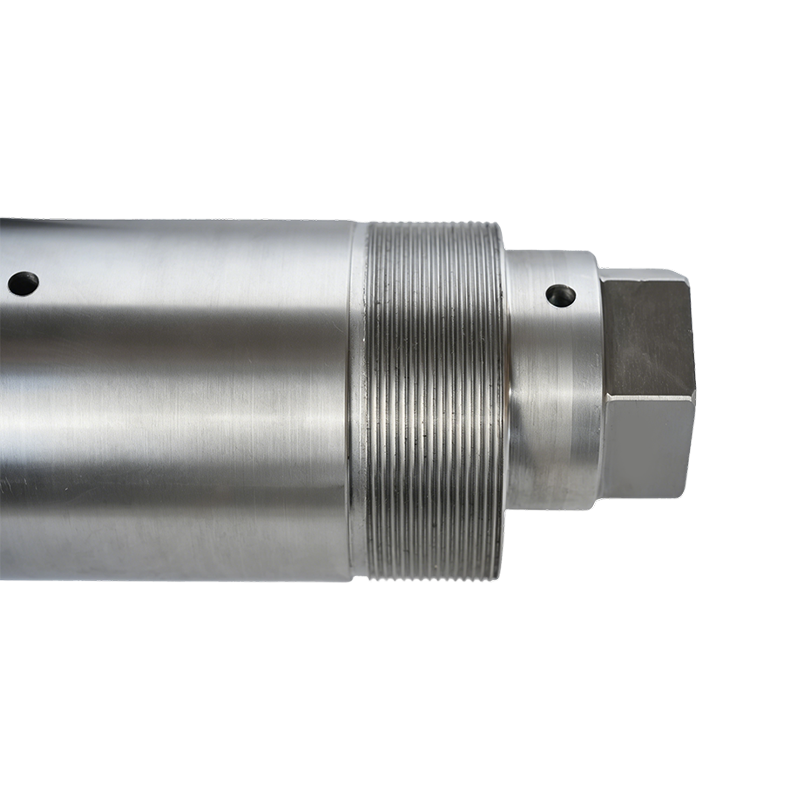
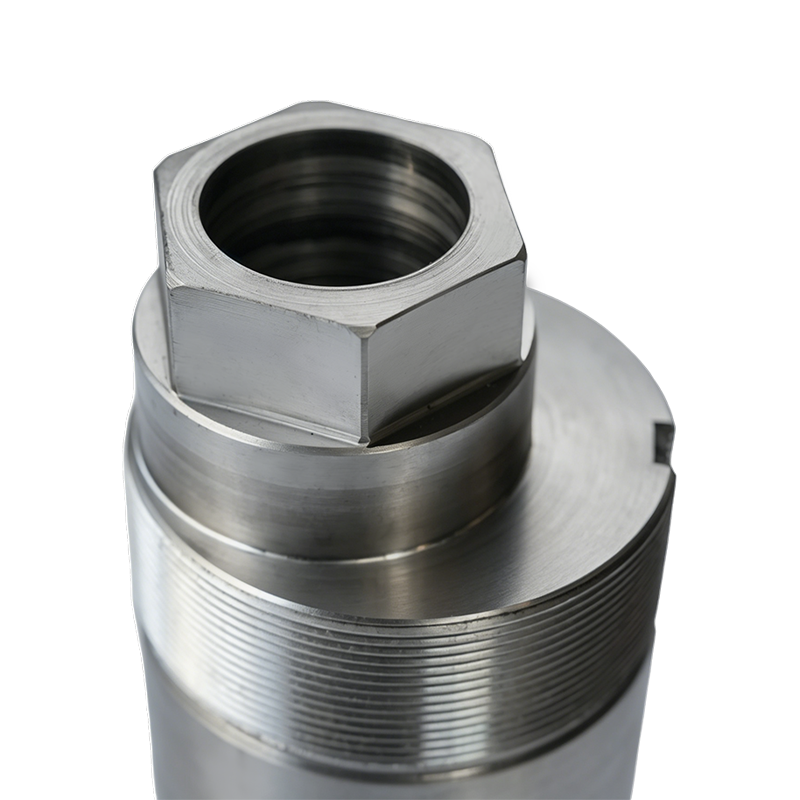
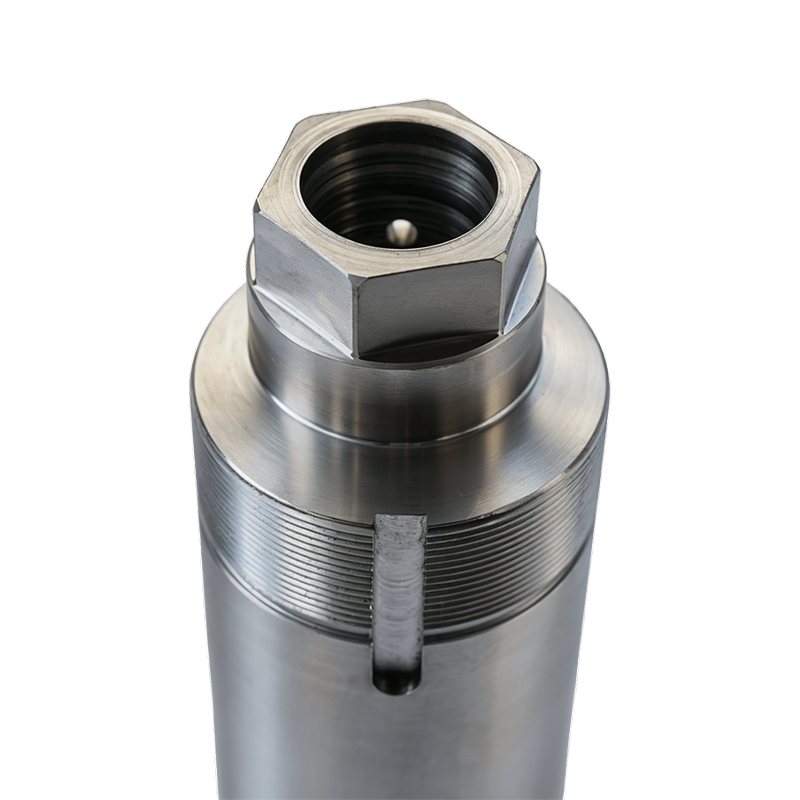
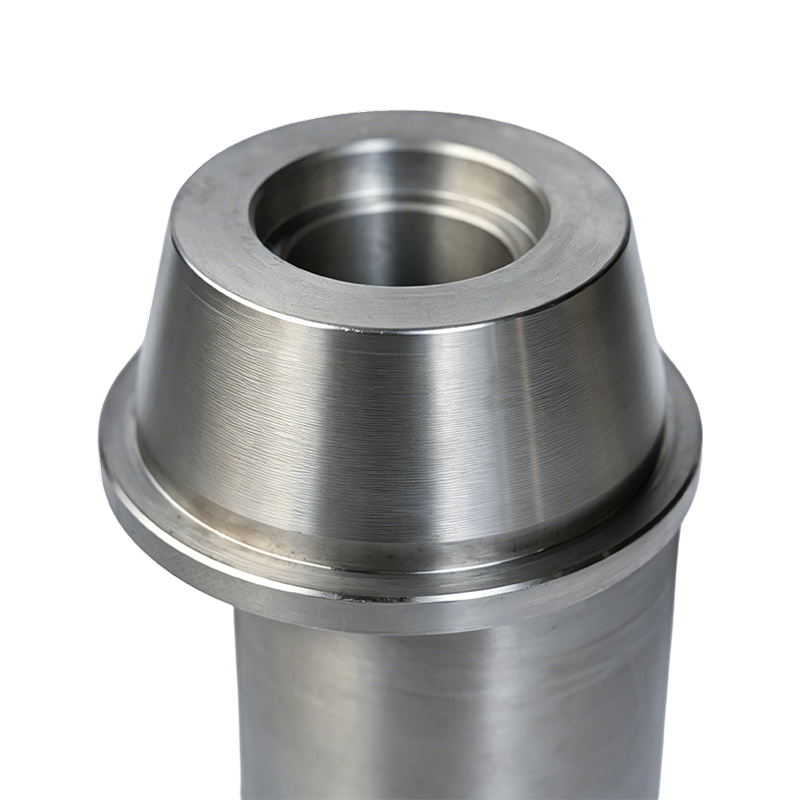 Przegląd produktu: Ten wał mimośrodowy to precyzyjnie zaprojektowany element wykonany ze ...Zobacz szczegóły
-
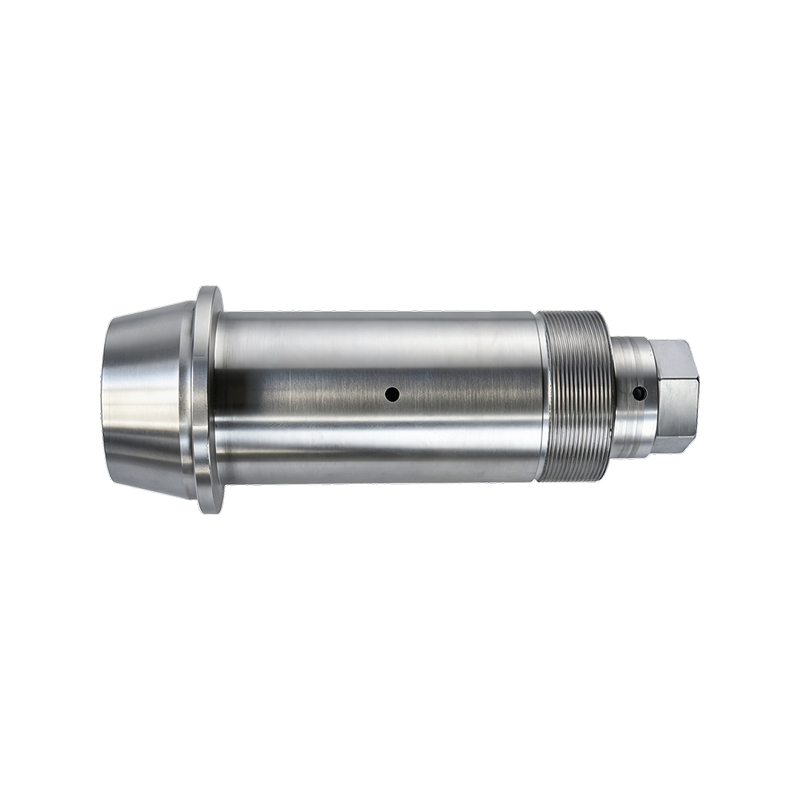
 Przegląd produktu: Wał mimośrodowy 40Cr to element ze stali stopowej wytwarzany na potrze...Zobacz szczegóły
-
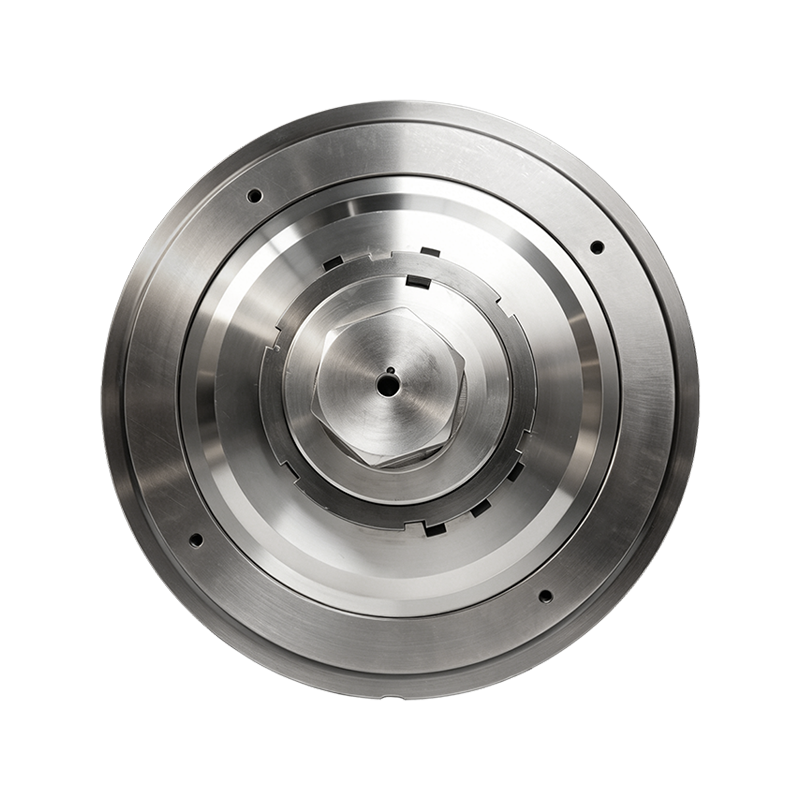
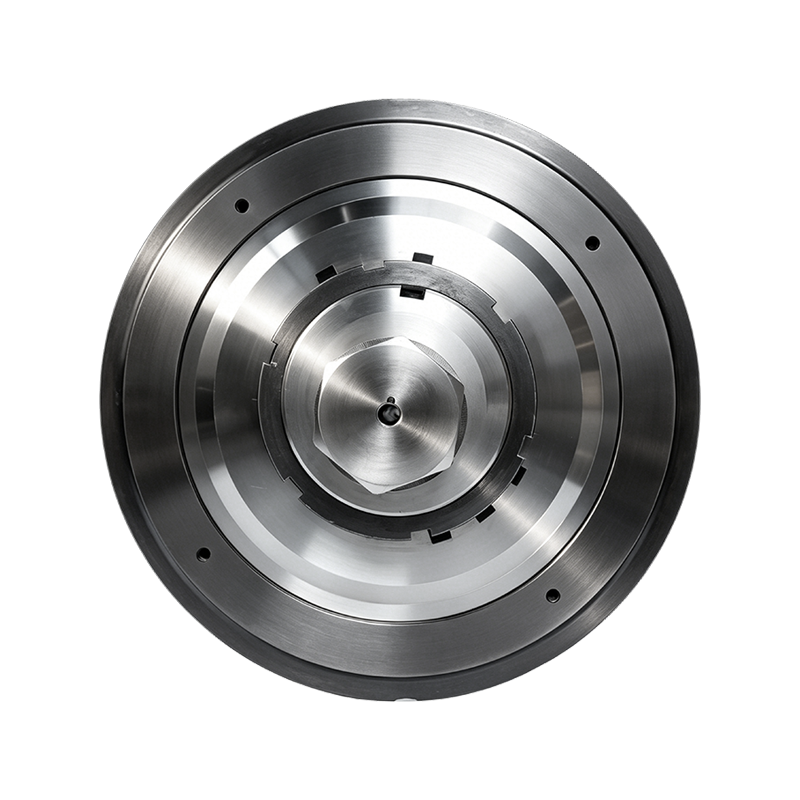
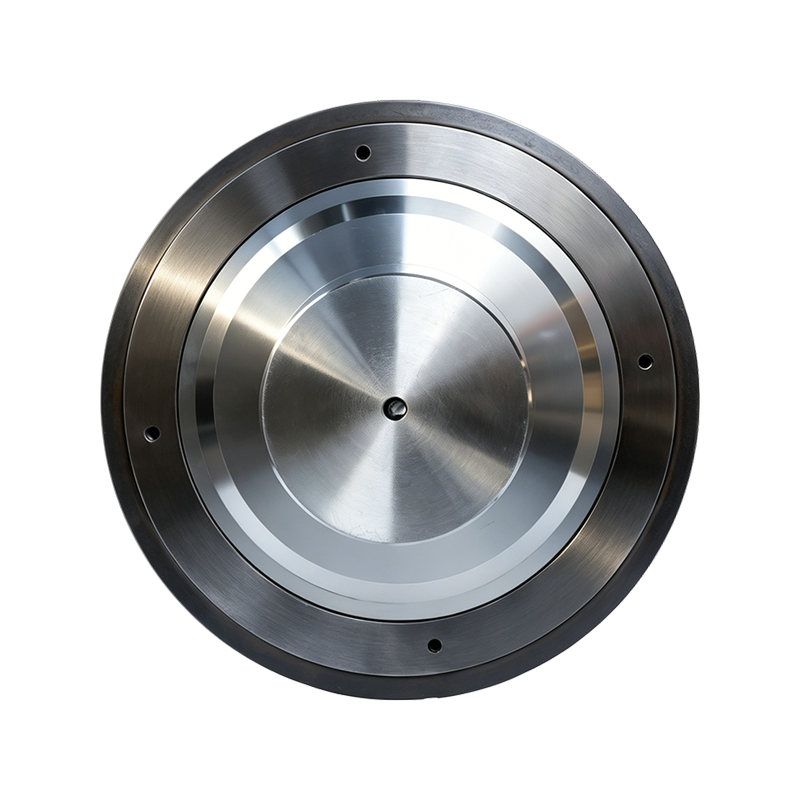
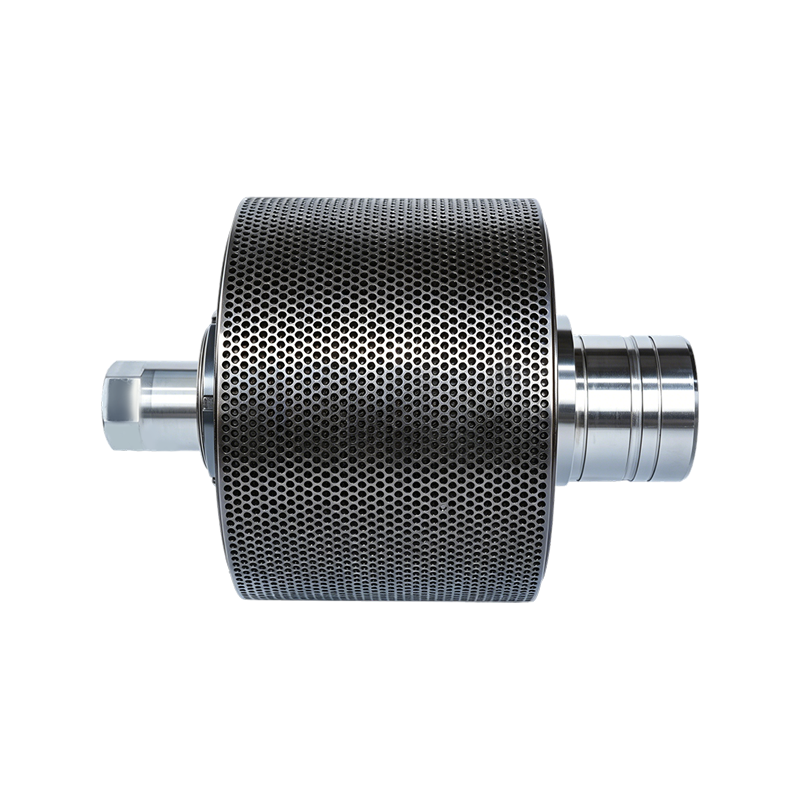
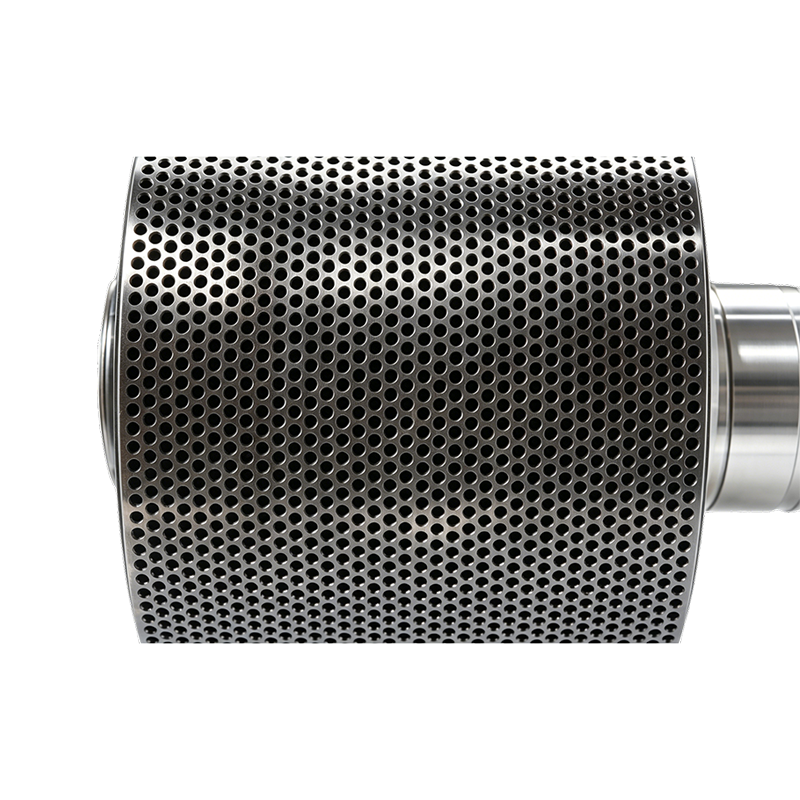
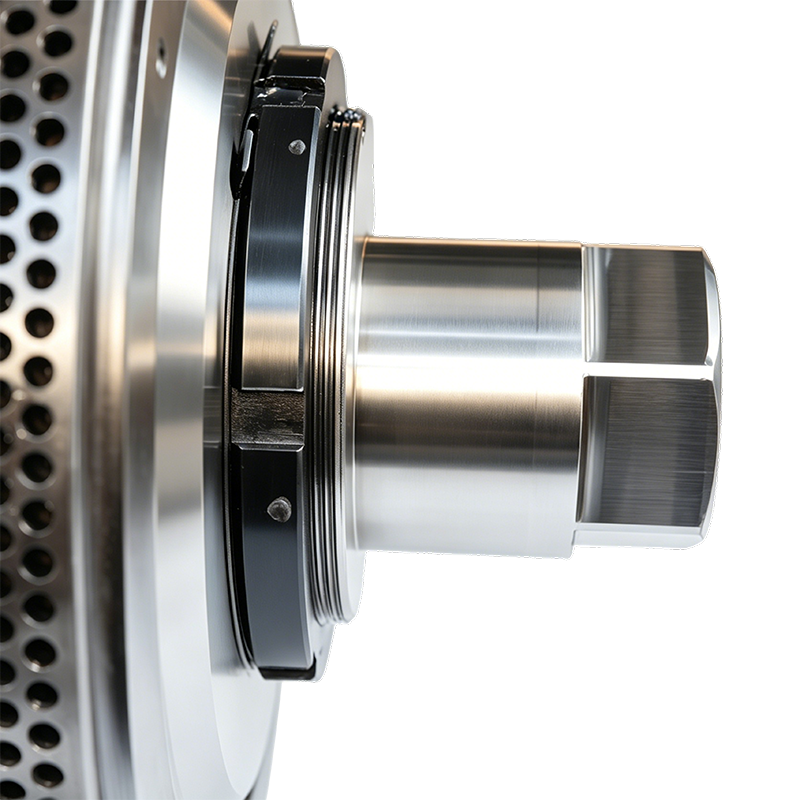
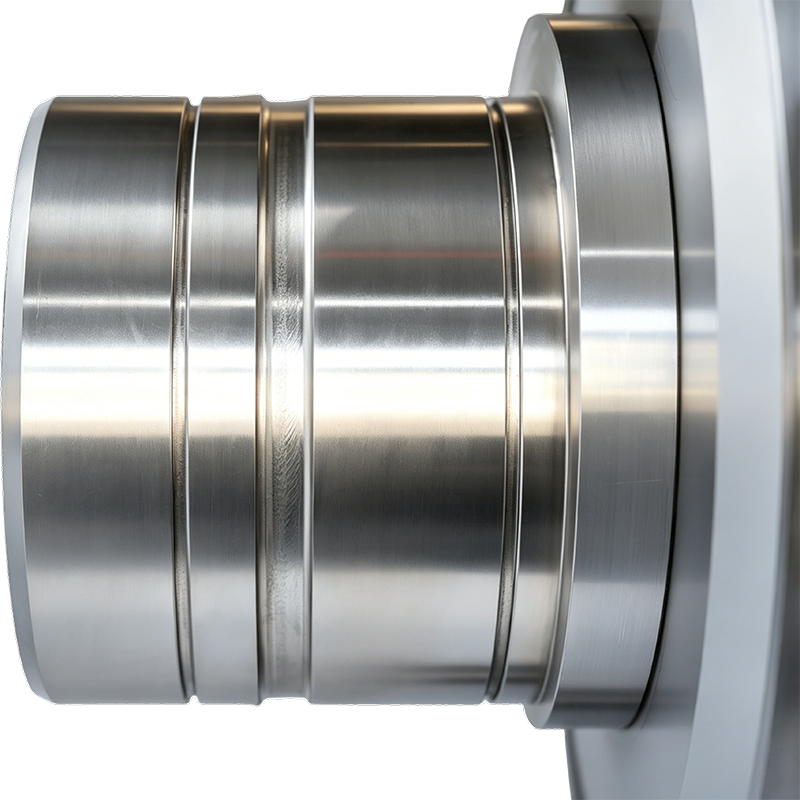
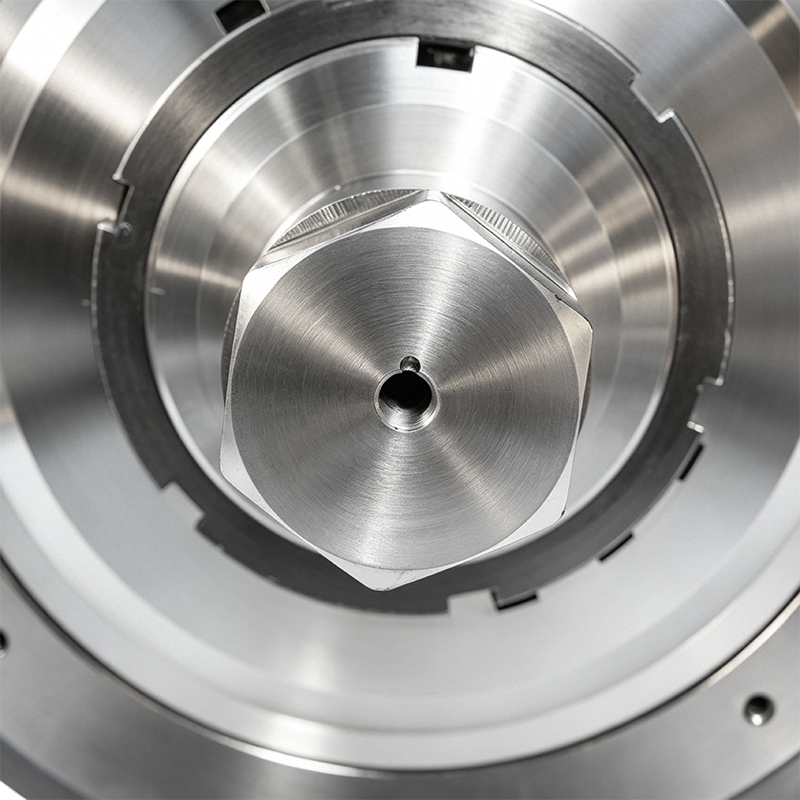 Przegląd produktu Ten produkt to precyzyjnie obrobiony stalowy dławik 45 # (pokrywa łożys...Zobacz szczegóły
-
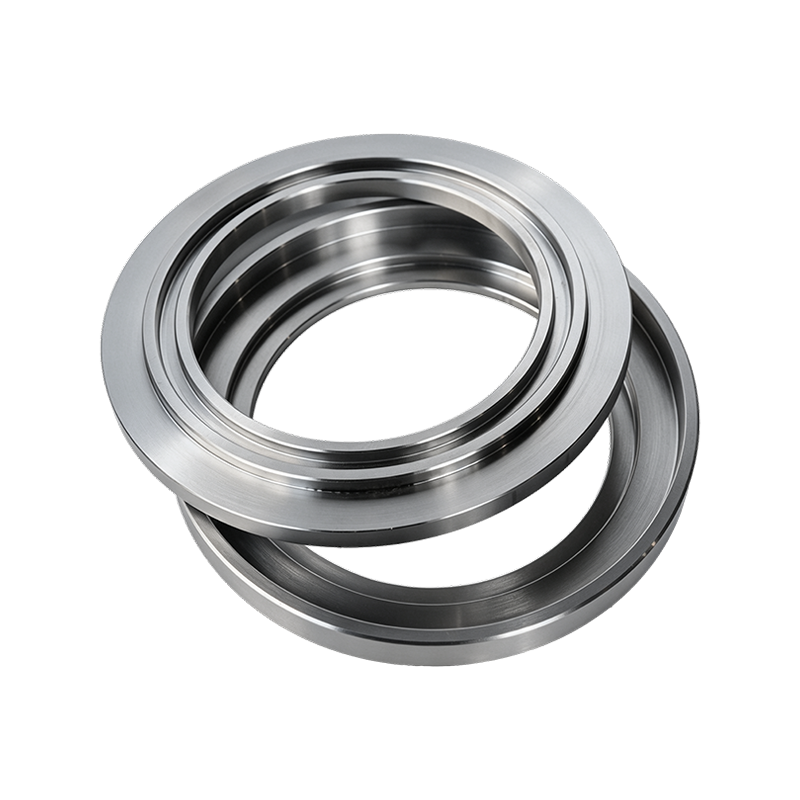
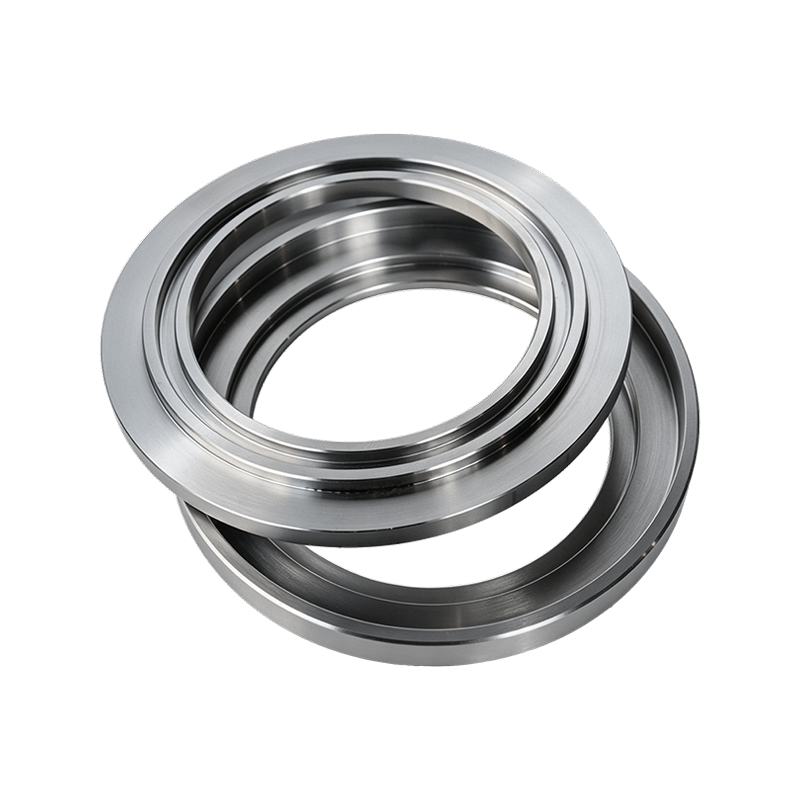
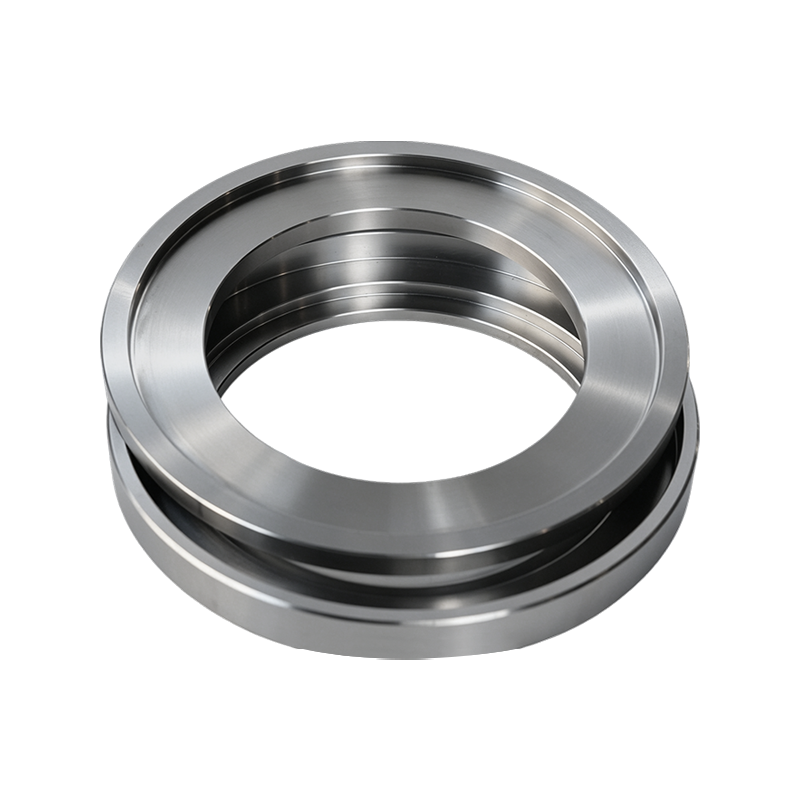
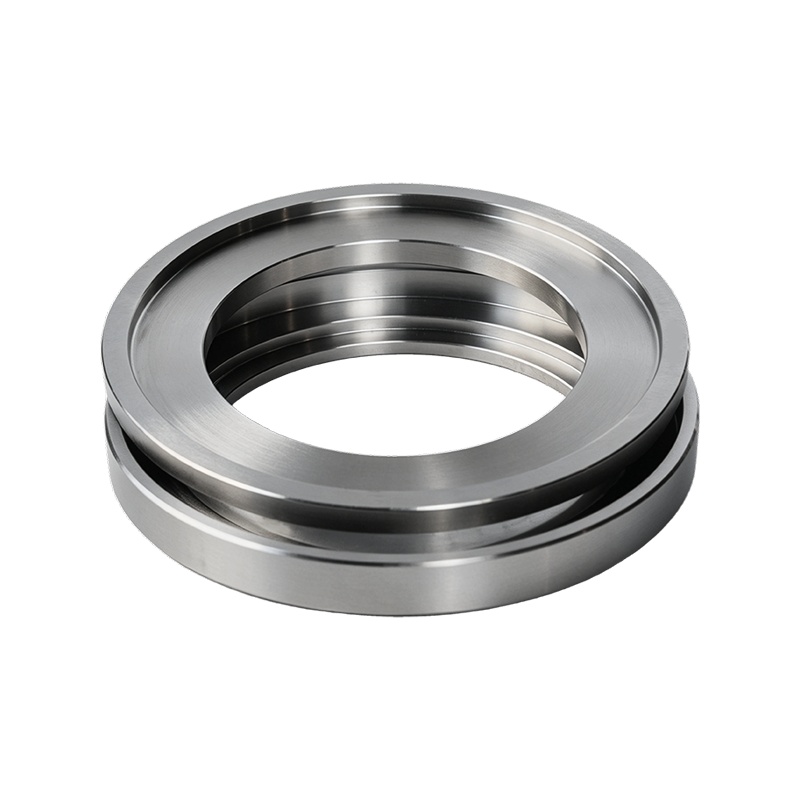
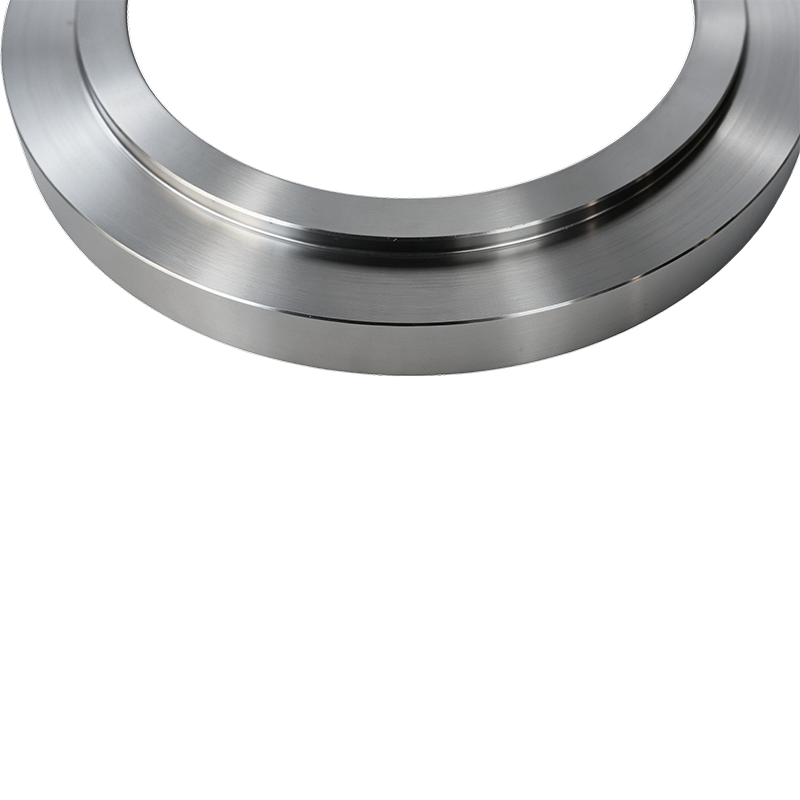
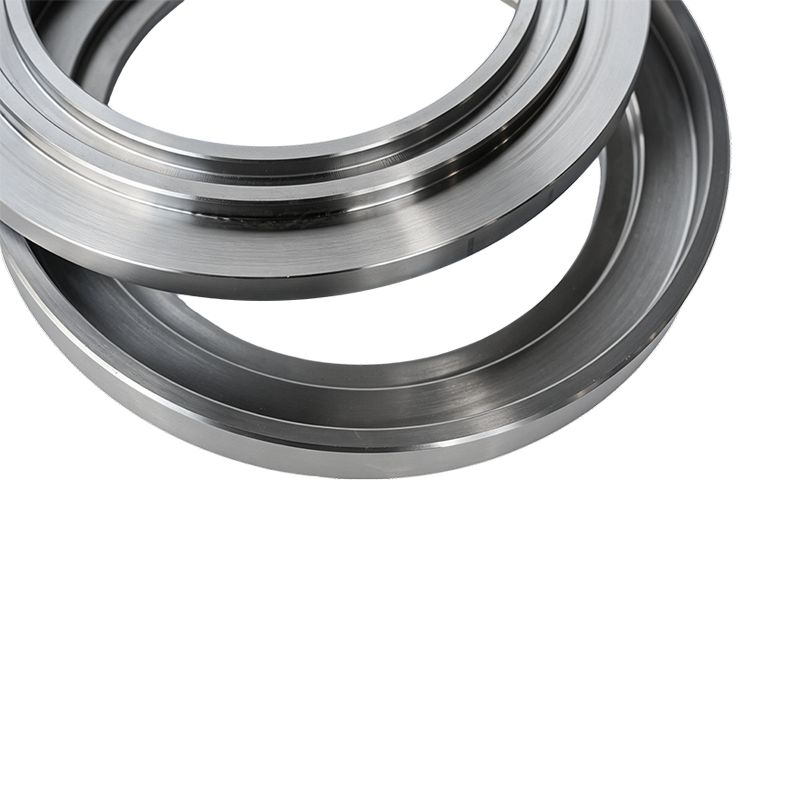 Przegląd produktu Stalowy odrzutnik oleju 45# (deflektor oleju) to precyzyjny element wew...Zobacz szczegóły
-
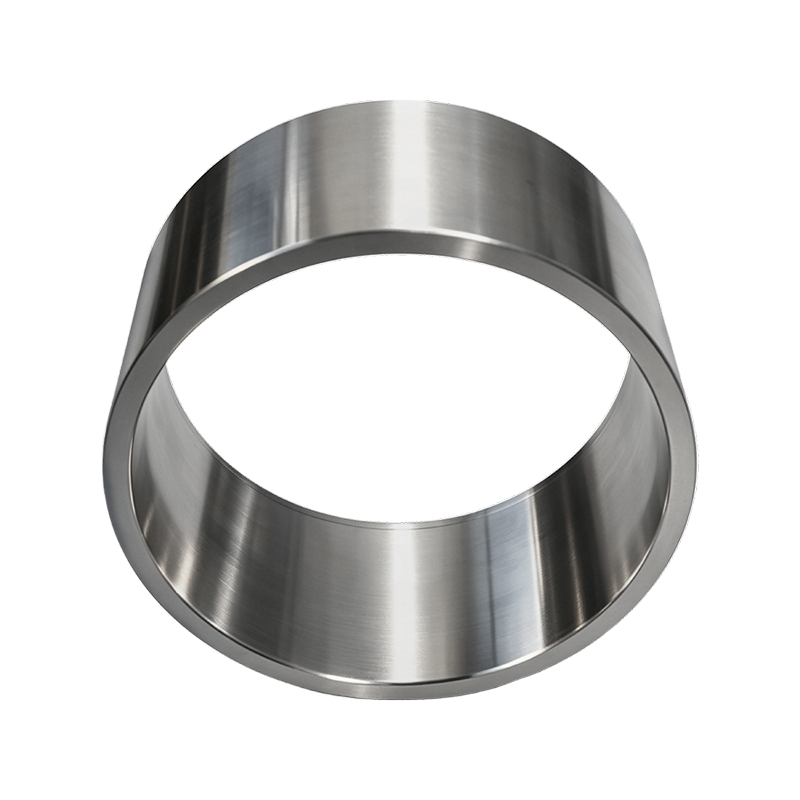
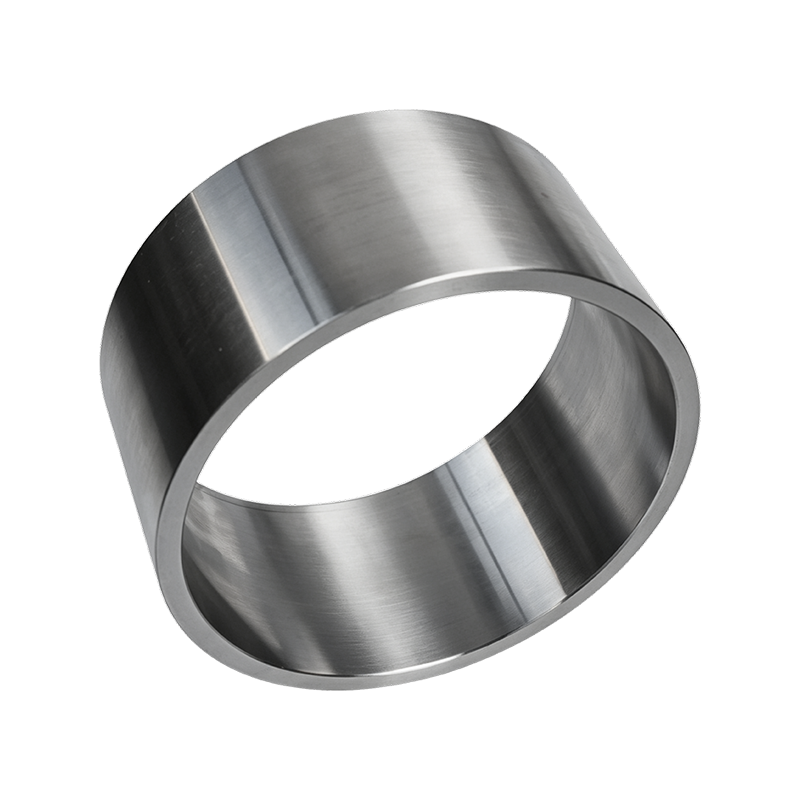
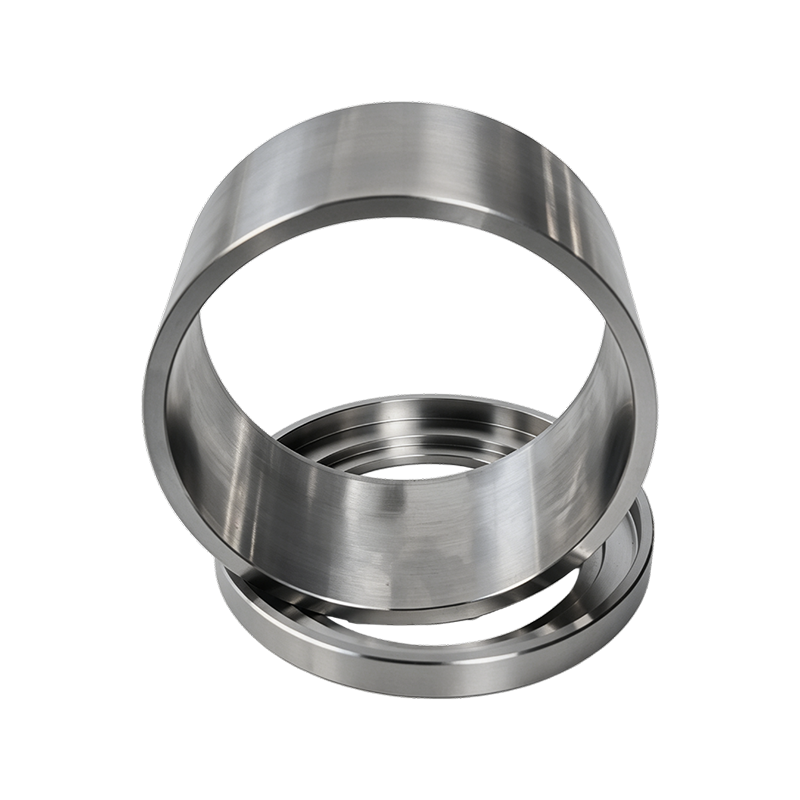
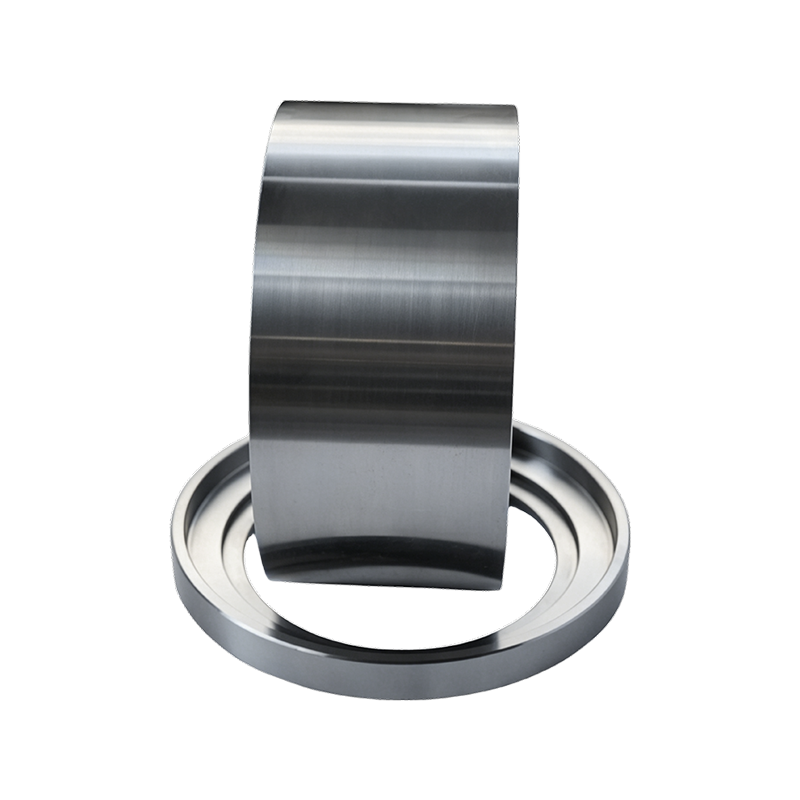 Przegląd produktu Precyzyjna stalowa podkładka dystansowa 45 # (pierścień dystansowy) to ...Zobacz szczegóły
Zespoły walców do młyna pelletowego
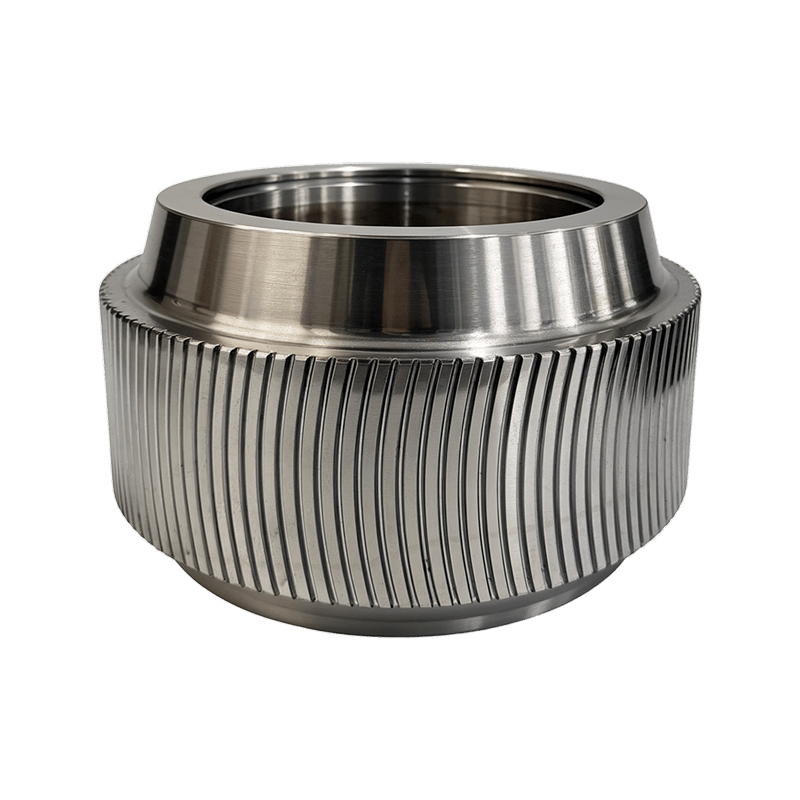
Zespoły walców do młyna pelletowego from Anhui Jindingsheng Machinery Co., Ltd. are complete rotating units built around a forged roller shell, precision shaft, bearing set and retaining components, matched to work with a corresponding ring die inside a pellet mill. Each assembly is produced through a controlled sequence of forging, machining, carburizing, quenching and grinding, so the roller shell surface reaches a stable working hardness while the core retains toughness for repeated load cycles. Bore diameter, keyway position, shell width and outer contour are machined to the tolerance range required for direct installation without additional on site fitting. The company covers raw material selection, forging, heat treatment, finish grinding and dynamic balancing within one facility in Guangde City, Anhui Province, allowing dimensional and hardness data to be tracked from batch to batch. Assemblies are supplied for feed pellet production, wood and biomass pellet production and related granulation processes, and are exported to markets including the United States, Japan, South Korea, Vietnam, France, Bangladesh, Russia, India, the Philippines and countries across Europe.
200 mm do 600 mm Zakres średnic płaszcza rolki
HRC58 do HRC62 Twardość powierzchni roboczej
Klasa dopasowania H7 Tolerancja otworu i wału
Stopień G6.3 Standard równowagi dynamicznej
Podstawowe zalety
01
Kontrolowana głębokość obróbki cieplnej
Głębokość nawęglania i hartowania na każdym płaszczu walca jest utrzymywana w ustalonym zakresie, dzięki czemu utwardzona warstwa umożliwia wielokrotny kontakt z miazgą peletową bez przedostawania się do bardziej miękkiego rdzenia podczas normalnych przerw serwisowych.
02
Dopasowane dopasowanie wału i łożyska
Średnice wałów i gniazda łożysk są szlifowane z tolerancją klasy H7, co zmniejsza luz promieniowy na panewce walca i ogranicza nierównomierne zużycie powierzchni roboczej podczas pracy ciągłej.
03
Weryfikacja salda dynamicznego
Zmontowane walce przed wysyłką sprawdzane są pod kątem wyważenia G6.3, co obniża wibracje przenoszone na wał główny i obudowę łożyska granulatora przy prędkości roboczej.
04
Identyfikowalne zapisy partii
Partia kucia, parametry obróbki cieplnej i wyniki kontroli wymiarów końcowych są rejestrowane dla każdej serii produkcyjnej, co ułatwia porównanie zespołów używanych w tej samej walcarni.
05
Zestawy wymiarów przeznaczone do bezpośredniego montażu
Średnica otworu, szerokość wpustu i szerokość panewki są obrabiane maszynowo zgodnie z arkuszem specyfikacji dostarczonym przy potwierdzeniu zamówienia, co zmniejsza potrzebę przeróbek na miejscu przed montażem.
Cechy produktu
| Średnica skorupy rolki | 200 mm do 600 mm, produced to drawing |
| Szerokość skorupy rolki | 50mm do 220mm, produkowane według rysunku |
| Tolerancja otworu i wału | Klasa dopasowania H7 |
| Twardość powierzchni roboczej | HRC58 do HRC62 |
| Twardość rdzenia | HRC30 do HRC40 |
| Głębokość warstwy utwardzanej | 1,5 mm do 3,5 mm |
| Stopień równowagi dynamicznej | G6.3 |
| Typ łożyska | Łożysko kulkowe zwykłe lub łożysko stożkowe, wybrane na rysunku montażowym |
| Opcja wykończenia powierzchni | Wykończenie szlifowane lub chromowane |
| Standardowe opakowanie | Powłoka antykorozyjna, skrzynka drewniana, oznaczenie eksportowe |
Komponenty montażowe
Korpus walca Kuty i obrobiony maszynowo pierścień zewnętrzny, który styka się z wewnętrzną powierzchnią matrycy pierścieniowej i prasuje materiał w granulki, dostępny w wersji gładkiej, karbowanej lub rowkowanej.
Wał nawojowyWał szlifowany podtrzymujący panew walca, obrobiony maszynowo z rowkiem wpustowym i gniazdem łożyska o wymiarach zgodnych z zakresem tolerancji H7 podanym na rysunku.
Zestaw łożysk Łożysko uszczelnione lub otwarte, dobierane w zależności od prędkości obrotowej i obciążenia promieniowego, montowane pomiędzy wałem a piastą panewki rolki.
Piasta lub tuleja rolki Tuleja łącząca wał z panewką rolki, obrobiona maszynowo w celu przeniesienia momentu obrotowego, umożliwiając jednocześnie wymianę panewki bez wyrzucania wału.
Pierścień ustalający i uszczelka Osprzęt ustalający i zestaw uszczelek osiowych utrzymują łożysko w odpowiednim położeniu i ograniczają wnikanie pyłu i drobnego materiału podczas pracy.
Elementy mocujące Nakrętki, podkładki i elementy blokujące zwymiarowane zgodnie z rysunkiem montażowym, dostarczane jako część kompletnego zestawu montażowego rolek.
Opcje materiału i twardości
| Stal stopowa 20CrMnTi | Nawęglana i hartowana, produkcja peletów paszowych ogólnego przeznaczenia |
| Stal stopowa 20CrMo | Nawęglany i hartowany, odpowiedni do mieszanych formuł zbóż i pasz |
| Stal narzędziowa Cr12MoV | Całkowicie utwardzane, odpowiednie do ściernej biomasy i pelletu drzewnego |
| Opcja chromowana | Nakładany na materiał bazowy w celu zmniejszenia przyczepności powierzchniowej w materiałach o wysokiej wilgotności |
Scenariusze zastosowań
Produkcja pelletu paszowego
Zespoły rolek do linii paszowych dla zwierząt gospodarskich, drobiu i akwakultury, dopasowane do średnicy otworu matrycy pierścieniowej i gęstości receptury.
Produkcja pelletu drzewnego i biomasy
Zespoły zbudowane z materiałów o wyższej odporności na zużycie, przeznaczone do trocin, słomy i innych włóknistych surowców z biomasy.
Granulacja nawozów organicznych
Opcje skorupy falistej lub rowkowanej dla surowca nawozowego o zmiennej zawartości wilgoci.
Zastąpienie istniejących flot młynów
Zespoły obrobione maszynowo w celu dopasowania do istniejących wymiarów wału, otworu i rowka wpustowego dla już działających młynów.
Kompatybilność i personalizacja
- Średnica otworu, szerokość wpustu, szerokość panewki i średnica zewnętrzna obrabiane maszynowo zgodnie z rysunkiem dostarczonym przez klienta lub próbnym montażem
- Wzór powierzchni skorupy produkowany jako gładki, falisty lub rowkowany, dopasowany do używanej kombinacji surowca i matrycy pierścieniowej
- Typ łożyska i konfiguracja uszczelnienia wybrana w zależności od prędkości roboczej, poziomu zapylenia w otoczeniu i częstotliwości konserwacji
- Długość wału i konfiguracja piasty dostosowane do obudów młynów różnych producentów
- Produkcja na podstawie próbek dostępna przed potwierdzeniem większego zamówienia
- Oznakowanie private label i opakowanie eksportowe organizowane na zamówienie
Wskazówki dotyczące konserwacji i kontroli
- W zaplanowanych odstępach czasu sprawdzaj luz promieniowy i osiowy w gnieździe łożyska i zapisuj zmierzony luz
- Sprawdź powierzchnię roboczą płaszcza wałka pod kątem nierównomiernego zużycia, które wskazuje na niewspółosiowość z matrycą pierścieniową
- Przed przedłużonymi seriami produkcyjnymi upewnić się, że punkty smarowania są serwisowane zgodnie z zaleceniami producenta łożysk
- Do czasu montażu zapasowe zespoły rolek należy przechowywać w dostarczonym opakowaniu antykorozyjnym w suchym miejscu
- Wymień pierścienie ustalające i uszczelki, jeśli luz lub wyciek przekracza tolerancję podaną na rysunku montażowym
- Rejestruj datę instalacji i godziny pracy każdego zespołu, aby ułatwić porównanie trendów zużycia w całej flocie walcowni
Często zadawane pytania
Jakie informacje są potrzebne do obróbki kompatybilnego zespołu rolek
Rysunek lub próbka fizyczna pokazująca średnicę otworu, położenie wpustu, szerokość płaszcza, średnicę zewnętrzną i długość wału pozwala na obróbkę zespołu tak, aby pasował do istniejącego granulatora bez dodatkowej regulacji.
Czy zespoły rolek mogą być dostarczane do młynów różnych producentów?
Zespoły są obrabiane maszynowo zgodnie z wymiarami podanymi w potwierdzeniu zamówienia, dzięki czemu można wyprodukować zespoły pasujące do wymiarów wału i obudowy stosowanych w różnych markach i modelach walcarek.
Co powoduje nierównomierne zużycie powierzchni panewki wału
Nierównomierne zużycie wynika zazwyczaj z niewspółosiowości wałka i matrycy pierścieniowej, nieprawidłowego luzu łożyskowego lub materiału powłoki niedopasowanego do ścieralności przetwarzanego surowca.
Czy przed złożeniem pełnego zamówienia dostępna jest produkcja na podstawie próbek?
Dostępna jest produkcja na podstawie próbek, więc wymiary i dopasowanie można potwierdzić w młynie klienta przed złożeniem większego zamówienia.
W jaki sposób zespoły są pakowane do wysyłki eksportowej
Podzespoły są pokryte zabezpieczeniem antykorozyjnym, zapakowane w drewniane skrzynie przystosowane do transportu morskiego lub lotniczego i oznakowane zgodnie z wymaganiami kraju docelowego potwierdzonymi na etapie zamówienia.
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Zespoły walców do młyna pelletowego Supplier and China Zespoły walców do młyna pelletowego Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Firma koncentruje się na podstawowej działalności badawczo-rozwojowej oraz produkcji matryc pierścieniowych granulatorów, rolek i powiązanych usług w zakresie części do granulatorów. Głównymi rodzajami produktów są akcesoria do matryc pierścieniowych, wałków i granulatorów. Posiada najbardziej zaawansowany sprzęt i pełniejsze przedsiębiorstwo usługowe w Chinach. Produkty firmy eksportowane są do wielu krajów zagranicznych: Stanów Zjednoczonych, Japonii, Korei Południowej, Wietnamu, Francji, Bangladeszu, Rosji, Indii, Filipin i krajów europejskich. Firma ściśle kontroluje wszystkie procesy, od surowców po kucie, wykańczanie i obróbkę cieplną. Jest to kompleksowe centrum serwisowe w Chinach.
Anhui Jindingsheng Machinery Co., Ltd., zgodnie z koncepcją produkcji „udoskonalenia”, wykorzystuje stabilną i niezawodną jakość, aby zapewnić długoterminowy rozwój.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Wiadomość zwrotna