-
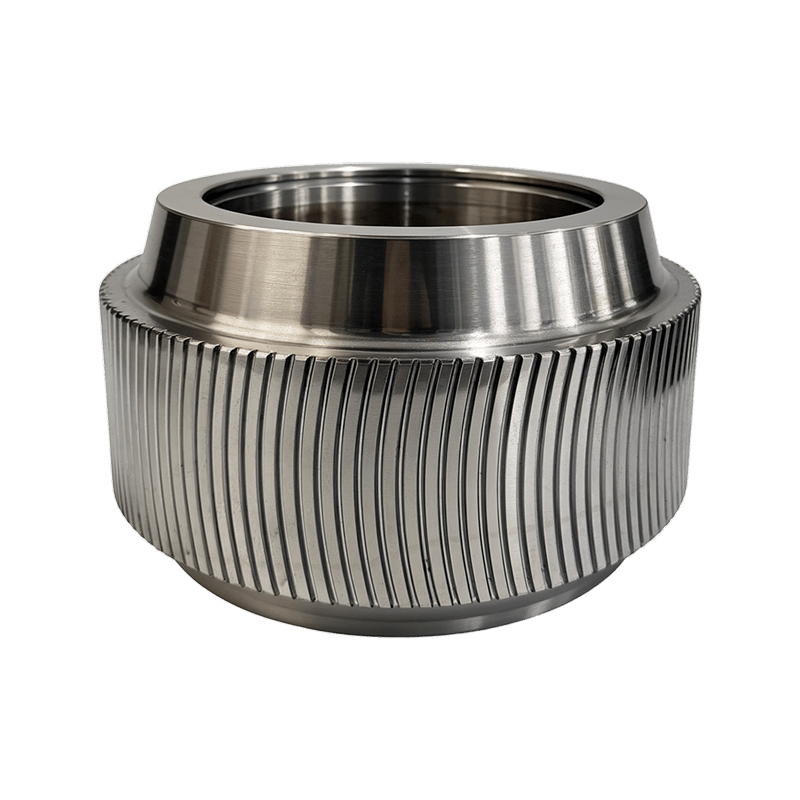 Przegląd produktu Osłona rolki łukowej jest kluczową częścią zużywającą się granulatora p...Zobacz szczegóły
-
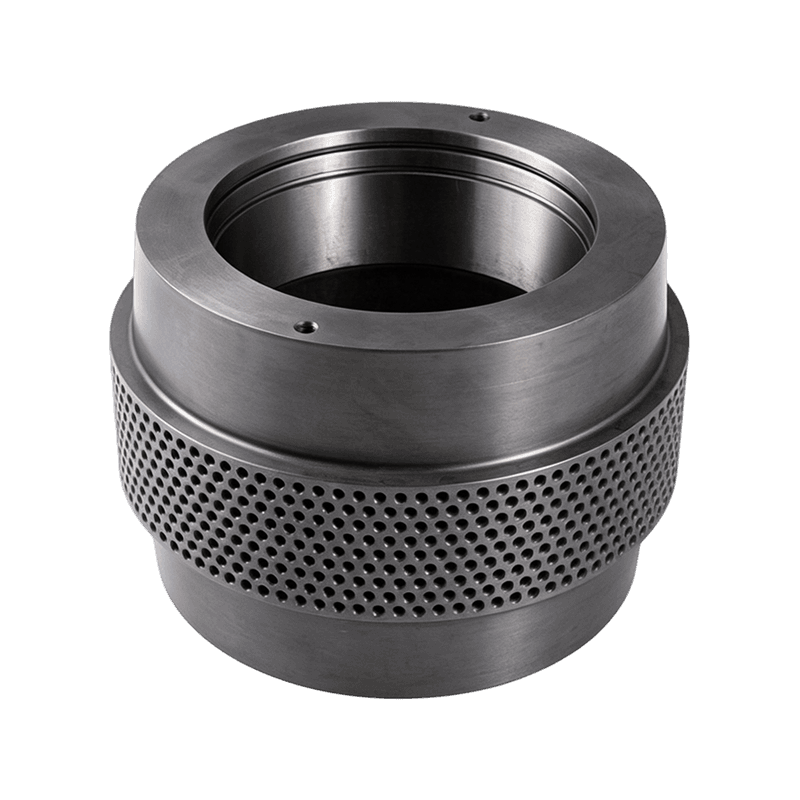
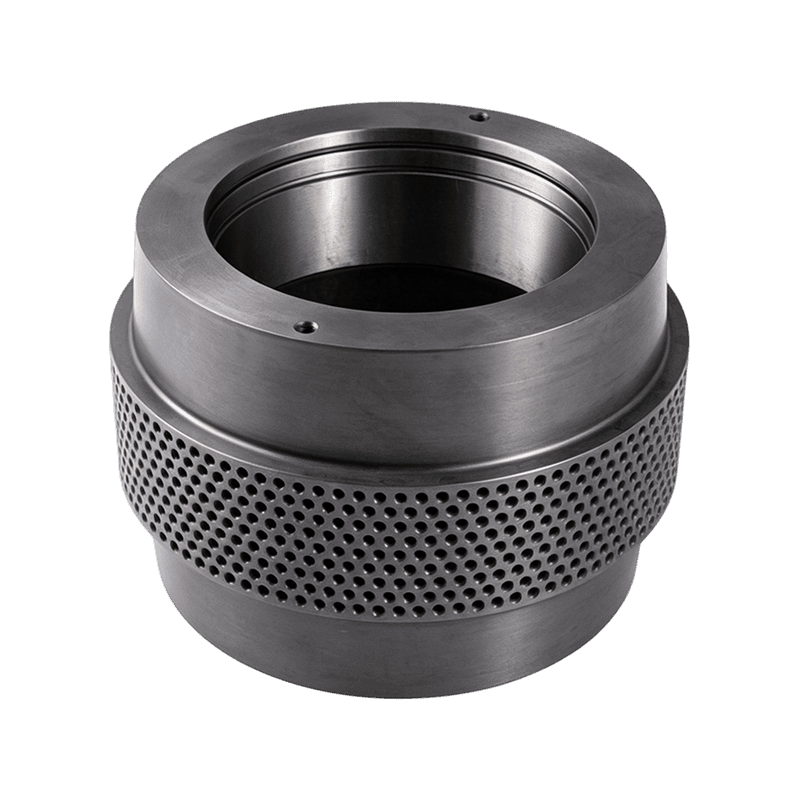 Przegląd produktu Wytrzymały i odporny na zużycie element rolki dociskowej wykonany z naj...Zobacz szczegóły
-
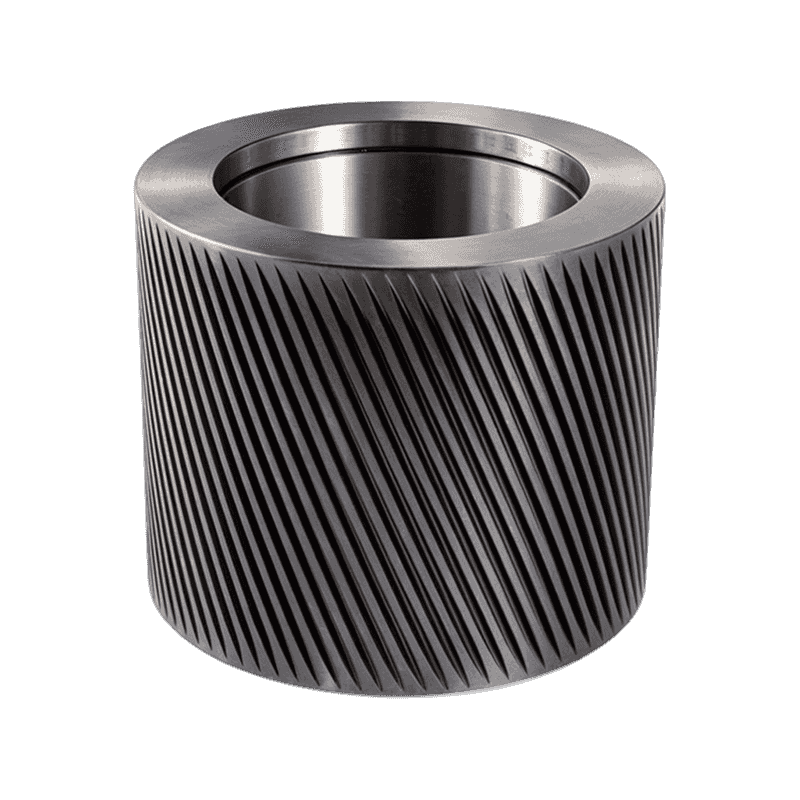
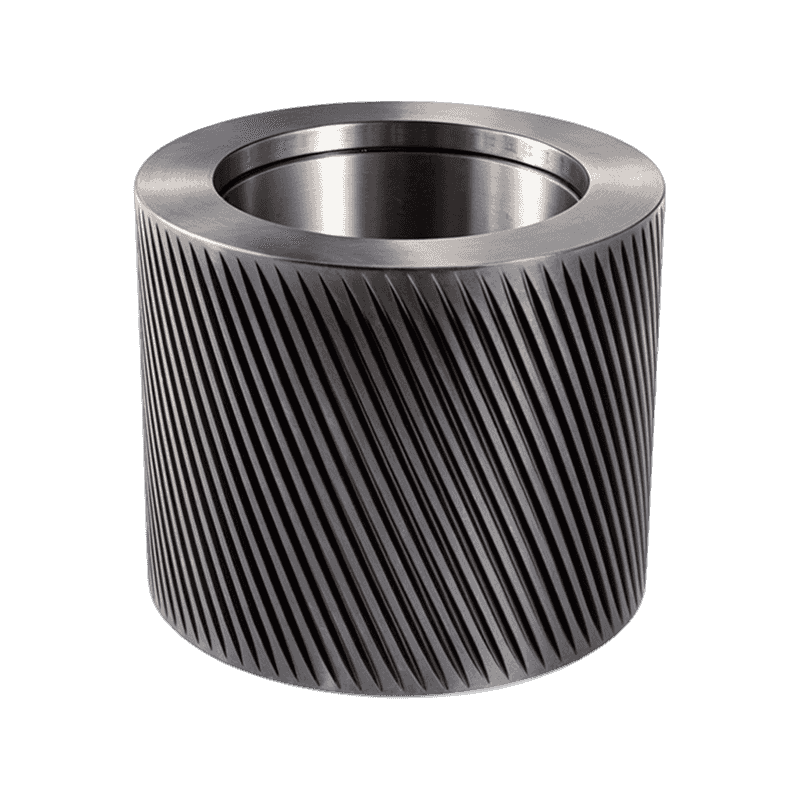 Przegląd produktu Specjalistyczne, wysokowydajne rolki wykonane ze stali łożyskowej GCr15...Zobacz szczegóły
-
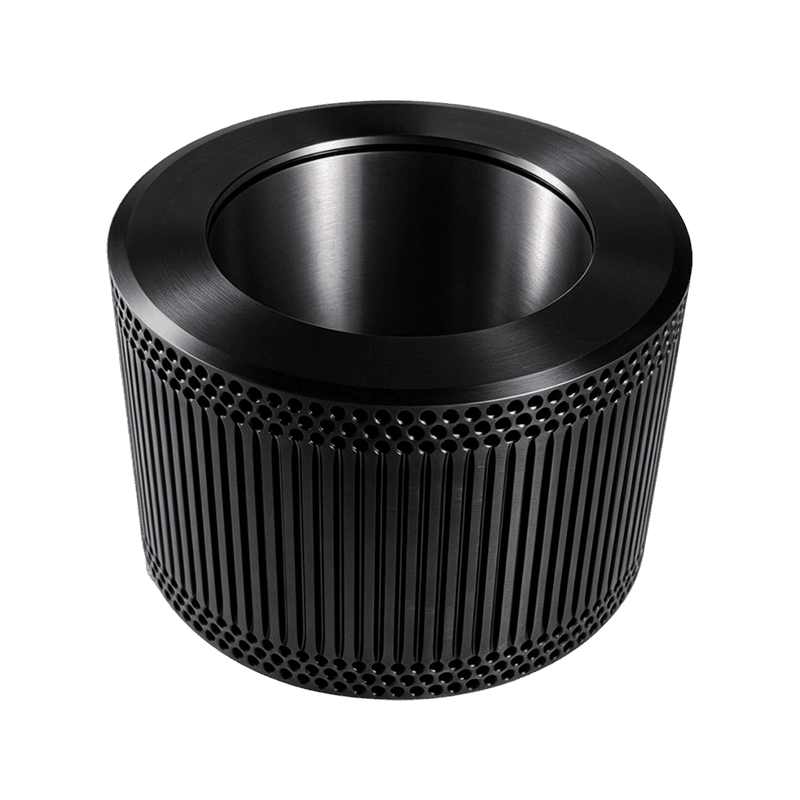
 Przegląd produktu Sprężysta obudowa rolki dociskowej wykonana ze stali sprężynowej 60Si2M...Zobacz szczegóły
-
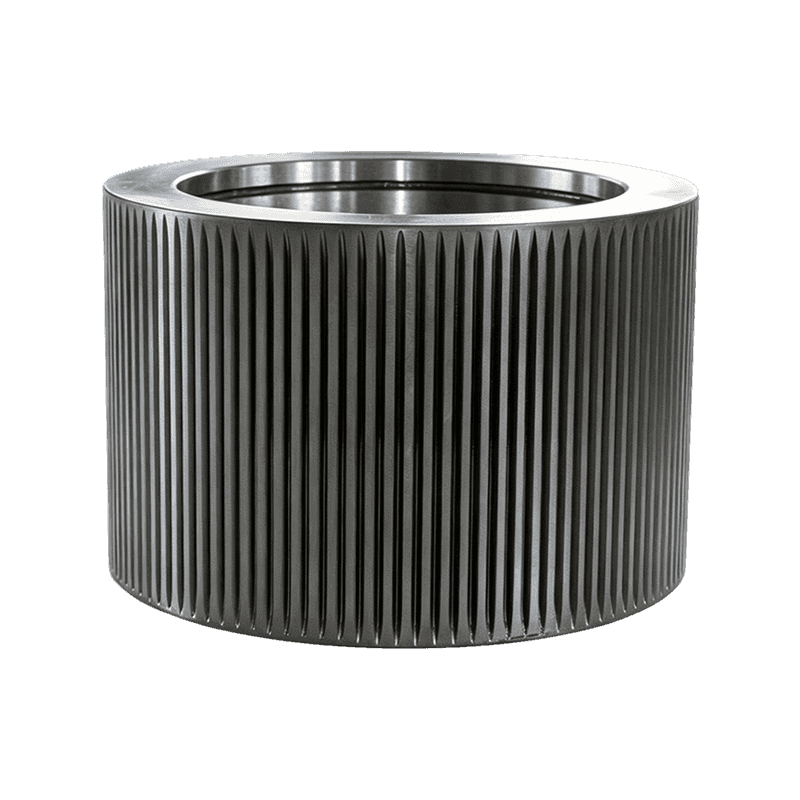
 Przegląd produktu Szeroko stosowany i wszechstronny wałek dociskowy ze stali stopowej, sł...Zobacz szczegóły
-
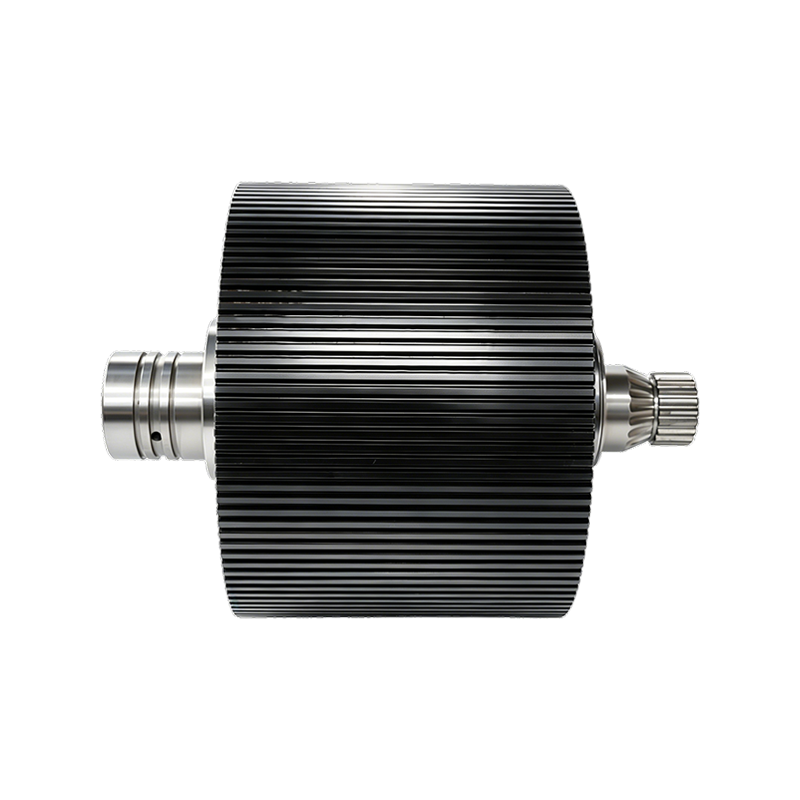
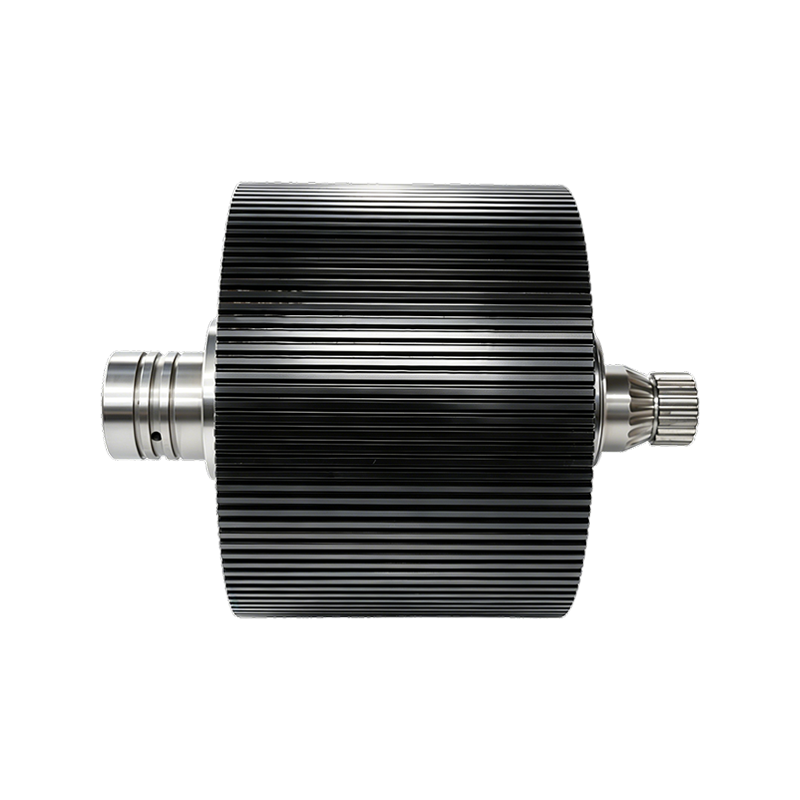
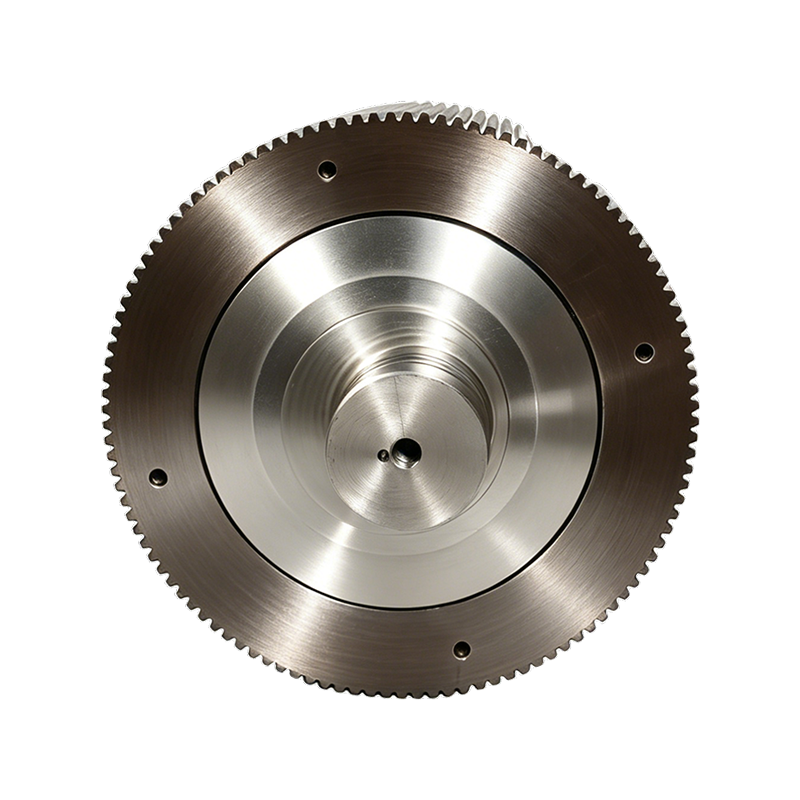
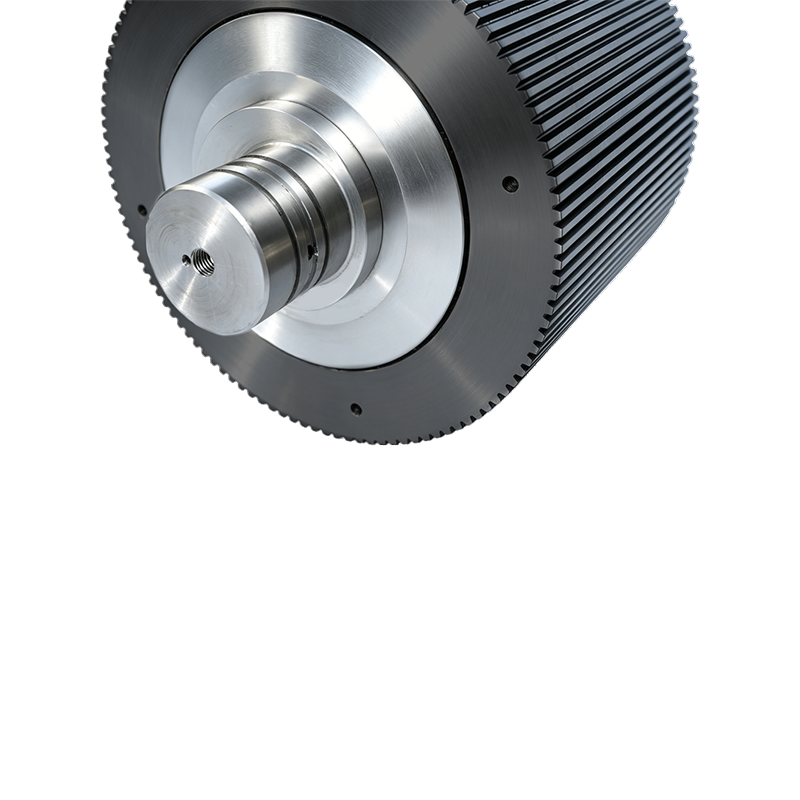
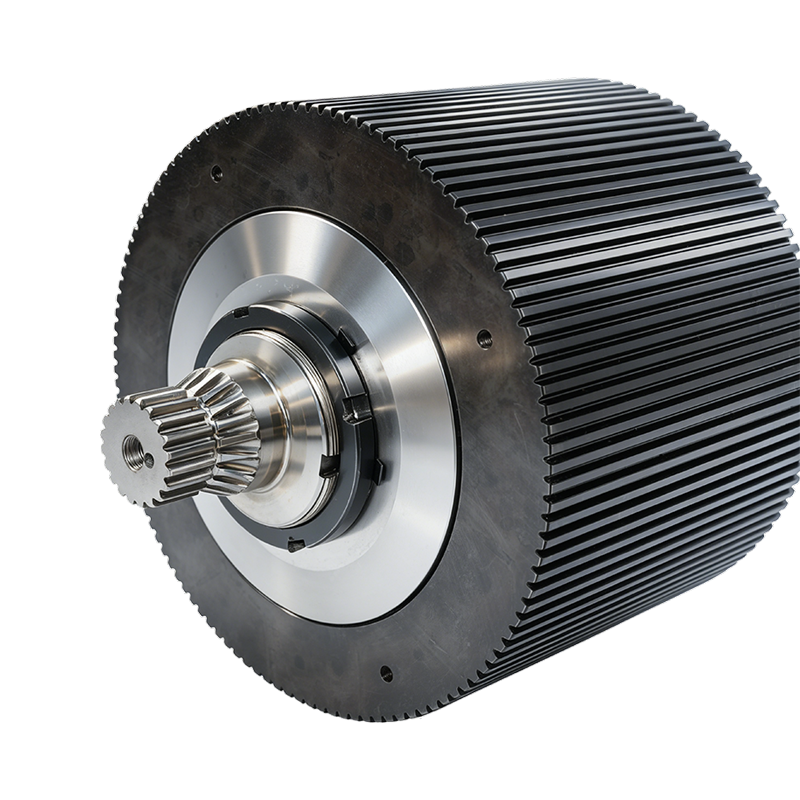
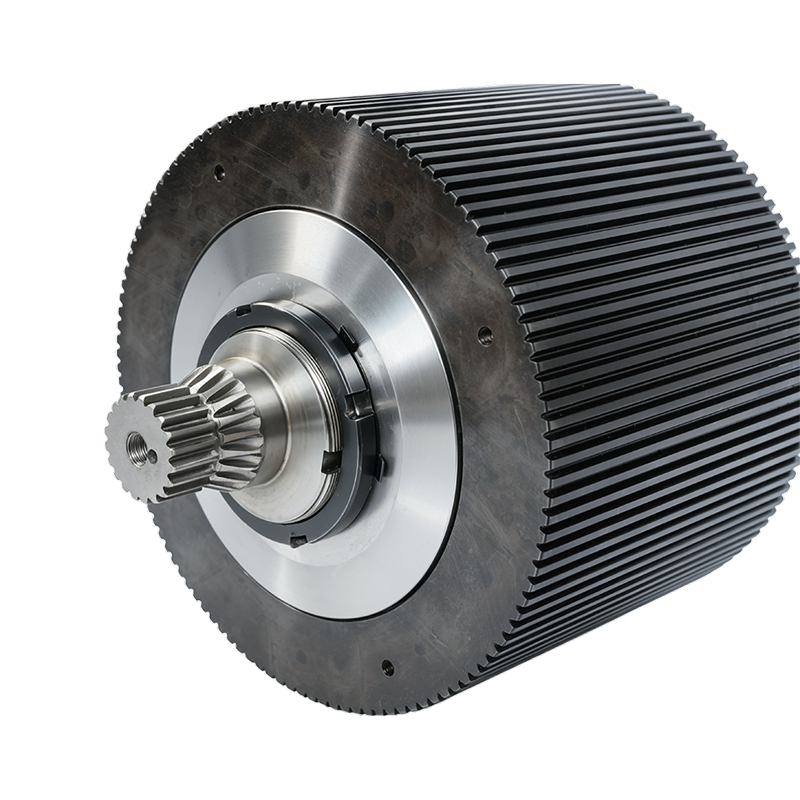
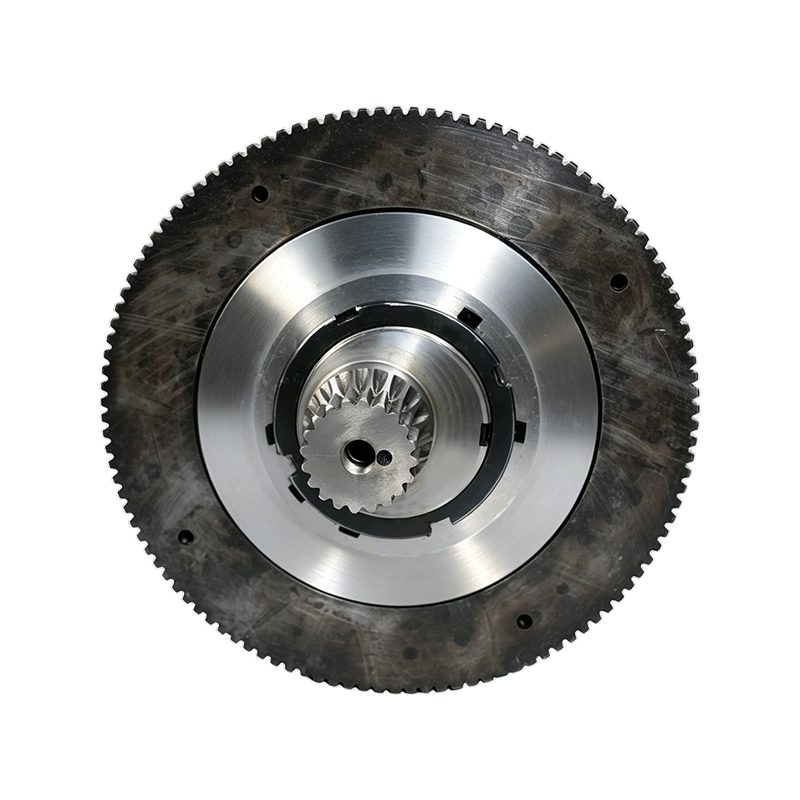
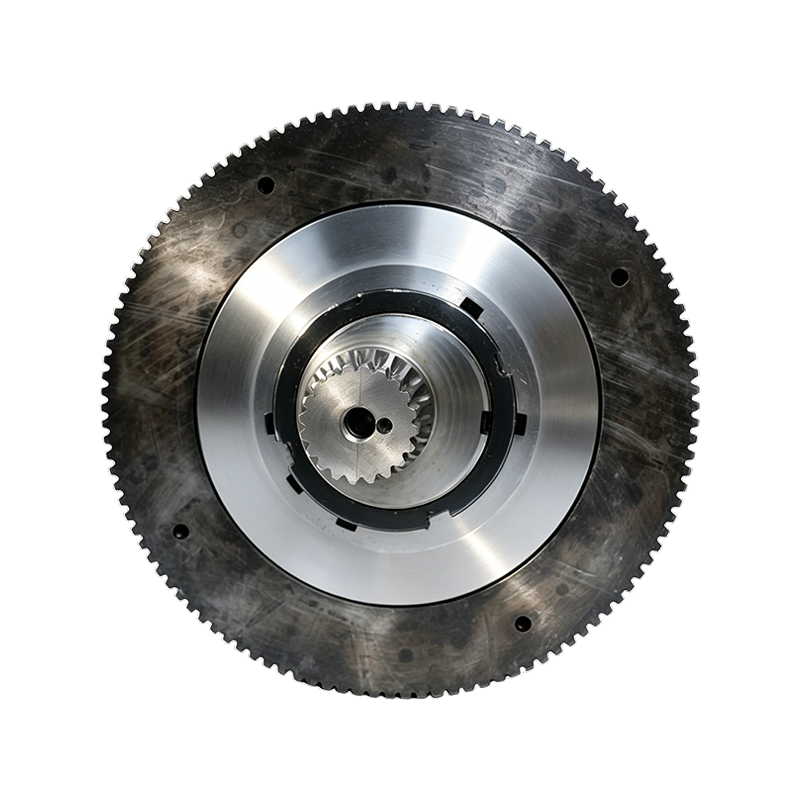
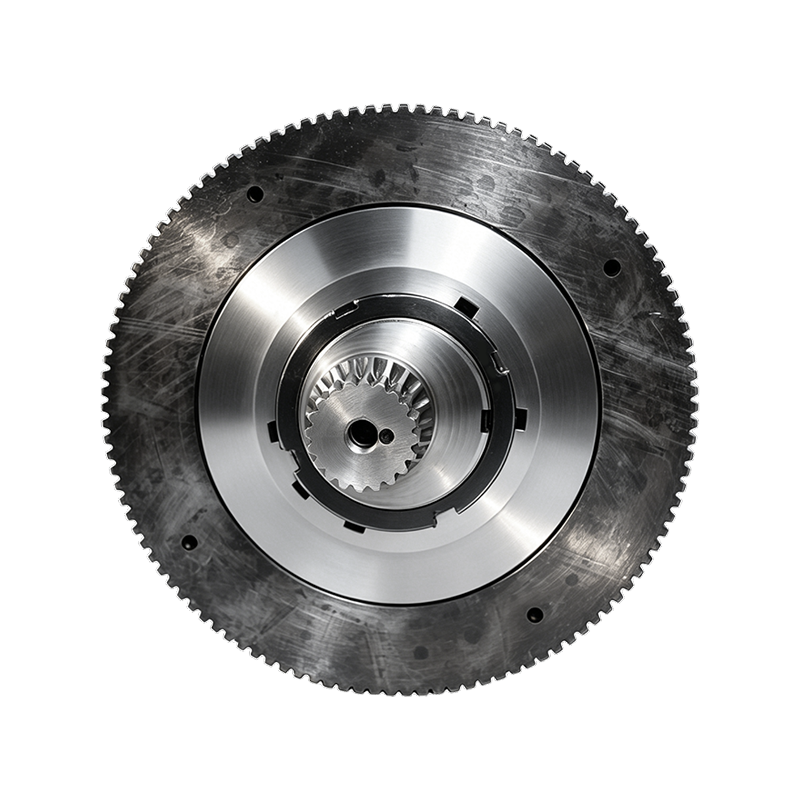
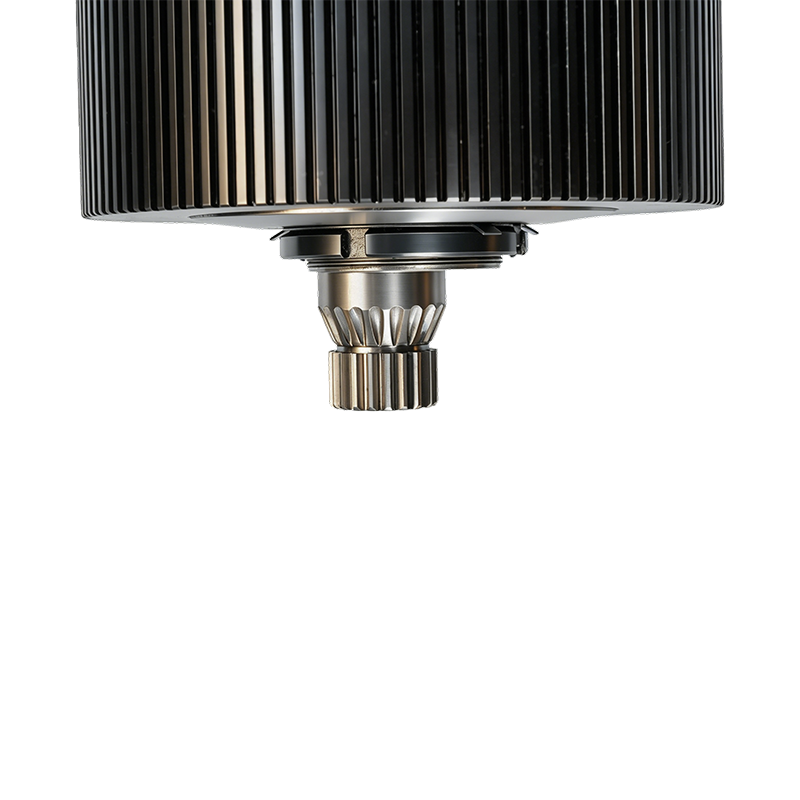
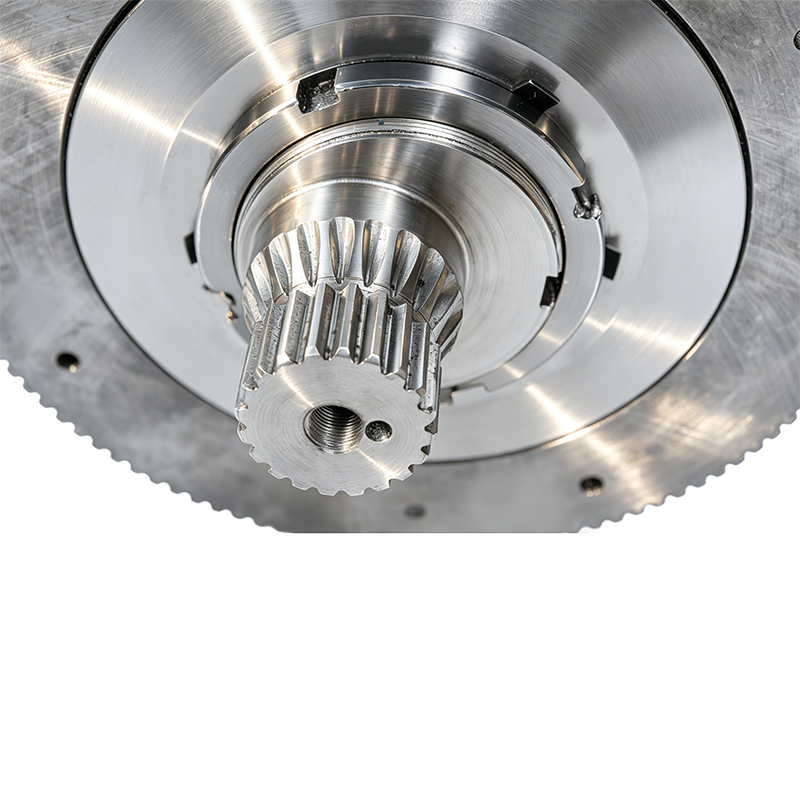
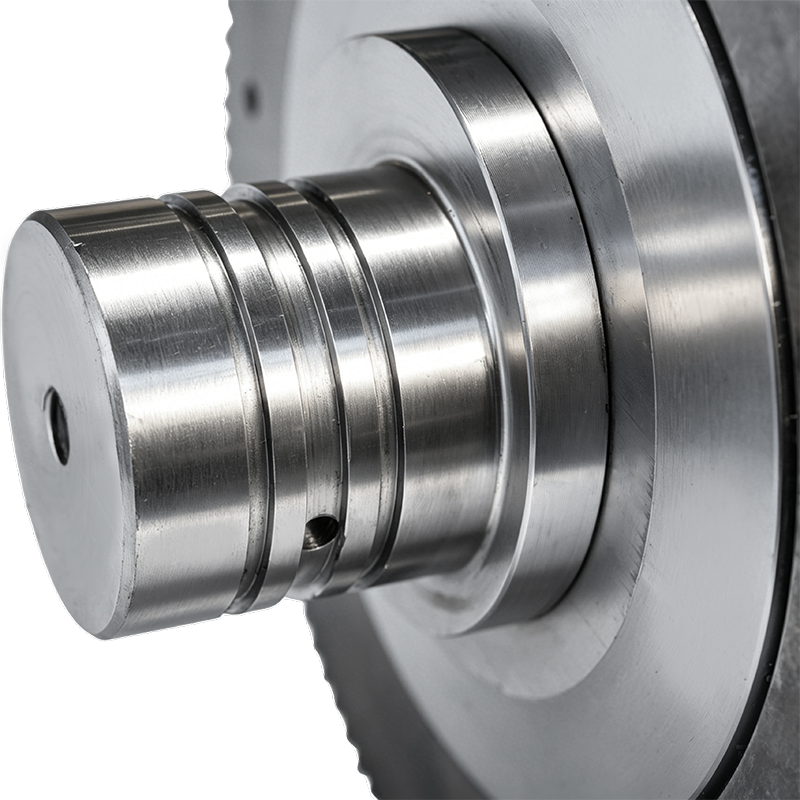 Przegląd produktu Zespół płaszcza walca o wysokiej wydajności jest krytycznym elementem s...Zobacz szczegóły
-
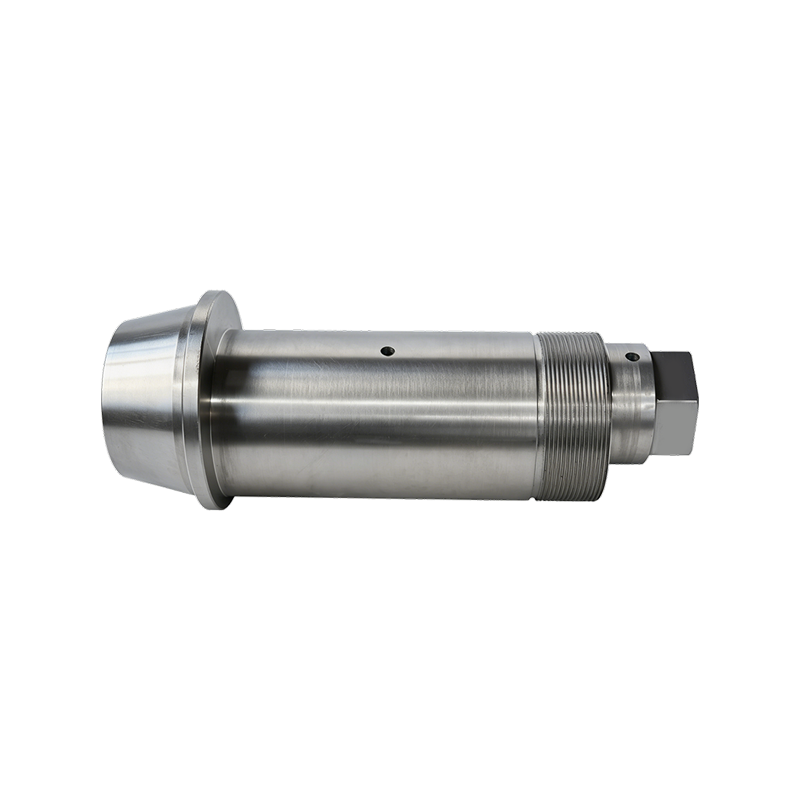
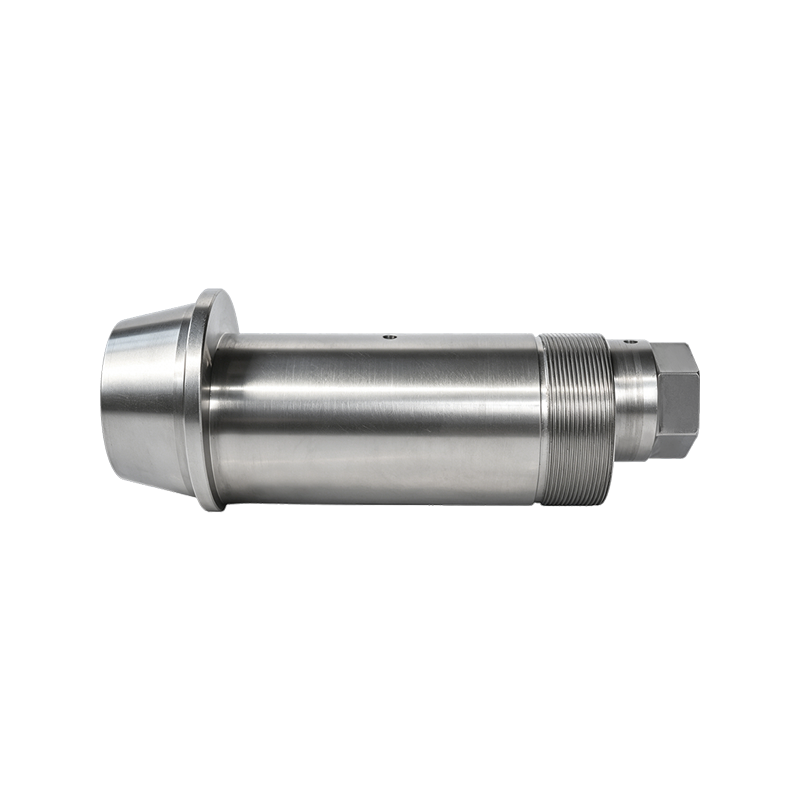 Przegląd produktu: Wał mimośrodowy 42CrMo to element ze stali stopowej o wysokiej wytrzym...Zobacz szczegóły
-
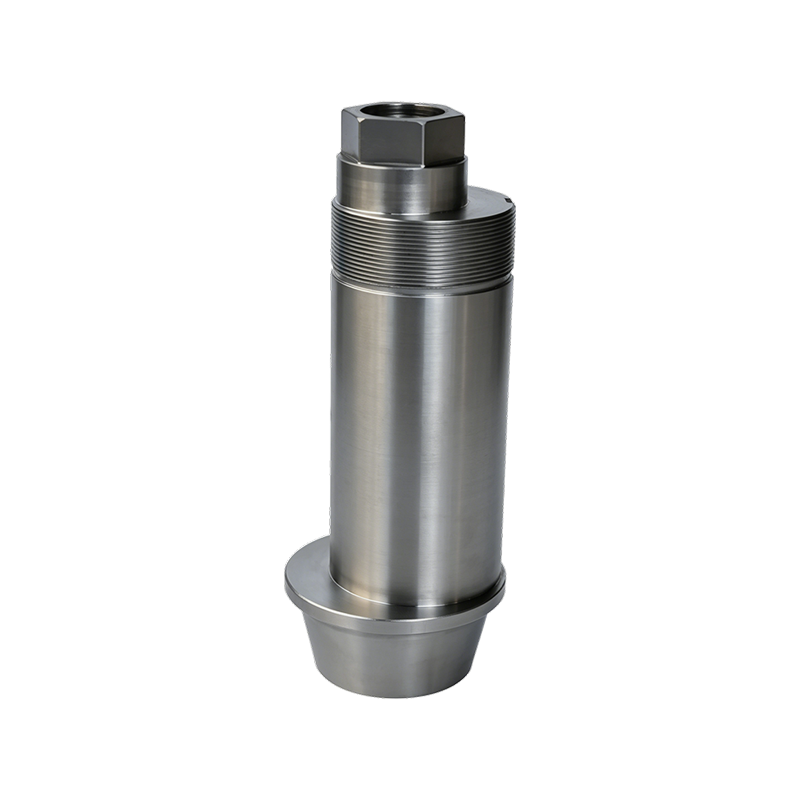
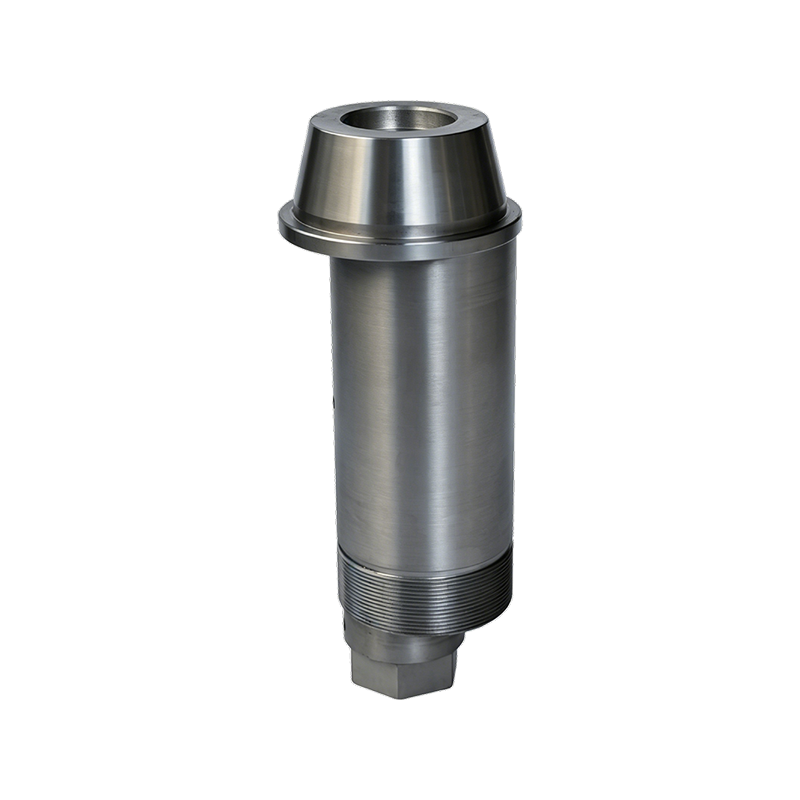
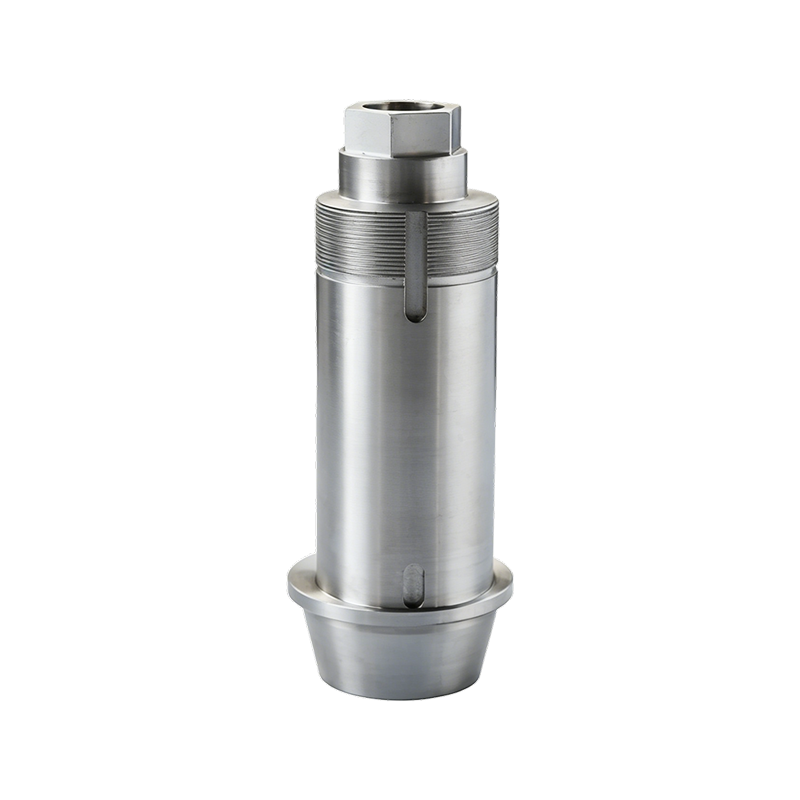
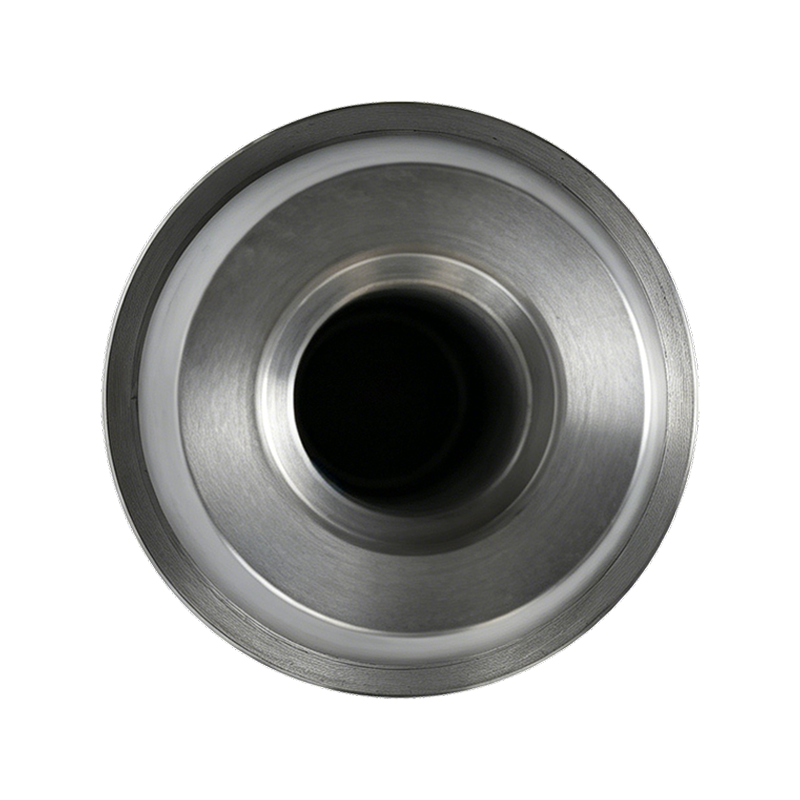
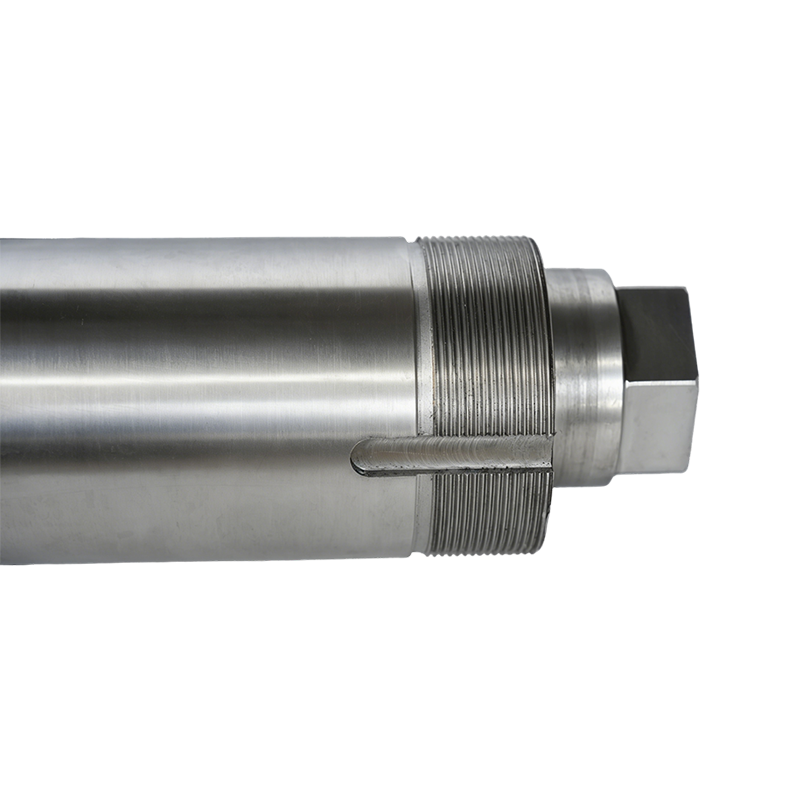
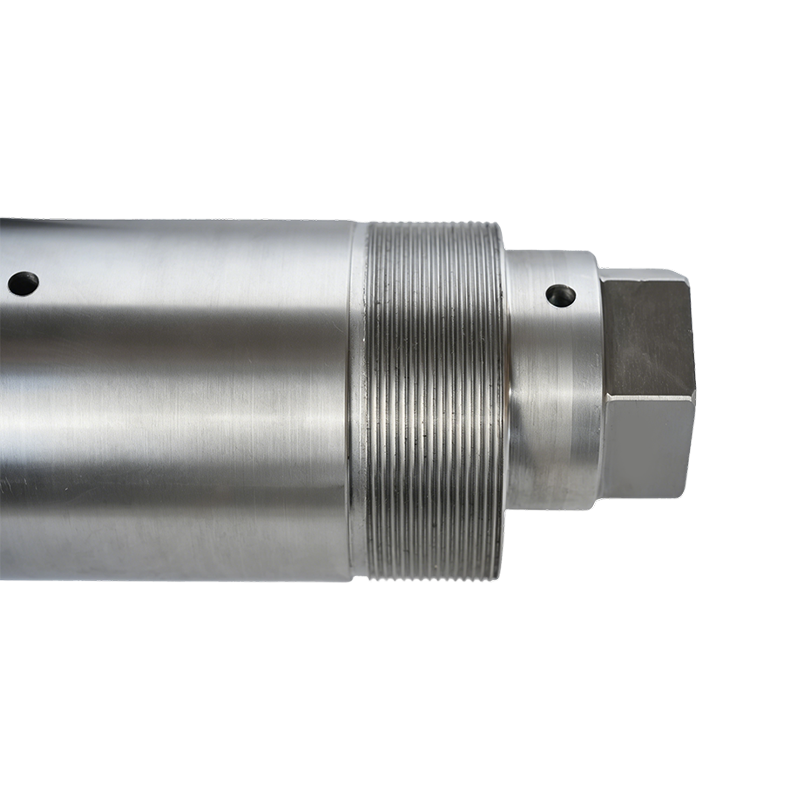
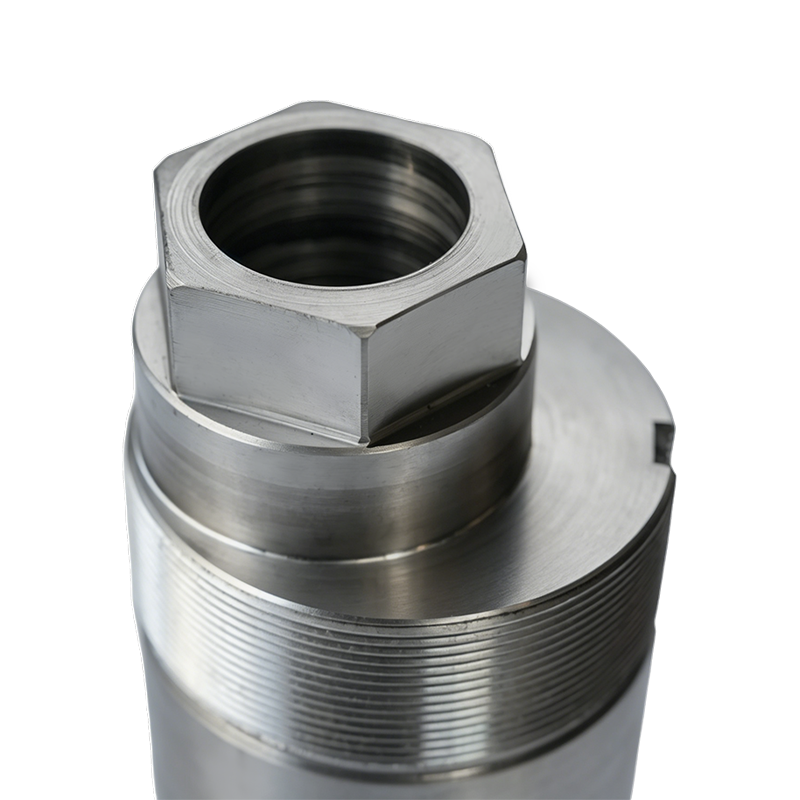
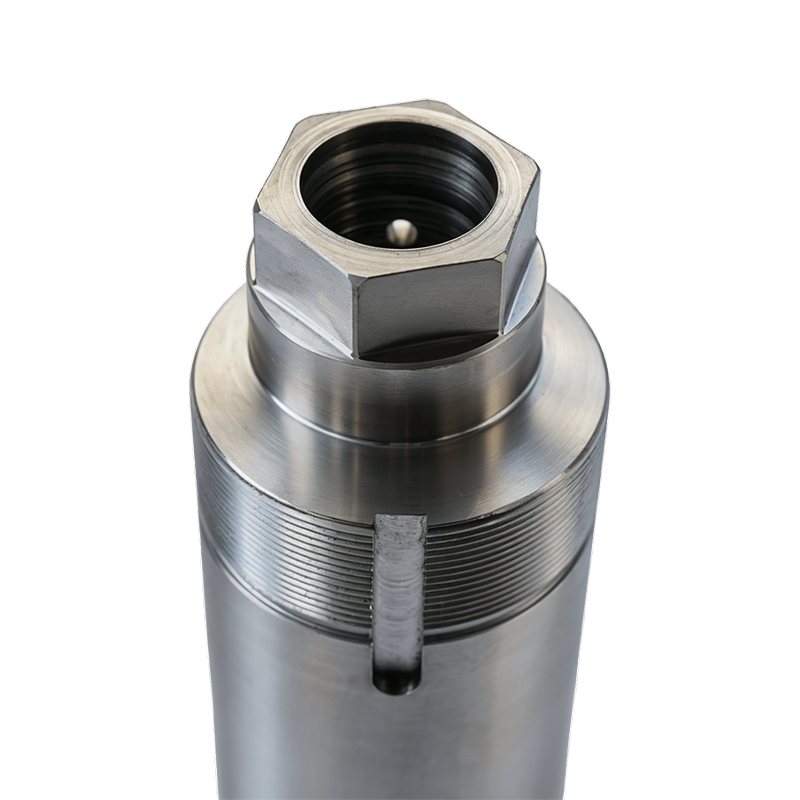
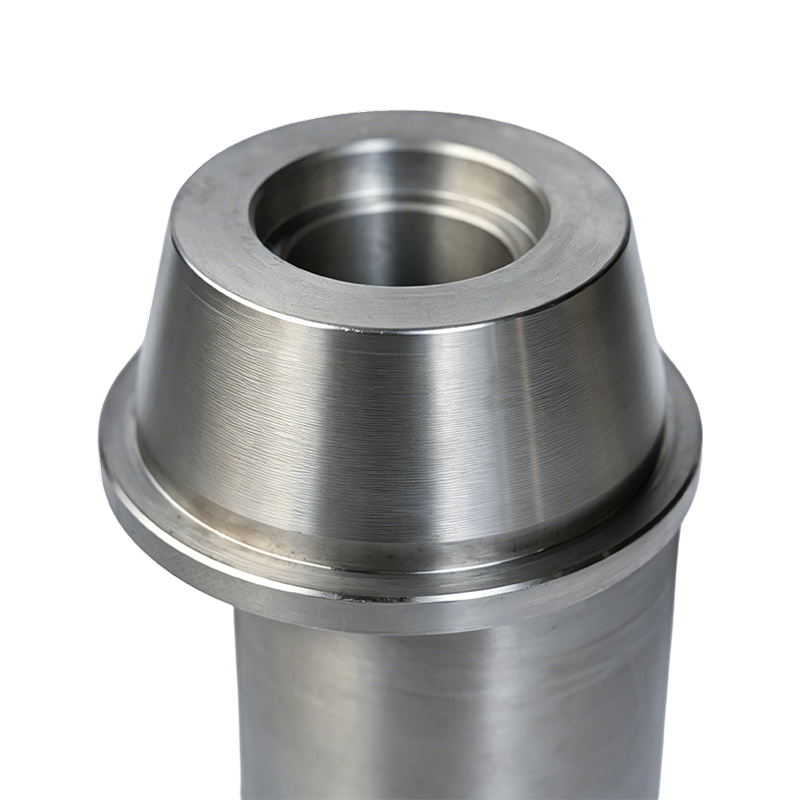 Przegląd produktu: Ten wał mimośrodowy to precyzyjnie zaprojektowany element wykonany ze ...Zobacz szczegóły
-
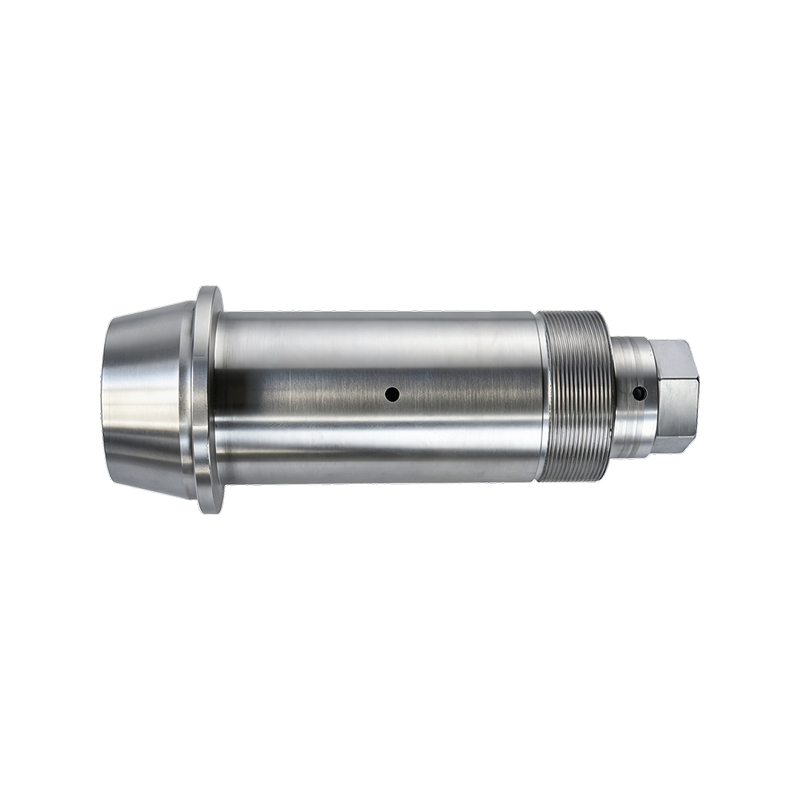
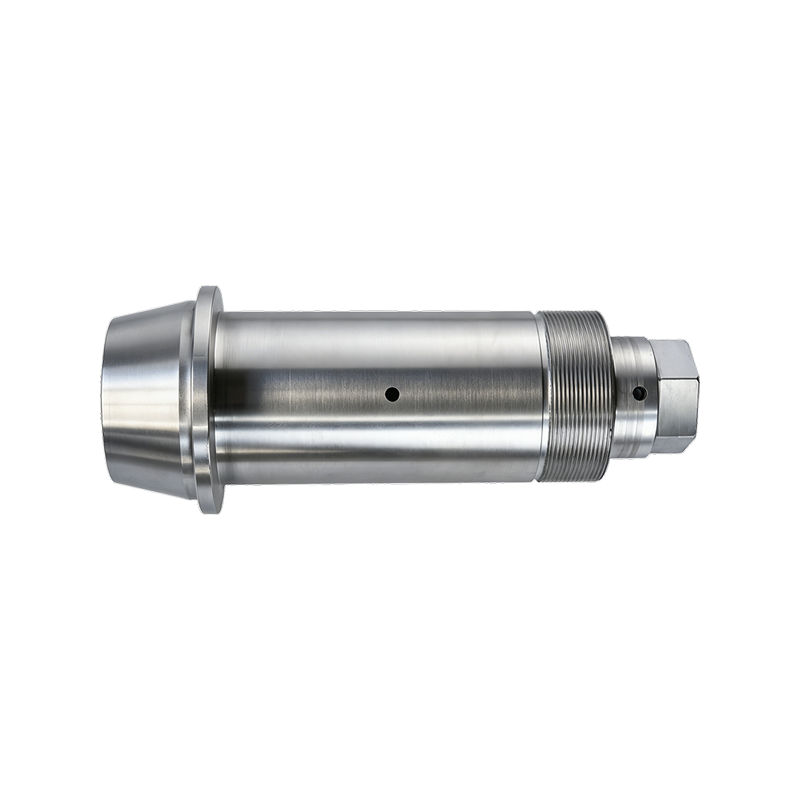 Przegląd produktu: Wał mimośrodowy 40Cr to element ze stali stopowej wytwarzany na potrze...Zobacz szczegóły
-
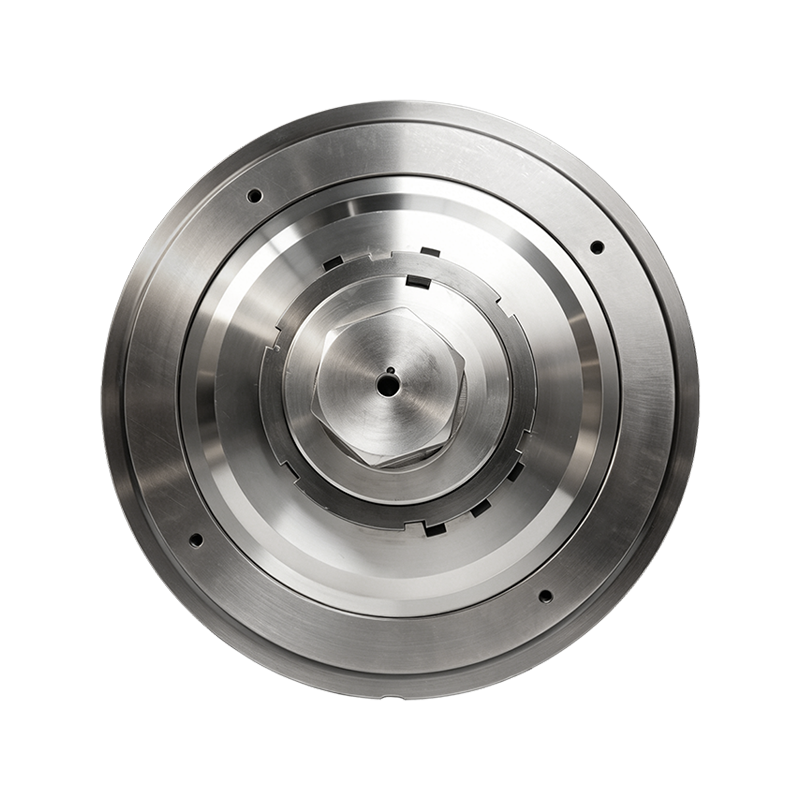
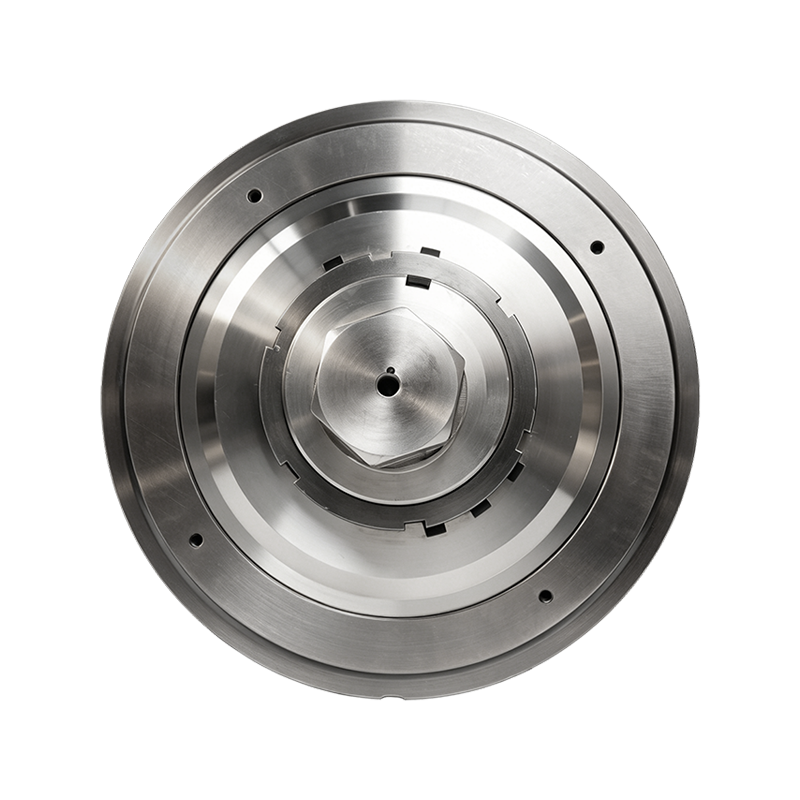
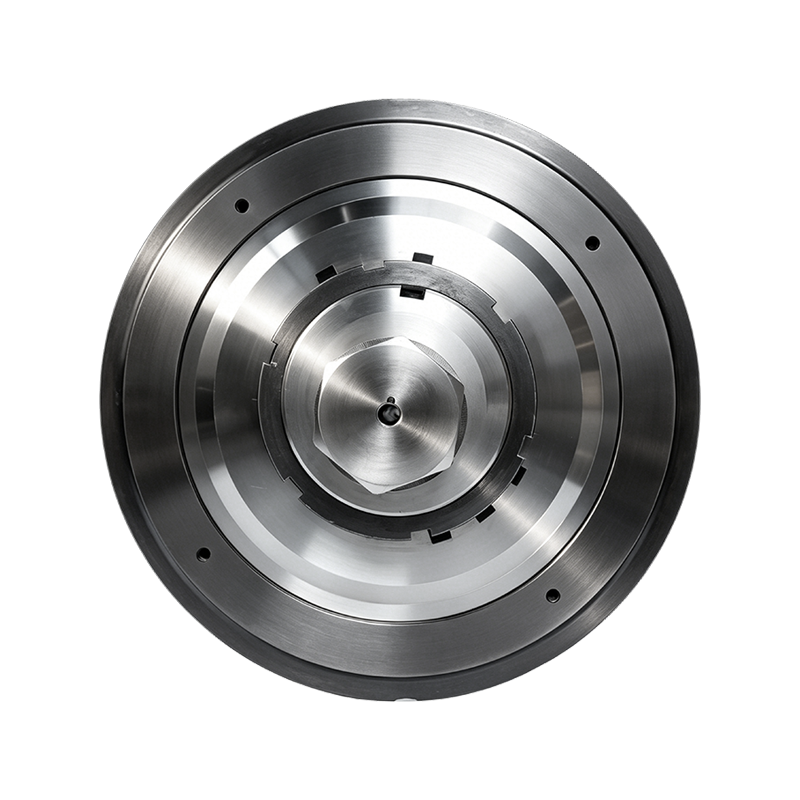
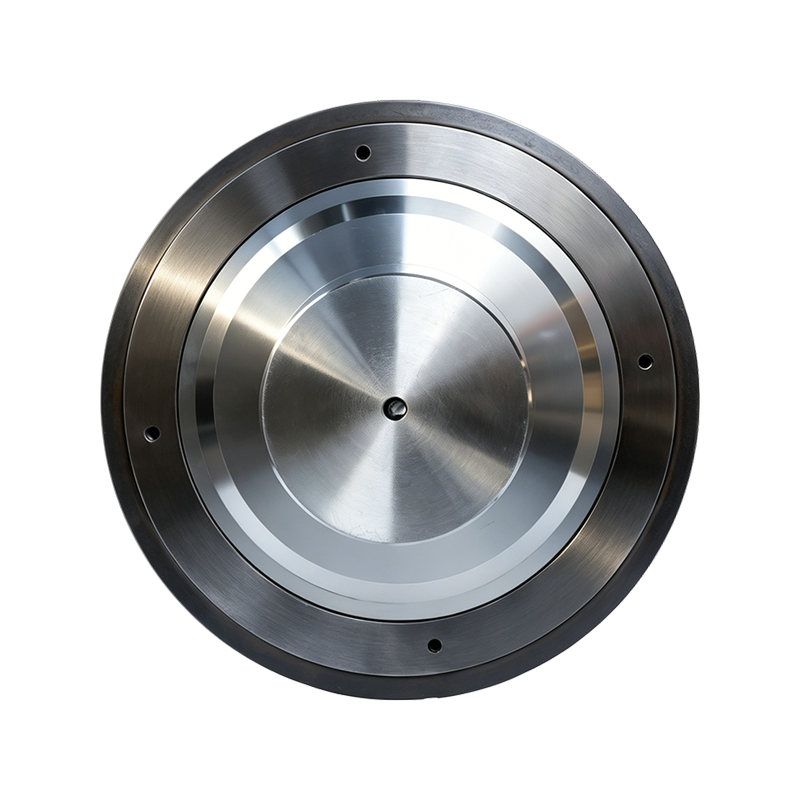
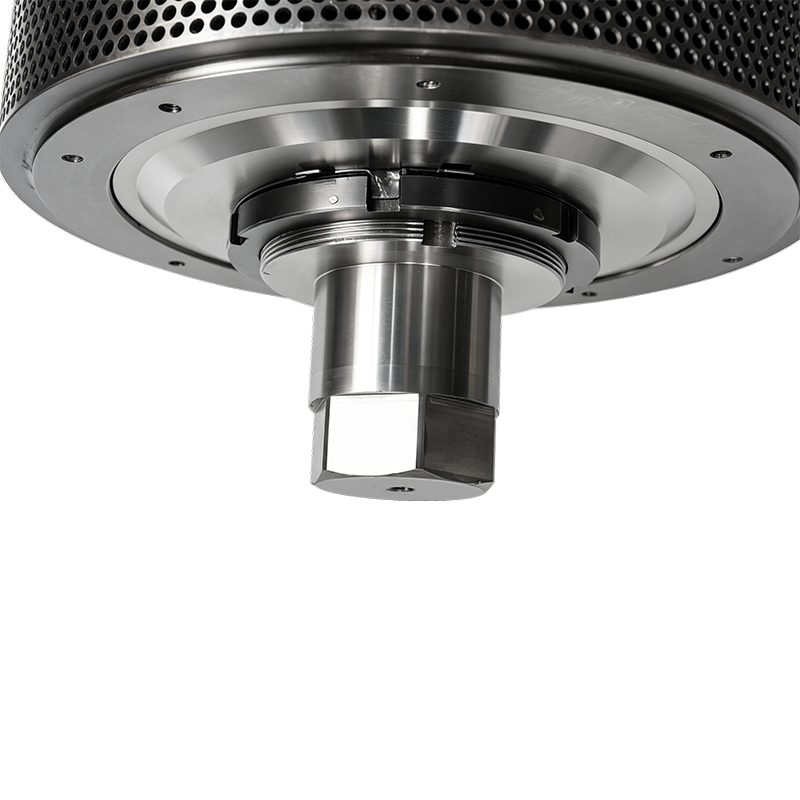
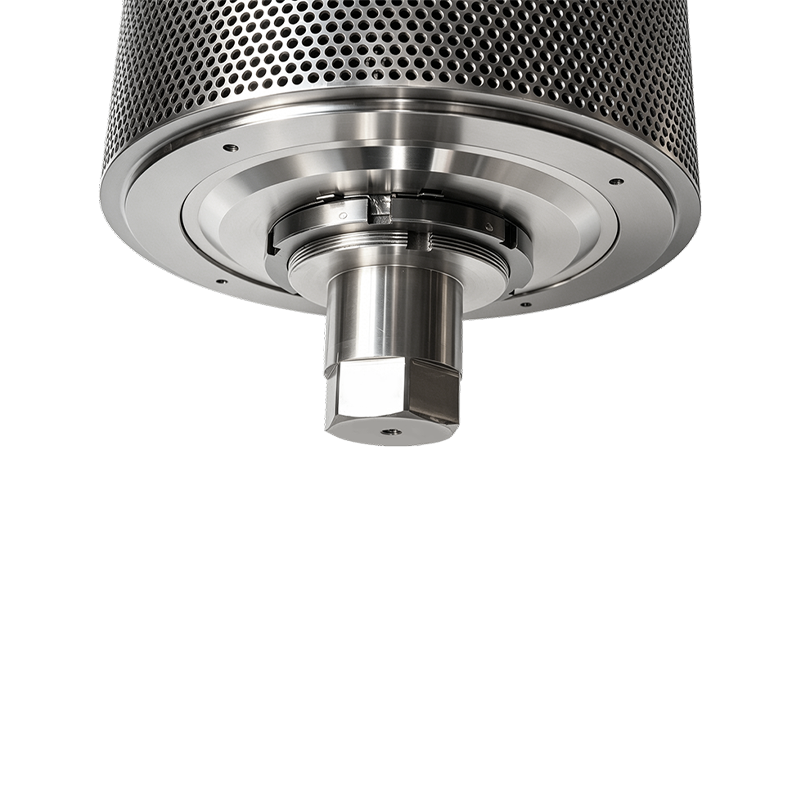
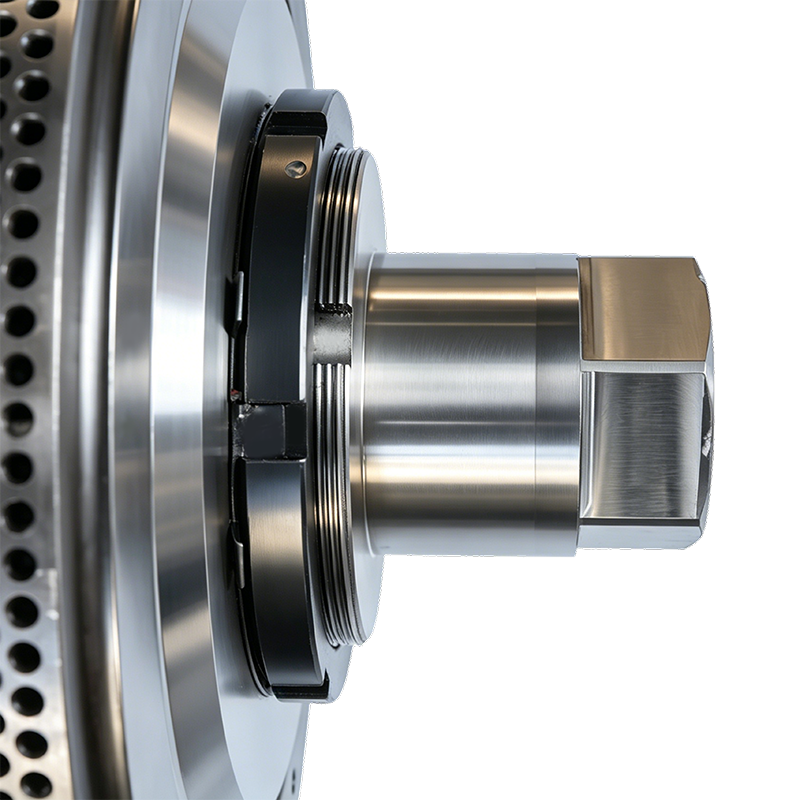
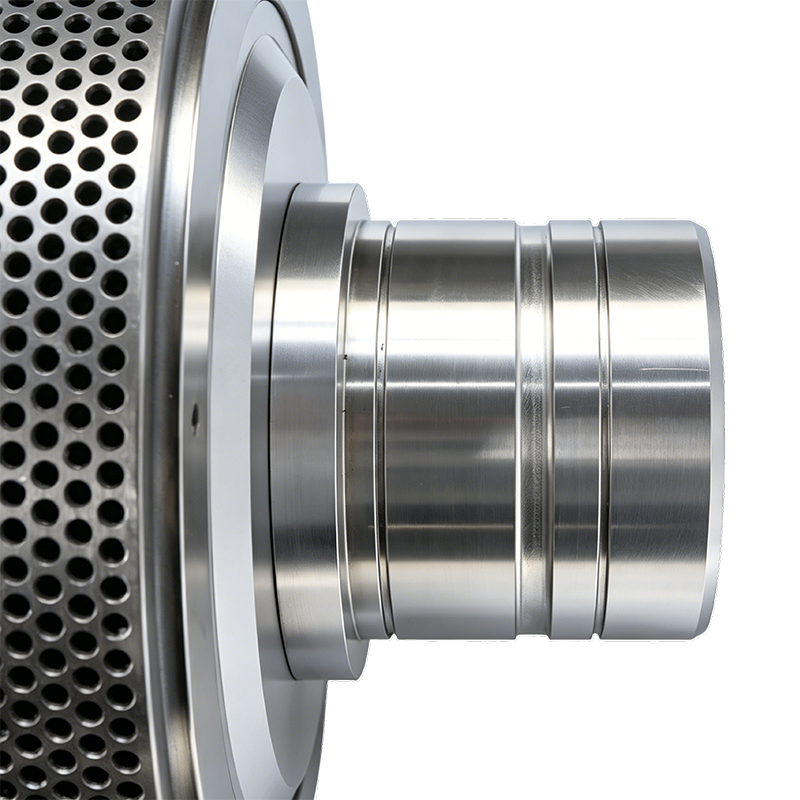
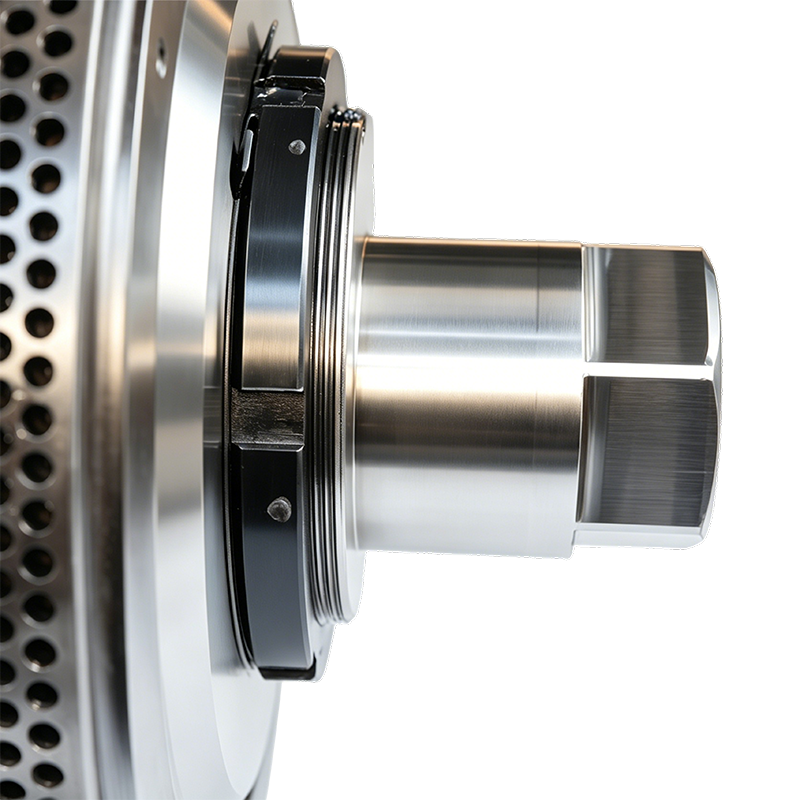
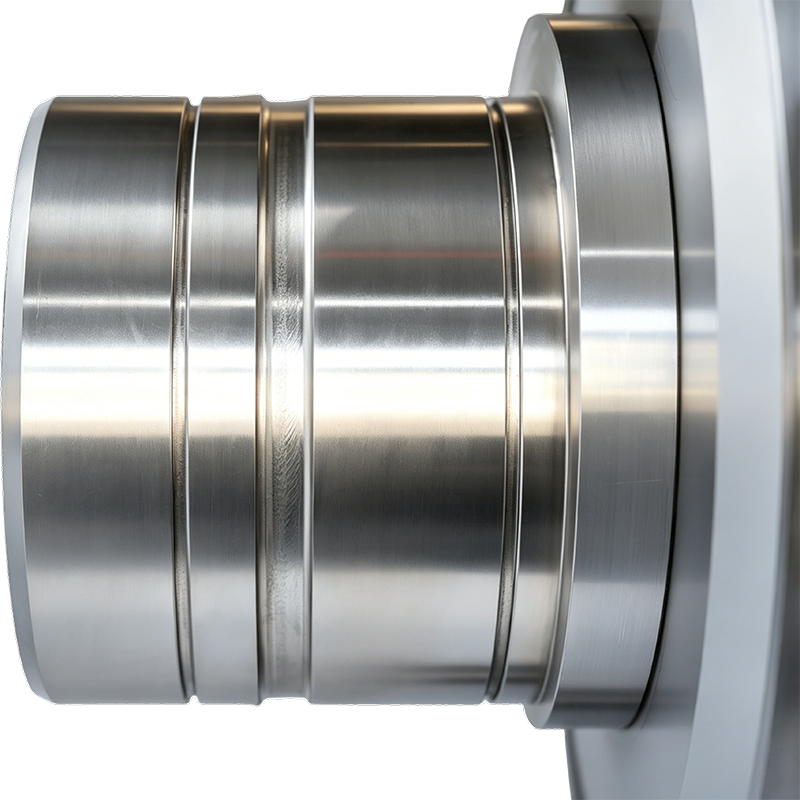
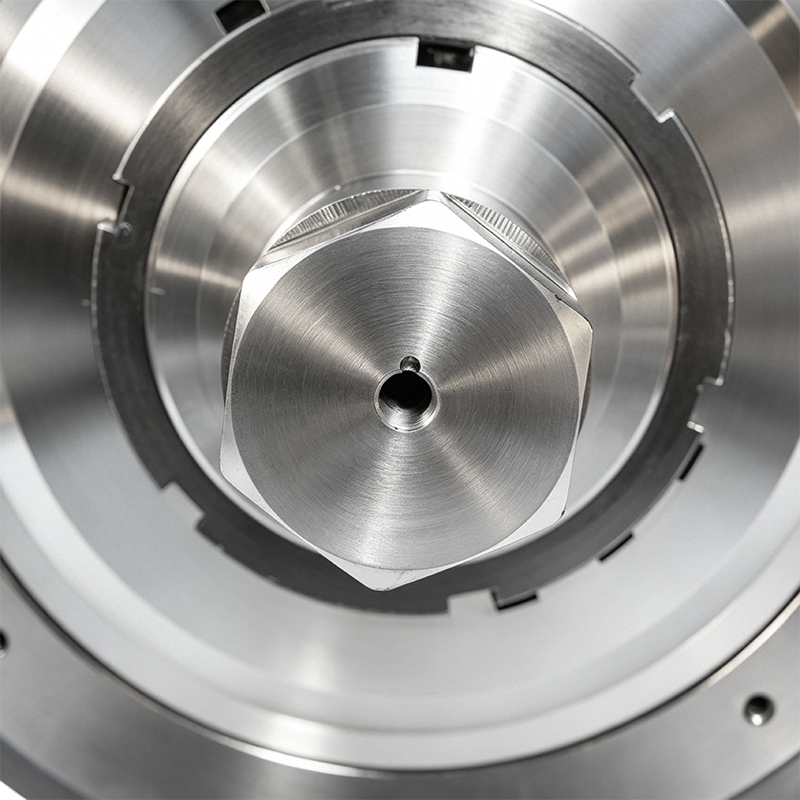 Przegląd produktu Ten produkt to precyzyjnie obrobiony stalowy dławik 45 # (pokrywa łożys...Zobacz szczegóły
-
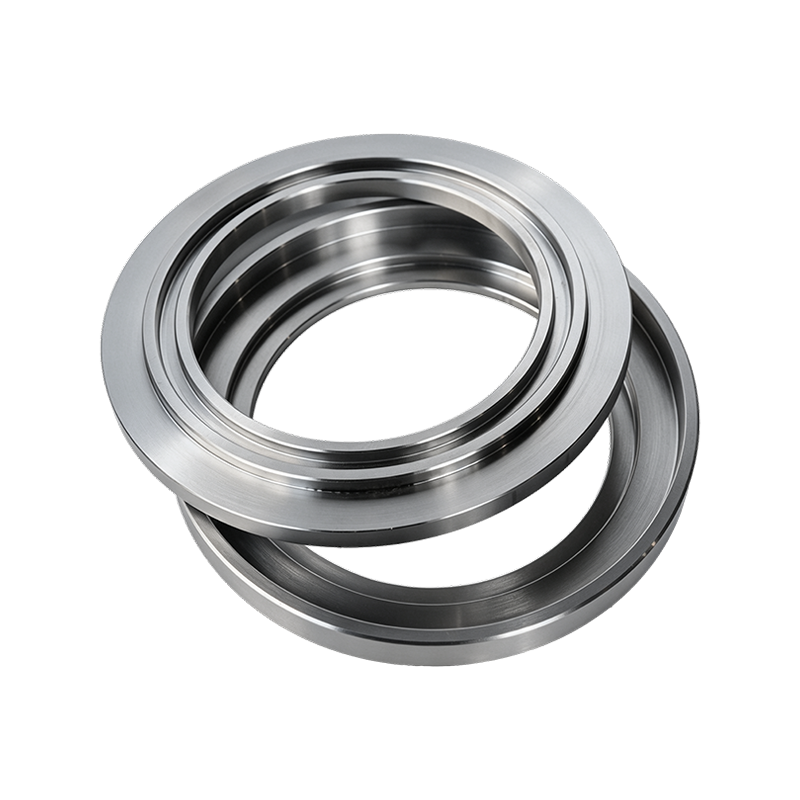
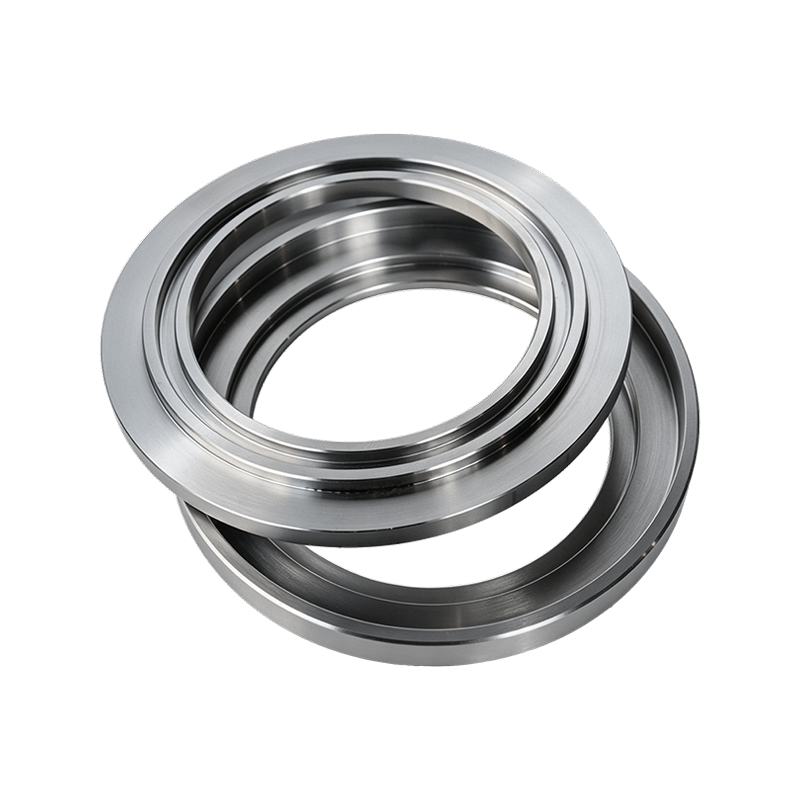
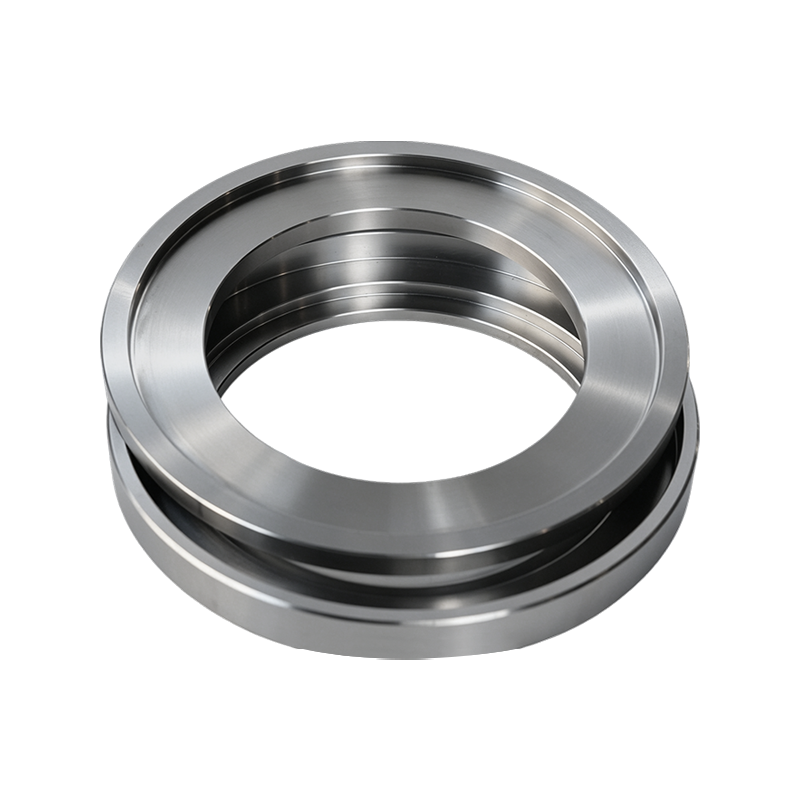
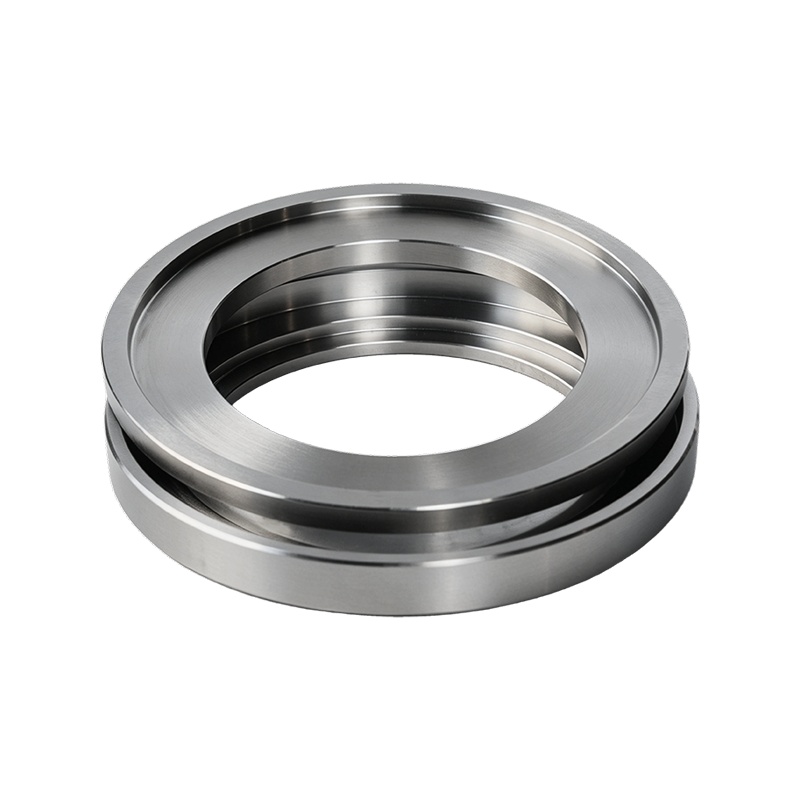
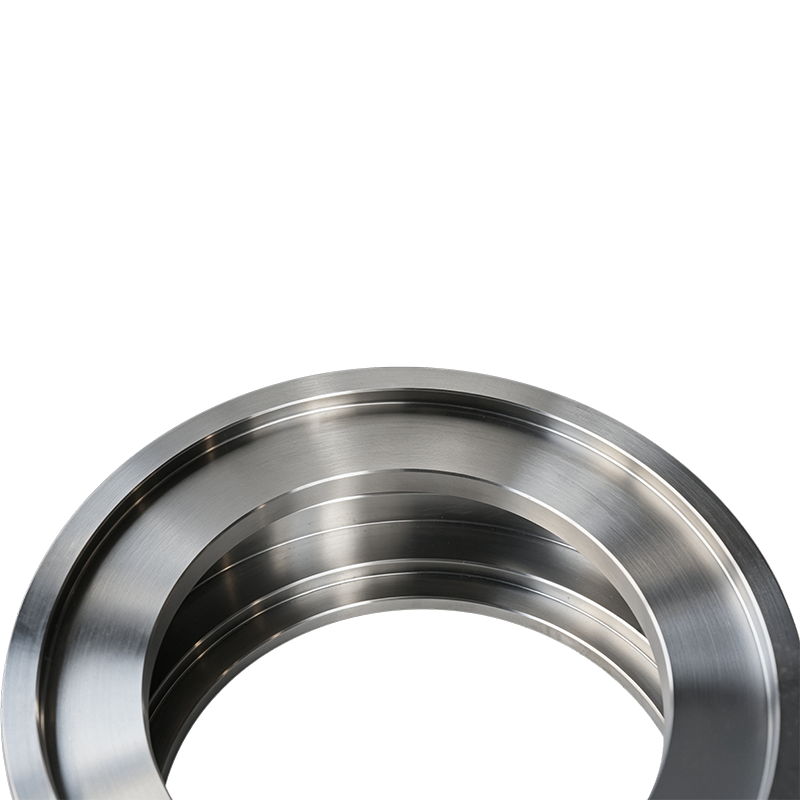
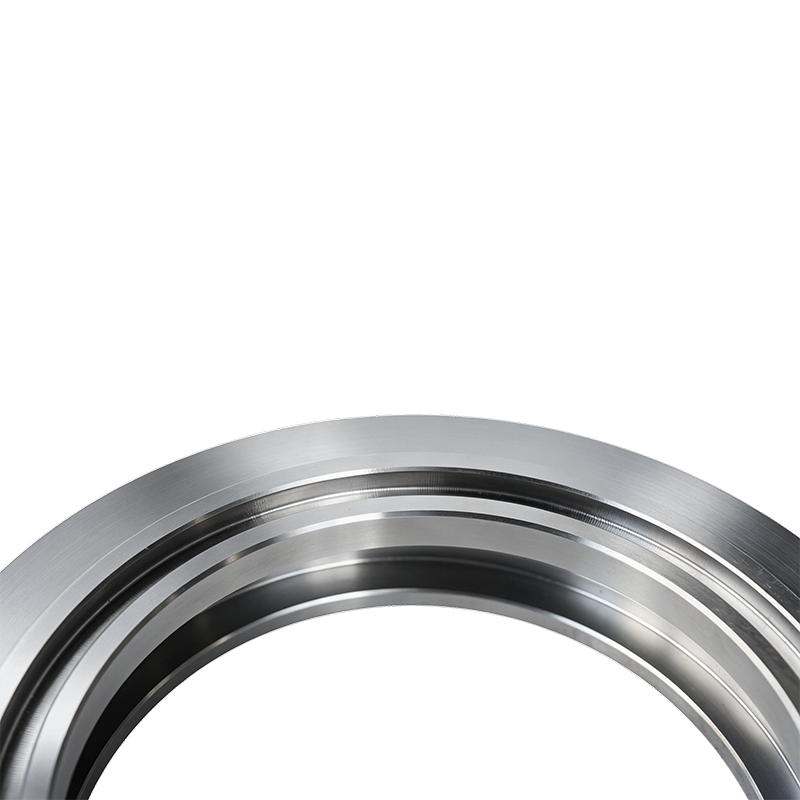
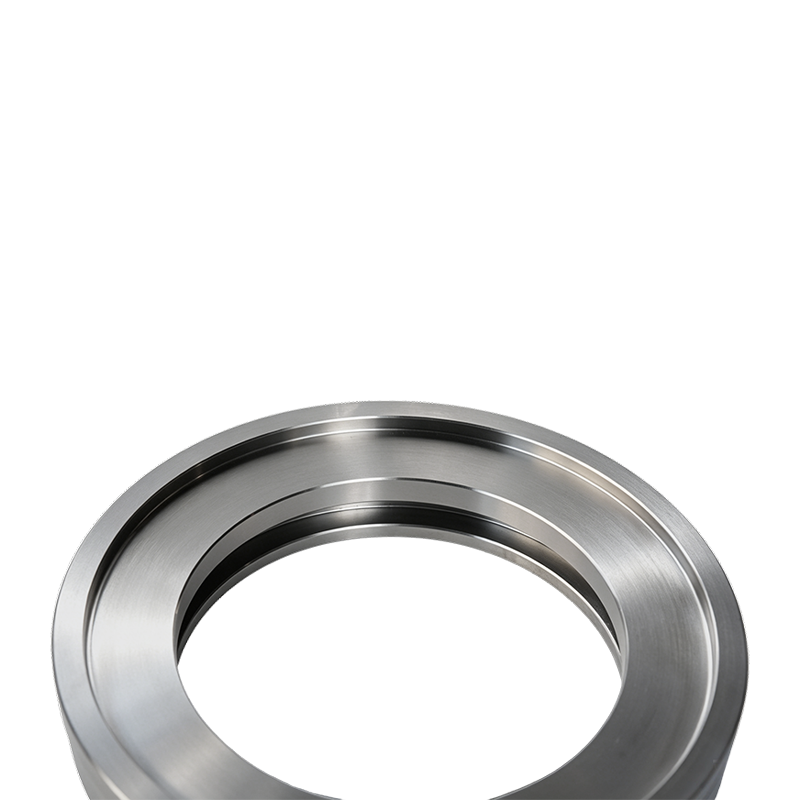
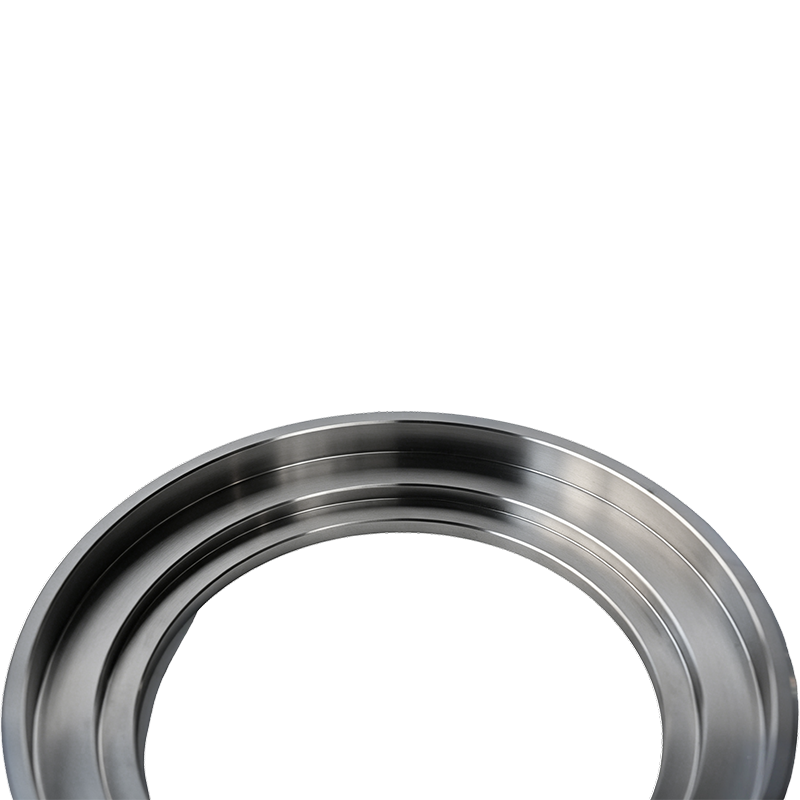
 Przegląd produktu Stalowy odrzutnik oleju 45# (deflektor oleju) to precyzyjny element wew...Zobacz szczegóły
-
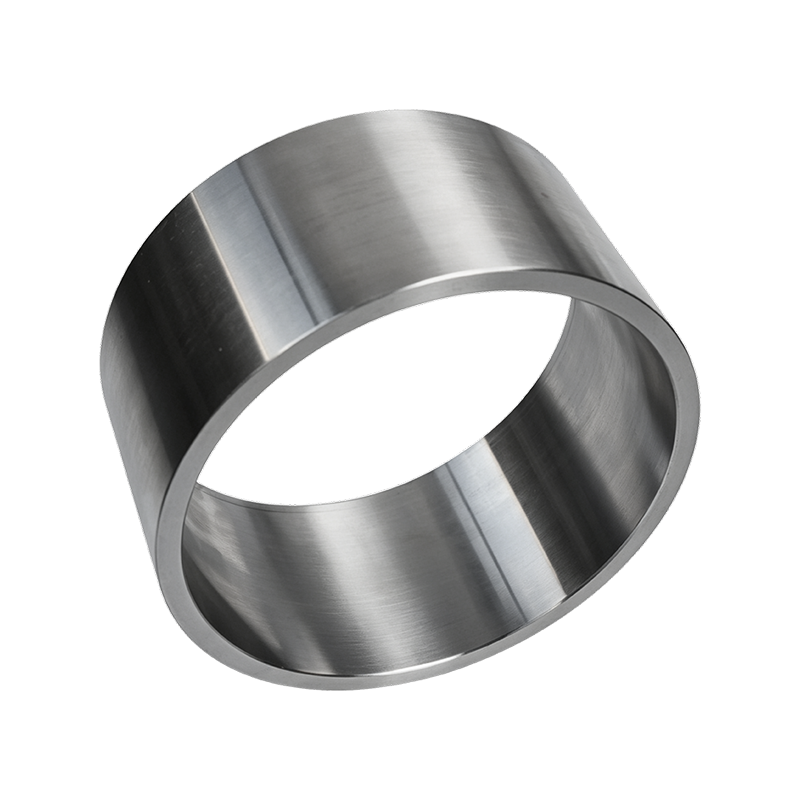
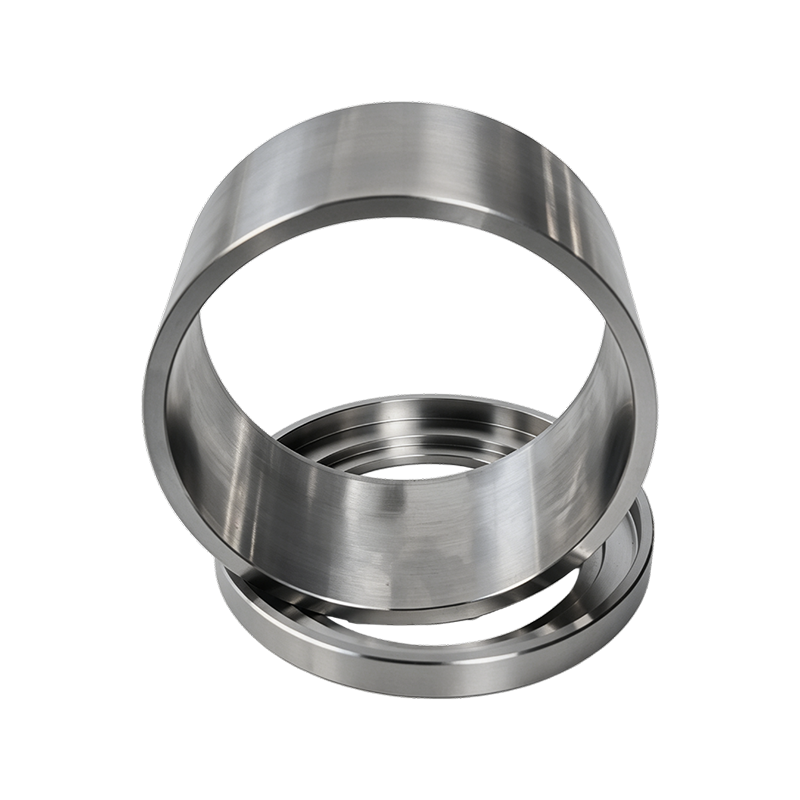
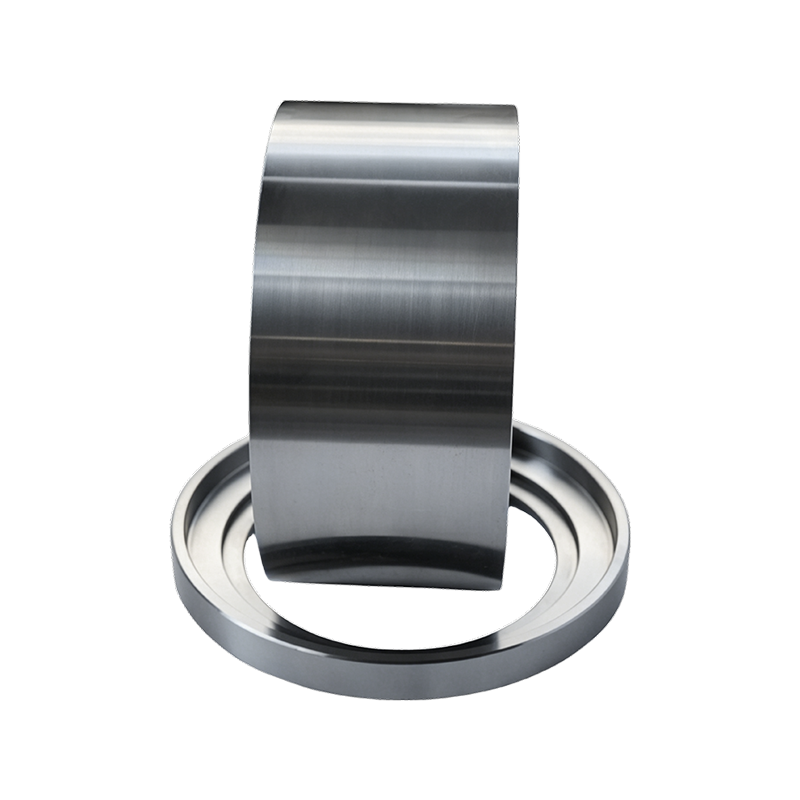 Przegląd produktu Precyzyjna stalowa podkładka dystansowa 45 # (pierścień dystansowy) to ...Zobacz szczegóły
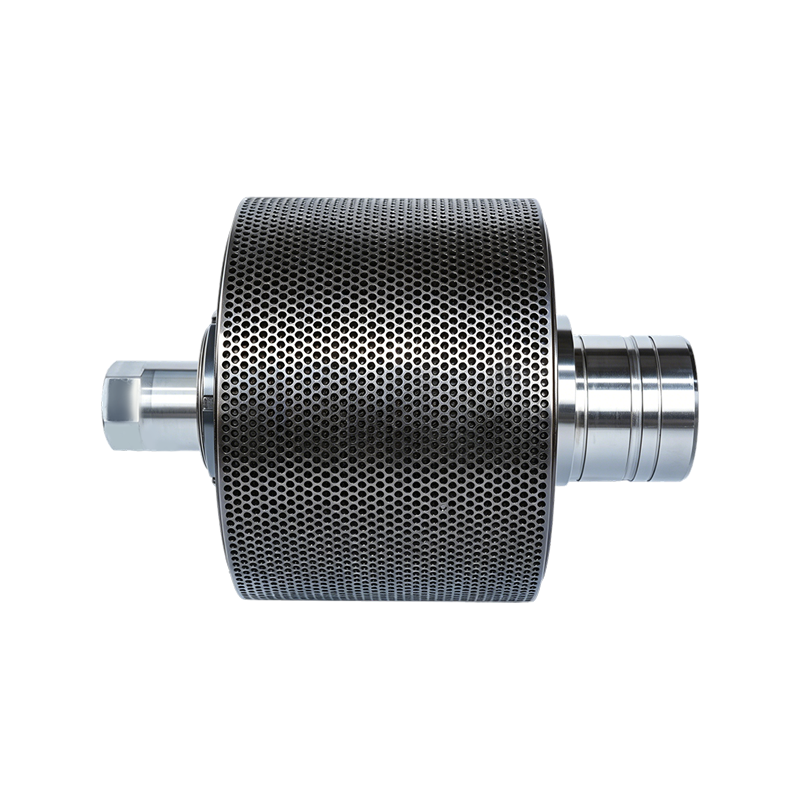
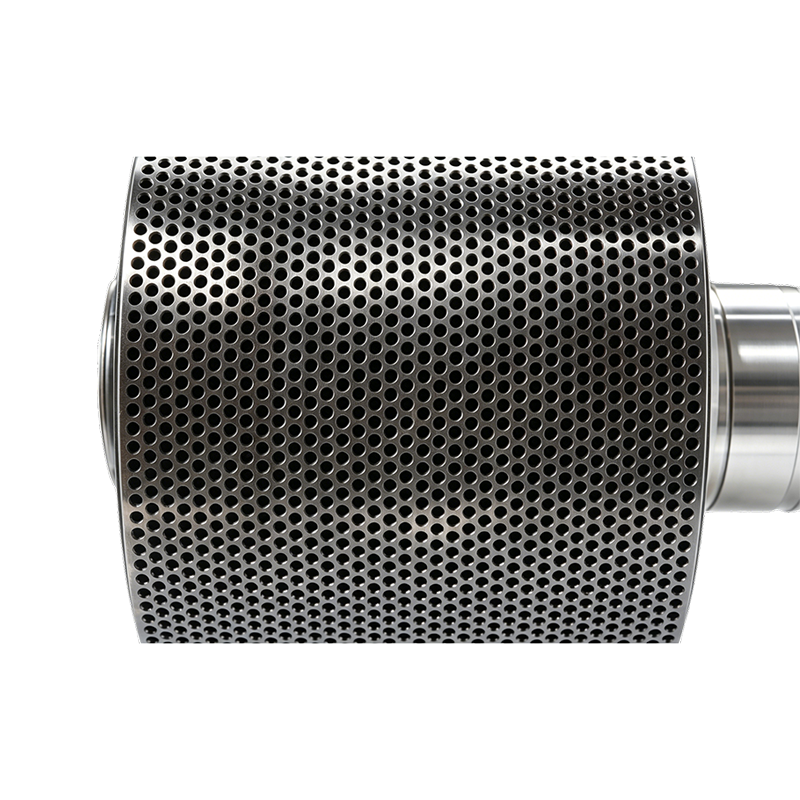
Wgłębione skorupy rolek
Anhui Jindingsheng Machinery Co., Ltd. produkuje osłony walców z wgłębieniami do przemysłowych granulatorów. Komponenty te produkowane są w kontrolowanych procesach kucia i obróbki cieplnej, z zachowaniem tolerancji wymiarowych w granicach 0,05 mm. Geometria powierzchni z wgłębieniami została zaprojektowana tak, aby zwiększyć tarcie pomiędzy walcem a matrycą pierścieniową, ułatwiając spójne zagęszczanie materiału w przypadku różnych receptur biomasy lub paszy. Każda skorupa jest obrabiana maszynowo ze stali wysokowęglowej i poddawana wieloetapowemu testowi twardości w celu zapewnienia jednolitości strukturalnej. Firma obsługuje zintegrowaną linię produkcyjną, od kontroli surowców po pakowanie gotowego produktu, co pozwala na identyfikowalność partii i stabilne dostawy dla operatorów zakładów peletowania na całym świecie.
Podstawowe zalety
- Jednolity wzór wgłębień zapewnia stałą przyczepność materiału na całej szerokości rolki, zmniejszając poślizg boczny podczas ściskania
- Całkowicie hartowana konstrukcja z rdzeniem o twardości HRC 58 do 62 i głębokością obudowy co najmniej 2,5 mm, zapewniająca odporność na zużycie ścierne przy ciągłym obciążeniu
- Możliwość dostosowania głębokości wgłębień od 0,8 do 2,0 mm i rozstawu w celu dopasowania do określonych właściwości surowca, w tym długości włókien i zmienności wilgotności
- Pełna identyfikowalność od partii stali do kontroli końcowej, z raportami wymiarowymi i dziennikami twardości dostarczanymi dla każdej partii w celu zapewnienia jakości
- Kompatybilny z głównymi markami młynów do pelletu; Wymiary wału i wpustu można dostosować do istniejącego wyposażenia bez modyfikacji
Charakterystyka produktu
| Materiał | Wysokowęglowa chromowa stal łożyskowa SAE 52100 lub DIN 100Cr6 o uziarnieniu ASTM 8 do 10 |
| Twardość HRC | 58 do 62, hartowane w całości, nie tylko w obudowie |
| Wgłębiona geometria | Wgłębienia sferyczne, głębokość od 0,8 do 2,0 mm, podziałka od 4 do 8 mm, konfigurowalne |
| Zakres średnic zewnętrznych | 200 mm do 600 mm, inne wymiary na zamówienie |
| Wykończenie powierzchni | Ra mniejsze lub równe 0,8 mikrometra na obszarach czopa; powierzchnia czołowa z wgłębieniami, jak kuta, o kontrolowanej chropowatości |
| Stopień wyważenia | G 6,3 zgodnie z ISO 1940 dla obrotu powłoki do 450 obr./min |
Scenariusze zastosowań
- Produkcja peletów z biomasy, w tym zrębków drzewnych, słomy, łusek słonecznika i łupin ziaren palmowych, gdzie wymagane jest wysokie tarcie, aby przezwyciężyć odkształcenie sprężyste materiałów włóknistych
- Granulowanie paszy dla zwierząt dla kukurydzy, mączki sojowej, lucerny i mieszanek paszowych w celu utrzymania wydajności przy różnym poziomie wilgoci i zawartości oleju
- Linie do granulacji nawozów, w których antypoślizgowa powierzchnia walców zmniejsza zatykanie matrycy i poprawia jednorodność granulatu w środowiskach o dużej wilgotności
- Modernizacja istniejących młynów do peletowania firm CPM, Andritz, Buhler i innych popularnych marek z wymiennymi konfiguracjami mocowania wału
Przetwarzanie i kontrola jakości
- Weryfikacja surowca: każda partia stali poddawana jest analizie składu chemicznego według OES i ocenie czystości zgodnie z ASTM E45
- Proces kucia: kęs podgrzewany do temperatury 1050 do 1100 stopni Celsjusza, kuty pod prasą 4000T, z kontrolowanym chłodzeniem, aby zapobiec tworzeniu się sieci węglika
- Obróbka cieplna: austenityzacja w temperaturze 830–850 stopni Celsjusza, hartowanie w oleju, a następnie odpuszczanie w temperaturze 180–220 stopni Celsjusza w celu uzyskania stabilnego austenitu szczątkowego poniżej 5 procent
- Kontrola w trakcie procesu: 100-procentowa kontrola wymiarowa średnicy zewnętrznej, średnicy wewnętrznej i rowka wpustowego; badanie twardości sztuki w skali Rockwella; wykrywanie pęknięć powierzchni za pomocą cząstek magnetycznych
Uwagi dotyczące instalacji i konserwacji
- Przed montażem oczyścić wał i otwór w panewce, aby usunąć wszelkie zanieczyszczenia; nałóż środek zapobiegający zatarciu na powierzchnie wpustu i stożka, aby ułatwić przyszły demontaż
- Dokręcić nakrętkę mocującą momentem określonym dla modelu młyna; nadmierne dokręcenie może zniekształcić otwór płaszcza i wpłynąć na wyrównanie z matrycą
- Monitoruj temperaturę płaszcza walca przez pierwsze 4 godziny pracy; wzrost temperatury powyżej 85 stopni Celsjusza może wskazywać na niewystarczający luz lub nadmierne napięcie wstępne
- Sprawdzaj zużycie wgłębień co 200 godzin pracy za pomocą głębokościomierza; zaplanować wymianę, gdy średnia głębokość wgłębienia spadnie poniżej 0,4 mm, aby uniknąć uszkodzenia matrycy
Często zadawane pytania
Jaka jest typowa żywotność panewki walca z wgłębieniami
Żywotność waha się od 800 do 2500 godzin w zależności od ścieralności surowca, zawartości wilgoci i ciśnienia roboczego. Zaleca się regularną kontrolę głębokości zużycia wgłębień; wymianę zaleca się, gdy głębokość wgłębienia spadnie poniżej 0,4 mm.
Czy wzory wgłębień można dostosować do różnych materiałów
Tak. Głębokość, średnica i rozstaw wgłębień są dostosowywane na zamówienie. W przypadku materiałów włóknistych, takich jak słoma, często określa się głębsze wgłębienia od 1,6 do 2,0 mm z większymi odstępami; w przypadku drobnego posuwu płytsze wzory zmniejszają zużycie.
Jaka dokumentacja jakościowa jest dostarczana z każdą przesyłką
Każda partia zawiera certyfikat badania materiału zgodnie z EN 10204 3.1, raport weryfikacji twardości, arkusz kontroli wymiarów i pomiar geometrii wgłębienia. Można zorganizować dodatkowe badania nieniszczące przy użyciu UT lub MT.
Jak należy przechowywać powłokę przed montażem
Przechowywać w suchym, wentylowanym miejscu o wilgotności względnej poniżej 60 procent. Nałożyć powłokę olejową zapobiegającą rdzy na obrabiane powierzchnie. Unikaj układania ciężkich przedmiotów na obudowie, aby zapobiec zniekształceniom.
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Wgłębione skorupy rolek Supplier and China Wgłębione skorupy rolek Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Firma koncentruje się na podstawowej działalności badawczo-rozwojowej oraz produkcji matryc pierścieniowych granulatorów, rolek i powiązanych usług w zakresie części do granulatorów. Głównymi rodzajami produktów są akcesoria do matryc pierścieniowych, wałków i granulatorów. Posiada najbardziej zaawansowany sprzęt i pełniejsze przedsiębiorstwo usługowe w Chinach. Produkty firmy eksportowane są do wielu krajów zagranicznych: Stanów Zjednoczonych, Japonii, Korei Południowej, Wietnamu, Francji, Bangladeszu, Rosji, Indii, Filipin i krajów europejskich. Firma ściśle kontroluje wszystkie procesy, od surowców po kucie, wykańczanie i obróbkę cieplną. Jest to kompleksowe centrum serwisowe w Chinach.
Anhui Jindingsheng Machinery Co., Ltd., zgodnie z koncepcją produkcji „udoskonalenia”, wykorzystuje stabilną i niezawodną jakość, aby zapewnić długoterminowy rozwój.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Wiadomość zwrotna